INSIGHTS & ARTICLES

บทความและสาระน่ารู้

อัปเดตเทคโนโลยี เทรนด์ระบบระบบสมาร์ท Kiosk และโซลูชัน Handheld พร้อมความรู้วิชาการและการประยุกต์ใช้งานในอุตสาหกรรมต่างๆ

CATEGORY
SEARCH
RFID สำหรับ Inventory Management
RFID Tag

RFID สำหรับ Inventory Management

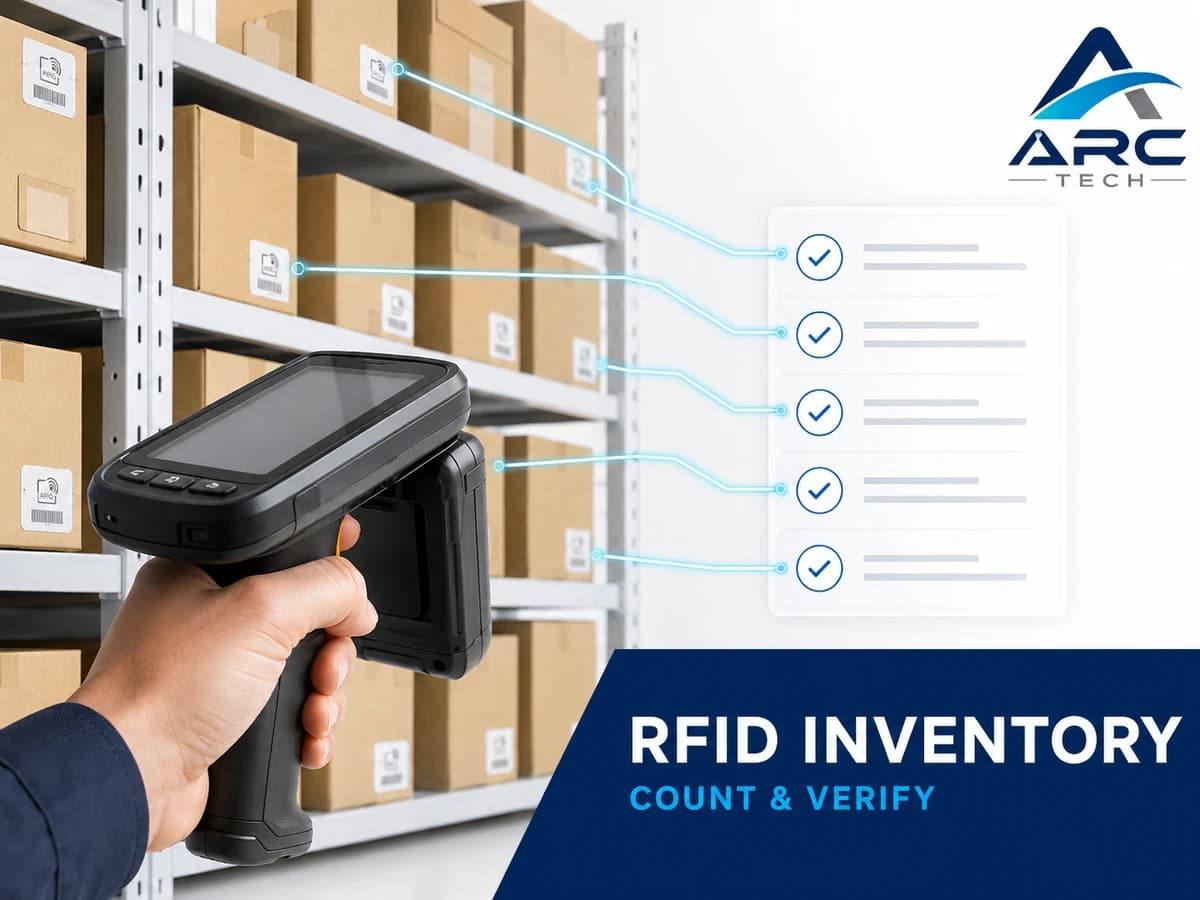
RFID สำหรับ Inventory Management: จากการอ่าน Tag สู่ยอดสต็อกที่ตรวจสอบได้ การนับสินค้าได้เร็วขึ้นไม่ได้รับประกันว่ายอดสต็อกถูกต้อง หาก Reader อ่านของอีกชั้นเข้ามา สินค้าย้ายระหว่างนับ หรือ Tag บางใบยังไม่ผูกกับ SKU ระบบอาจสร้างยอดที่ดูครบแต่ไม่ตรงของจริง RFID สำหรับ Inventory Management จึงต้องออกแบบทั้งขอบเขตการนับ การแปลรหัส และการกระทบยอด ไม่ใช่นำจำนวน Read มาใช้เป็นจำนวนสินค้าโดยตรง คำตอบสั้น: RFID Inventory ใช้ Tag ระบุสินค้าหรือหน่วยบรรจุและใช้ Reader เก็บรายการที่พบ จากนั้น Software ตัดการอ่านซ้ำ ตรวจ Mapping และเทียบกับยอดอ้างอิงก่อนแยก Matched, Missing, Unexpected และ Unmapped การปรับยอดต้องผ่าน Business rule และผู้มีสิทธิ์ ไม่ควรเกิดจาก Raw read อัตโนมัติทุกครั้ง ประเด็นสำคัญที่ควรรู้ หนึ่ง Tag อาจถูกอ่านหลายร้อยครั้ง แต่ยังหมายถึงวัตถุเดิมเพียงชิ้นเดียว ต้องกำหนดว่า Tag แทนสินค้า กล่อง หรือพาเลท เพื่อไม่รวมคนละหน่วยนับ RFID บอกว่าตรวจพบในบริบทการอ่าน ไม่รับรองว่าของอยู่ในตำแหน่งปัจจุบันตลอดเวลา การนับระหว่างคลังทำงานต้องมี Snapshot/Cut off และกติกาสินค้าเคลื่อนไหว ผู้ใช้งานควรเห็นข้อยกเว้นและหลักฐานก่อนอนุมัติ Stock adjustment สารบัญ 1. ขอบเขต RFID Inventory Management 2. Identity และหน่วยนับ 3. Count session และการกระทบยอด 4. เลือก Reader และออกแบบพื้นที่อ่าน 5. Pilot และตัวชี้วัด 6. Troubleshooting และ FAQ RFID Inventory Management ครอบคลุมอะไร บทความนี้เน้นการสร้าง Count session และกระทบยอดสินค้าคงคลังระดับรายการ ไม่ใช่ภาพรวมทุกกระบวนการในคลัง หากต้องการดู Receiving ถึง Shipping ให้เริ่มจาก [RFID สำหรับคลังสินค้า](https://arctech th.com/blogs/rfid for warehouse) ส่วนพื้นฐานองค์ประกอบอยู่ที่ [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) ระบบ Inventory ต้องแยกยอดทางกายภาพออกจากสถานะธุรกิจ เช่น มีของแต่ถูกจอง กักตรวจ หรือรอส่งคืน การพบ Tag ไม่ได้แปลว่าสินค้านั้นพร้อมขาย และการไม่พบในรอบหนึ่งก็ไม่ได้พิสูจน์ว่าของสูญหาย ต้องตรวจ Read quality และการเคลื่อนไหวก่อน เริ่มจาก Identity และหน่วยนับ Tag แทนสิ่งใด กำหนด Granularity ให้ชัดก่อนติด Tag หาก Tag หนึ่งแทนกล่องที่มีสินค้า 12 ชิ้น ระบบต้องรู้ Pack quantity และเหตุการณ์เปิดกล่อง การนับ Tag รายชิ้นรวมกับ Tag กล่องโดยไม่แยก Level จะทำให้ Double count | ระดับ Tag | สิ่งที่นับ | ข้อมูลที่ต้องมี | ความเสี่ยง | | | | | | | Item | สินค้ารายชิ้น | SKU/Serial/สถานะ | Tag เสียหรือถูกเปลี่ยน | | Case | กล่อง | SKU, Pack quantity, สถานะเปิด | จำนวนในกล่องเปลี่ยน | | Pallet | หน่วยขนส่ง | รายการลูก/ความสัมพันธ์บรรจุ | นำบางกล่องออกแต่ Mapping ค้าง | | Reusable asset | ทรัพย์สินหมุนเวียน | Asset ID และ Owner | ปะปนกับยอดสินค้าขาย | RFID Tag เป็น Data carrier ต้องมี Master data ผูกกับตัวตน อ่าน [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) เพื่อแยกคุณสมบัติ Tag ออกจากโครงสร้างข้อมูลสินค้า ไม่ใช้จำนวน Raw reads เป็น Quantity Reader อาจเห็น Tag เดิมหลายครั้งขณะผู้ใช้เดินผ่าน Software ต้องตัดซ้ำตามตัวระบุภายใน Count session และตรวจ Duplicate identity หาก Tag สองใบถูก Encode เป็นค่าเดียวกัน ระบบอาจนับขาดโดยดูเหมือนไม่มี Error จึงต้องควบคุมการออกและเปลี่ยน Tag แนวทาง GS1 แยกระดับการระบุสินค้าและใช้ตัวระบุแบบรายชิ้นเมื่อจำเป็น การเลือกรหัสต้องสอดคล้องกับขอบเขตองค์กรและการแลกเปลี่ยนข้อมูล ไม่ควรสร้างรูปแบบที่อ้างว่าเป็น GS1 โดยไม่ได้ปฏิบัติตามมาตรฐาน ออกแบบ Count session ให้ตรวจสอบย้อนหลังได้ Count session ควรระบุ Session ID, พื้นที่, ผู้ปฏิบัติงาน, เวลาเริ่ม/จบ, Reader และรายการอ้างอิง ณ จุดตัดยอด เมื่อเริ่มแล้วต้องมีกติกาว่าการรับเข้า ย้าย และจ่ายออกในพื้นที่นี้ทำได้หรือไม่ text กำหนด Scope และ Snapshot → อ่าน Tag → กรองซ้ำ → ตรวจ Mapping/สถานะ → เปรียบเทียบยอดอ้างอิง → ตรวจ Missing/Unexpected → Recount → อนุมัติ Adjustment → บันทึก Audit และปิด Session แยกผลการนับอย่างน้อยสี่กลุ่ม | กลุ่ม | ความหมาย | การดำเนินการ | | | | | | Matched | พบรายการที่คาดหวัง | เก็บหลักฐาน Session | | Missing | คาดหวังแต่ยังไม่พบ | Recount และตรวจ Movement | | Unexpected | พบแต่ไม่อยู่ใน Scope | ตรวจข้ามพื้นที่/ย้ายของค้าง | | Unmapped | อ่านได้แต่ไม่มี Master ที่ใช้ได้ | ตรวจ Tag commissioning และข้อมูล | อย่าทำให้ Unmapped หายไปจากรายงานเพียงเพราะไม่รู้ SKU เพราะอาจเป็นสินค้าที่มีจริงแต่ข้อมูลยังไม่พร้อม และอย่าปรับ Missing เป็นศูนย์โดยไม่ตรวจว่าถูกน้ำ โลหะ หรือการวางซ้อนบดบังการอ่านหรือไม่ นับขณะคลังยังทำงานอย่างไร มีสองแนวทางหลัก: หยุด Movement เฉพาะพื้นที่ช่วงสั้น หรือยอมให้เคลื่อนไหวแต่บันทึก Event หลัง Snapshot แล้วคำนวณกระทบยอดตามกติกา วิธีที่สองซับซ้อนกว่า ต้องใช้ Timestamp, Location และ Transaction ID ที่เชื่อถือได้ หากพนักงานนับชั้น A แล้วสินค้าถูกย้ายไปชั้น B ก่อนนับ B ระบบต้องไม่ตีความเป็นสินค้าเพิ่มสองชิ้น แม้ตัดซ้ำทั้ง Session ได้ ยังต้องระบุ Location ที่จะยอมรับและประวัติ Movement ให้ถูกต้อง Arc Tech Expert Tip: แสดง “ยอดอ้างอิง ณ เวลาใด” และ “จำนวนงานเคลื่อนไหวที่ยังไม่กระทบยอด” ให้ผู้อนุมัติเห็น การแสดงเพียงยอดต่างสุทธิอาจซ่อนปัญหาคนละสาเหตุไว้ด้วยกัน เลือก Reader และออกแบบ Read zone Handheld เหมาะกับการเดินนับและค้นหา Exception ส่วน Fixed Reader เหมาะกับพื้นที่อ่านที่ควบคุมได้ ความสามารถอ่านได้ไกลไม่ได้แปลว่าแยกชั้นหรือโซนได้แม่นกว่าเสมอไป ดู [RFID Reader คืออะไร](https://arctech th.com/blogs/what is rfid reader) และ [UHF RFID Handheld](https://arctech th.com/blogs/what is uhf rfid handheld) สิ่งที่ต้องทดสอบ สินค้าที่มีโลหะ ของเหลว หรือบรรจุภัณฑ์ต่างชนิด การวางแน่น ทิศทาง Tag และชั้นวาง กำลังส่งและเส้นทางการเดินอ่าน Tag ในโซนข้างเคียงและรถเข็นผ่าน ป้ายที่ชำรุดหรือ Encode ไม่สมบูรณ์ ความถี่ใช้งานและการตั้งค่าที่อนุญาตในพื้นที่ การเพิ่มกำลังส่งอาจทำให้พบ Tag มากขึ้นแต่รวมสินค้านอก Scope ด้วย จึงต้องวัด Read completeness และ Cross zone reads พร้อมกัน หากต้องยืนยันทีละชิ้น Barcode ยังเป็น Fallback ที่เหมาะสม ไม่จำเป็นต้องแทนที่ทั้งหมด เชื่อม Inventory system อย่างไร RFID application ควรส่งผลตรวจนับหรือ Event ที่ผ่าน Validation ไม่ส่ง Raw read ทุกครั้งไปปรับยอด ERP กำหนดว่าใครเป็น System of record และใครมีสิทธิ์อนุมัติการเปลี่ยนยอด ข้อมูลส่งควรมี Session ID, Event ID, EPC/Item ID, Location, Timestamp, ผู้ตรวจ และเหตุผลของ Adjustment ใช้ Idempotency เพื่อป้องกัน Retry สร้างรายการซ้ำ พร้อมเก็บผลตอบรับของระบบปลายทาง กรอบ EPCIS ของ GS1 สนับสนุนการแลกเปลี่ยนข้อมูลเหตุการณ์ ส่วนการนำไปใช้เต็มรูปแบบขึ้นกับขอบเขตโครงการ ไม่จำเป็นต้องเรียก API ภายในทุกตัวว่า EPCIS หากยังไม่เป็นไปตามมาตรฐาน งานตรวจนับสามารถเชื่อมกับ [Handheld และ WMS](https://arctech th.com/blogs/handheld wms integration) และโครงสร้าง [Handheld เชื่อม ERP/API](https://arctech th.com/blogs/handheld erp api integration) แต่ควรแยก Count observation ออกจาก Stock adjustment ที่มีผลต่อยอดธุรกิจ Pilot และ KPI ที่ไม่หลงกับจำนวน Read | KPI | วิธีวัด | ข้อควรระวัง | | | | | | Read completeness | รายการจริงที่ตรวจพบ / รายการจริงใน Scope | ต้องมี Ground truth | | Cross zone count | รายการนอกพื้นที่ที่ถูกนำมารวม | ไม่ดูแค่ยอดรวมสุทธิ | | Unmapped rate | Tag ที่ไม่มี Mapping ใช้ได้ | แยกปัญหาข้อมูลกับ RF | | Recount workload | เวลาแก้ Exception ต่อ Session | รวมภาระหลังการอ่าน | | End to end time | ตั้ง Scope จนอนุมัติผล | ไม่วัดเฉพาะเวลายิง Reader | | Adjustment error | การปรับยอดที่ต้องย้อนแก้ | ดูความถูกต้องหลัง Integration | แผนเริ่มต้น 1. เลือกหนึ่งโซนและกลุ่มสินค้าตัวแทน 2. สร้าง Ground truth ด้วยวิธีตรวจสอบอิสระ 3. ทดสอบ Tag และ Reader กับการจัดวางจริง 4. ทำ Count session พร้อม Snapshot และ Movement rule 5. ใส่กรณี Tag ซ้ำ หาย Unmapped และสินค้านอกพื้นที่ในการทดสอบ 6. ทดลอง API ขาดช่วงและส่งซ้ำ 7. ให้ผู้ตรวจและผู้อนุมัติทดสอบรายงาน Exception 8. ตกลงเกณฑ์รับมอบก่อนขยาย ตัวอย่างสถานการณ์จำลอง คลังสมมติมีของจริง 100 ชิ้น RFID อ่านพบ 100 รหัส แต่ 4 รหัสมาจากชั้นข้างเคียงและพลาด 4 ชิ้นใน Scope หากดูเพียงยอดรวมจะสรุปว่าถูกต้อง ทั้งที่รายการไม่ตรง ทีมจึงเปรียบเทียบ Identity ทีละรายการและแก้ Read zone ก่อนอนุมัติยอด ตัวเลขนี้เป็นตัวอย่างอธิบาย ไม่ใช่ผลทดสอบของลูกค้า Troubleshooting และ Common Mistakes ยอดเกินแต่ของจริงไม่เกิน: ตรวจ Cross read, Tag หลายระดับบรรจุ และการนับ Tag สำรองที่ยังไม่ถูกยกเลิก ยอดขาดเฉพาะสินค้าบางชนิด: แยกตามวัสดุ ตำแหน่ง Tag และความหนาแน่นของการวาง ทดลอง Recount ไม่ปรับยอดทันที ผลนับถูกแต่ ERP ไม่ตรง: ตรวจ Cut off, Unit conversion, รายการที่ Server ปฏิเสธ และ Duplicate adjustment Tag ใหม่ไม่รู้จัก SKU: ตรวจ Commissioning และการ Sync Master ห้ามผูกเข้ากับ SKU ใกล้เคียงเพื่อให้ Session ปิดได้ สถานะไม่ตรงหลัง Offline: ตรวจ Queue, Idempotency และลำดับ Event เก็บทั้งเวลาอ่านและเวลาที่ Server รับ ข้อผิดพลาดสำคัญคือวัดความสำเร็จด้วยจำนวน Tag ต่อวินาที ไม่รวมเวลาแก้ข้อยกเว้น และไม่มีผู้รับผิดชอบ Mapping หรือ Adjustment ควรเตรียม SOP สำหรับ Tag เสีย เปลี่ยน Tag และสินค้าที่ยังไม่มี Tag ด้วย Checklist ก่อนใช้งานจริง [ ] Tag level และหน่วยนับไม่ปะปนกัน [ ] Identifier ไม่ซ้ำและมี Mapping ที่ตรวจได้ [ ] Count session มี Scope/Snapshot ชัดเจน [ ] สินค้าเคลื่อนไหวระหว่างนับมี Rule [ ] รายงานแยก Matched/Missing/Unexpected/Unmapped [ ] มี Recount และผู้อนุมัติ Adjustment [ ] API Retry ไม่ทำให้ยอดเปลี่ยนซ้ำ [ ] มี Audit trail และ Barcode fallback FAQ RFID ทำให้ Inventory ถูกต้องทั้งหมดทันทีหรือไม่ ไม่ใช่ ต้องมี Tag ที่เหมาะ Read zone ที่ควบคุมได้ Mapping ถูกต้อง และกระบวนการกระทบยอด ข้อมูลอ่านเร็วแต่ตีความผิดยังทำให้สต็อกคลาดเคลื่อนได้ หนึ่ง Tag ถูกอ่านหลายครั้งจะนับเกินไหม หากระบบนับ Unique identity ภายใน Session จะไม่เพิ่มจำนวนเพราะ Read ซ้ำ แต่ต้องควบคุม Duplicate identity และ Tag หลายระดับบรรจุด้วย ต้องปิดคลังระหว่างนับหรือไม่ ไม่จำเป็นเสมอไป อาจหยุดเฉพาะโซนหรือใช้ Snapshot พร้อม Movement reconciliation แต่ต้องออกแบบและทดสอบกติกาให้ตรงกัน RFID อ่านไม่พบแปลว่าของหายหรือไม่ ยังสรุปไม่ได้ อาจเกิดจากวัสดุ มุม Tag หรือการอ่านไม่ทั่ว ควร Recount และตรวจ Event การเคลื่อนไหวก่อนปรับยอด ใช้ RFID ร่วมกับ Barcode ได้ไหม ได้ RFID ช่วยอ่านกลุ่ม ส่วน Barcode เหมาะกับการยืนยันรายชิ้นและข้อยกเว้น ทั้งสองควรผูกกับ Item identity เดียวกัน ควรใช้ Handheld หรือ Fixed Reader Handheld ยืดหยุ่นกับการเดินตรวจ ส่วน Fixed เหมาะกับจุดอ่านที่ควบคุมและทำซ้ำ เลือกจาก Scope และ KPI ไม่ใช่ระยะอ่านสูงสุด สรุปและแนวทางเริ่มต้น RFID Inventory Management ที่น่าเชื่อถือต้องเชื่อมการตรวจพบกับ Identity, Scope และการกระทบยอดที่อนุมัติได้ หากกำลังเลือก [Handheld สำหรับงานตรวจนับ](https://arctech th.com/products/handheld) ควรเตรียมตัวอย่างสินค้าและเส้นทางนับให้ทดลองร่วมกับ Software ทีม Arc Tech พร้อมช่วยวาง Pilot และประเมิน Integration ผ่าน [Arc Tech](https://arctech th.com) โดยเริ่มจากคุณภาพข้อมูล ไม่ใช่จำนวน Read เพียงตัวเดียว แหล่งอ้างอิง [GS1 Global Traceability Standard](https://www.gs1.org/standards/gs1 global traceability standard/current standard) [GS1 EPCIS](https://www.gs1.org/standards/epcis) [GS1 Japan: EPC/RFID Inventory Management Case Study](https://www.gs1.org/sites/default/files/docs/casestudies/GS1Japan EPCRFIDCaseStudy InventoryMgtApparel ITS.pdf)
PPattawee Nakkarin
3700
Rugged Handheld คืออะไร
Handheld

Rugged Handheld คืออะไร

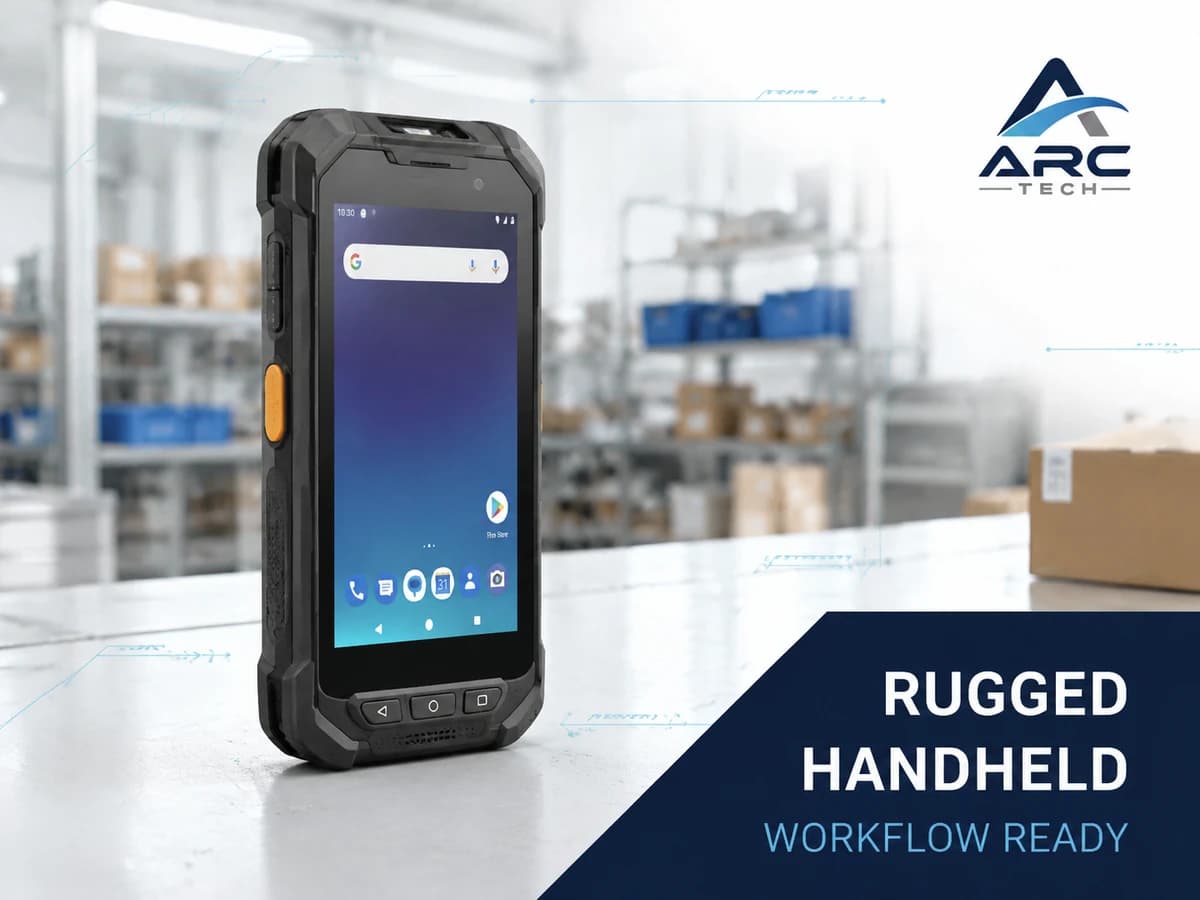
Rugged Handheld คืออะไร: เลือก PDA อุตสาหกรรมจากงานจริง ไม่ใช่ความหนาของตัวเครื่อง เมื่อทีมรับสินค้า เดินตรวจคลัง หรือบันทึกงานผลิตต้องใช้เครื่องตลอดกะ โทรศัพท์ที่ใช้งานทั่วไปอาจไม่ตอบโจทย์เรื่อง Trigger การสแกน ถุงมือ แบตเตอรี่ และการดูแลเครื่องจำนวนมาก Rugged Handheld จึงไม่ได้หมายถึงมือถือที่ใส่เคสหนา แต่เป็น Mobile Computer ที่ออกแบบให้รองรับงานองค์กรภายใต้เงื่อนไขสภาพแวดล้อมที่ระบุ คำตอบสั้น: Rugged Handheld คือคอมพิวเตอร์พกพาสำหรับหน้างานที่รวมระบบปฏิบัติการ แอป การเชื่อมต่อ และมักมี Scan engine พร้อมข้อกำหนดด้าน Drop, Tumble, ฝุ่น น้ำ และอุณหภูมิ การเลือกต้องตรวจทั้งความทนทาน การจับถือ แบตเตอรี่ Network และวงจรการอัปเดตระบบ ไม่ใช่เลือกจากคำว่า Rugged เพียงอย่างเดียว ประเด็นสำคัญที่ควรรู้ Rugged เป็นคุณลักษณะของอุปกรณ์ ส่วน PDA, Mobile Computer และ Handheld Scanner เป็นคำเรียกที่อาจครอบคลุมสินค้าหลายแบบ IP, Drop และ Tumble ประเมินคนละความเสี่ยง ต้องอ่านเงื่อนไขของรุ่นย่อยจริง ตัวเครื่องที่ทนทานไม่ได้ทำให้แอปรองรับ Offline หรือป้องกัน Transaction ซ้ำโดยอัตโนมัติ Hot swap, การใช้ถุงมือ และช่วงอุณหภูมิมักมีเงื่อนไขตาม Configuration ควรเลือกทั้งชุด: เครื่อง Battery Cradle Grip แอป Network และแผนดูแลตลอดอายุใช้งาน สารบัญ 1. Rugged Handheld ทำหน้าที่อะไร 2. ต่างจาก Smartphone และ Scanner อย่างไร 3. เกณฑ์เลือก Hardware 4. Software และการเชื่อมต่อ 5. Pilot และการรับมอบ 6. ข้อผิดพลาดและคำถามที่พบบ่อย Rugged Handheld ทำหน้าที่อะไร อุปกรณ์กลุ่มนี้ให้ผู้ใช้ Capture ข้อมูล ตรวจสอบกับแอป และบันทึกธุรกรรมได้จากจุดทำงาน เช่น สแกน Location กับสินค้าเพื่อยืนยัน Put away หรือสแกน Work order ก่อนบันทึกผลผลิต อ่านพื้นฐานเพิ่มเติมได้จาก [Handheld Computer คืออะไร](https://arctech th.com/blogs/handheld computer what is) คำว่า Mobile Scanner บางครั้งใช้เรียกเครื่องที่รันแอปได้ แต่บางครั้งหมายถึง Scanner ไร้สายที่ต้องพึ่ง Host ก่อนประเมินจึงควรถามว่าเครื่องมีระบบปฏิบัติการ หน้าจอ และแอปในตัวหรือเป็นเพียงอุปกรณ์ส่งรหัส สำหรับองค์กรที่เลือก Android ต้องดูเวอร์ชันที่รองรับจริงและนโยบายอัปเดต ไม่สรุปว่าอุปกรณ์ Android ทุกตัวบริหารแบบเดียวกันได้ แนวคิดโดยรวมอยู่ใน [Android Handheld คืออะไร](https://arctech th.com/blogs/what is android handheld) เปรียบเทียบรูปแบบอุปกรณ์ | เกณฑ์ | Smartphone ทั่วไป | Rugged Handheld | Barcode Scanner แยก | | | | | | | แอปธุรกิจในตัว | ได้ตามระบบปฏิบัติการ | ได้ตามระบบและ SDK | ต้องใช้ Host เป็นหลัก | | การอ่านรหัส | กล้องหรืออุปกรณ์เสริม | มักมี Scan engine เฉพาะ | มี Decode engine | | ปุ่มสแกน | อาจใช้หน้าจอ | มักมี Trigger/Side key | Trigger ตามรูปทรง | | ความทนทาน | แตกต่างตามรุ่น | มีข้อมูลทดสอบหน้างานให้ประเมิน | แตกต่างตามกลุ่มสินค้า | | Battery/Cradle | ขึ้นกับรุ่น | อาจมีระบบเปลี่ยน/ชาร์จหลายเครื่อง | ต้องดูทั้ง Scanner และ Host | | ความเหมาะสม | งานทั่วไปหรือ Scan ไม่ถี่ | Workflow หน้างานต่อเนื่อง | จุดประจำหรือใช้ร่วม Host | ตารางนี้เป็นกรอบเปรียบเทียบ ไม่ใช่ข้อรับรองทุกผลิตภัณฑ์ Smartphone บางรุ่นทนทานได้ดี และ Handheld บางรุ่นไม่มี Battery ถอดเปลี่ยน ต้องตรวจรุ่นจริงทุกครั้ง เกณฑ์เลือก Hardware ให้ตรงความเสี่ยง ความทนทานที่ตรวจสอบได้ อ่าน Drop specification พร้อมพื้นผิว อุณหภูมิ และจำนวนครั้ง ส่วน Tumble แสดงการกระแทกซ้ำตามวิธีทดสอบ IP เป็นเรื่องการป้องกันของแข็งและน้ำเข้า ไม่ใช่แรงกระแทก และไม่รับรองสารเคมีทุกชนิด ตัวอย่างเอกสาร Zebra TC73/TC78 แยกข้อกำหนด Drop ที่อุณหภูมิห้องออกจากช่วงอุณหภูมิทำงาน และแยกโหมดเปลี่ยน Battery ตาม SKU ประเด็นสำคัญคือเงื่อนไข ไม่ใช่การนำค่าของรุ่นหนึ่งไปใช้แทนรุ่นอื่นหรืออ้างว่ามีจำหน่ายที่ Arc Tech Scan engine เริ่มจากชนิดรหัส ขนาด ระยะ วัสดุ และความถี่การอ่าน งานอ่านป้ายใกล้มือกับ Rack สูงต้องการ Optical performance ต่างกัน หากมี DPM บนโลหะหรือรหัสเล็กมาก ต้องใช้ตัวอย่างจริงในการคัดรุ่น Ergonomics ตรวจน้ำหนักรวม Battery, จุดสมดุล, สายคล้อง และการกด Trigger ด้วยถุงมือ หาก Scan ถี่อาจพิจารณา [Gun Type Handheld](https://arctech th.com/blogs/what is gun type handheld) แต่ด้ามจับเพิ่มขนาดและอาจไม่เหมาะกับงานแตะจอหรือพกติดตัวทั้งวัน Battery และการชาร์จ แยก Runtime, Battery health, เวลาเปลี่ยน และ Charging temperature การรองรับ Hot swap ไม่ควรถูกตีความว่าถอดได้นานเท่าใดก็ได้ ต้องทำตามเงื่อนไขและตรวจว่าแอปไม่สูญเสียธุรกรรมระหว่างเปลี่ยน หน้าจอและสภาพแวดล้อม ถุงมือ น้ำบนจอ แสงกลางแจ้ง และการใช้ Stylus มีผลต่อ UI ทดลองทุกสภาพที่อยู่ใน Scope หากทำงานห้องเย็นต้องดูการเกิดฝ้าและการย้ายข้ามอุณหภูมิด้วย Arc Tech Expert Tip: เขียน Requirement เป็น “ผู้ใช้สแกนและยืนยัน Location ขณะสวมถุงมือได้” แล้วทดสอบจริง จะชัดกว่าระบุเพียงว่าจอต้องรองรับ Glove mode Software และ Network คือส่วนหนึ่งของความพร้อมใช้งาน การสแกนต้องผูกกับธุรกรรม รหัสที่ Decode ได้ต้องถูกตรวจรูปแบบและ Business rule เช่น SKU อยู่ใน Order นี้หรือไม่ และ Location ถูกต้องหรือไม่ อย่าใช้เสียง Scan เป็นหลักฐานว่า Server บันทึกสำเร็จ แอปควรแยกสถานะอ่านรหัสได้ รอส่ง ส่งสำเร็จ และถูกปฏิเสธ Offline และการเชื่อม ERP/WMS หาก Network หลุด แอปควรเก็บ Queue อย่างทนทาน มี Event ID และ Retry ที่ไม่สร้างรายการซ้ำ สิทธิ์การทำงาน Offline ต้องกำหนดตามความเสี่ยง ไม่ใช่อนุญาตทุกธุรกรรมโดยอัตโนมัติ อ่านแนวทาง [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) และ [Handheld เชื่อม WMS](https://arctech th.com/blogs/handheld wms integration) การดูแลเครื่องจำนวนมาก กำหนดผู้รับผิดชอบ Provisioning, App version, Wi Fi certificate, Security patch และการจัดการเครื่องสูญหาย ตรวจความสามารถของ MDM/EMM กับรุ่นจริง รวมทั้ง License และระยะเวลาที่ผู้ผลิตสนับสนุน โดยไม่ถือว่าเป็นสิทธิ์ที่รวมมาเสมอ | ชั้นปัญหา | อาการตัวอย่าง | หลักฐานที่ควรเก็บ | | | | | | Hardware | ปุ่มติด หน้าต่างอ่านแตก | ภาพและผล Diagnostic | | Capture | อ่านรหัสบางประเภทไม่ได้ | Sample barcode และ Scan profile | | Network | หลุดเมื่อเดินข้ามโซน | Timestamp, AP และ Signal/roaming log | | App | Scan ซ้ำหรือหน้าจอค้าง | App version, Event ID และ Crash log | | Backend | บันทึกช้าหรือถูกปฏิเสธ | API response และ Correlation ID | ตัวอย่าง Workflow และ Pilot ในงาน [Put away ด้วย Handheld](https://arctech th.com/blogs/handheld for put away) ผู้ใช้รับ Task สแกนสินค้า เดินไป Location และสแกนยืนยัน ระบบต้องตรวจคู่สินค้า/Location ก่อนปิดงาน ความทนทานช่วยให้เครื่องพร้อมใช้ แต่ความถูกต้องเกิดจาก Workflow และ Rule ของแอป ตัวอย่างสถานการณ์จำลอง ทีมคลังสมมติพบว่ารายการถูกส่งซ้ำหลัง Wi Fi หลุด แม้ใช้ Rugged Handheld ใหม่ ปัญหาอยู่ที่แอปสร้าง Transaction ใหม่ทุก Retry ทีมจึงใช้ Event ID เดิมและให้ Server ตรวจซ้ำ พร้อมปรับ UI แสดงงานค้าง กรณีนี้ชี้ว่าการเปลี่ยน Hardware ไม่ได้แทนการออกแบบ Integration และไม่ใช่ผลงานลูกค้าจริงที่นำมาอ้างผล แผนทดสอบรับมอบ 1. เลือก Workflow และกลุ่มผู้ใช้ตัวแทน 2. เตรียมฉลากจริงและรายการข้อยกเว้น 3. ทดลองเต็มช่วงกะเพื่อวัด Battery และความเมื่อยมือ 4. เดินเส้นทางจริงเพื่อทดสอบ Wi Fi roaming 5. จำลอง Offline, App restart และการเปลี่ยน Battery ตามคู่มือ 6. ตรวจการกระทบยอดจำนวน Transaction ก่อนและหลังทดสอบ 7. บันทึก Acceptance criteria และผู้รับผิดชอบ Support Common Mistakes และ Checklist ข้อผิดพลาดที่พบบ่อยคือเลือกจาก RAM/CPU อย่างเดียว ซื้ออุปกรณ์เสริมภายหลังโดยไม่ตรวจความเข้ากันได้ และไม่วางแผนอัปเดตระบบตลอด Lifecycle อีกปัญหาคือขอให้ผู้ใช้ทดลองเพียงไม่กี่นาที จึงไม่เห็นปัญหาถือทั้งกะหรือ Battery [ ] ความเสี่ยง Drop, ฝุ่น, น้ำ และอุณหภูมิชัดเจน [ ] Scan engine ผ่านฉลากและระยะจริง [ ] Grip, Battery, Cradle และ Mount ใช้ร่วมกันได้ [ ] ผู้ใช้หลายคนทดสอบพร้อมถุงมือ [ ] Offline/Retry ไม่ทำให้ Transaction ซ้ำหรือหาย [ ] มีนโยบาย Patch, MDM และการคืนสภาพเครื่อง [ ] มี Spare device และขั้นตอนเปลี่ยนเครื่อง [ ] เอกสารการรับมอบแยก Hardware, App และ Backend FAQ Rugged Handheld ต่างจาก PDA อย่างไร PDA เป็นคำเรียกกว้าง ส่วน Rugged ระบุแนวทางความทนทานของอุปกรณ์ ต้องตรวจสเปกจริง ไม่ใช่ถือว่าทุกเครื่องที่เรียก PDA เป็น Industrial device Rugged Handheld จำเป็นสำหรับทุกคลังไหม ไม่จำเป็น ต้องดูความถี่การ Scan สภาพงานและผลกระทบเมื่อเครื่องหยุด งานเบาหรือจุดประจำอาจใช้อุปกรณ์รูปแบบอื่นได้เหมาะกว่า เครื่อง IP สูงใช้กับน้ำยาฆ่าเชื้อได้หรือไม่ ต้องตรวจรายการสารที่ผู้ผลิตอนุญาต IP ไม่รับรองความทนสารเคมี วัสดุ Housing และซีลอาจได้รับผลต่างกัน Hot swap เหมือน Battery ถอดได้หรือไม่ ไม่เหมือน Battery ถอดได้อาจต้องปิดเครื่อง ส่วน Hot swap รองรับการเปลี่ยนภายใต้เงื่อนไขเฉพาะ ต้องทดสอบกับ SKU และแอปจริง ใช้ Handheld แทน Smartphone แล้ว Wi Fi จะหายหลุดไหม ไม่รับรอง ต้องดู Coverage, Authentication, Roaming, Firmware และแอป อุปกรณ์เป็นเพียงส่วนหนึ่งของระบบเครือข่าย ควรเริ่มเลือกจากแบรนด์หรือจากสเปก เริ่มจาก Workflow และ Acceptance criteria แล้วคัดรุ่นที่ตอบโจทย์ ตรวจวงจร Support และทดลองจริงก่อนสรุป สรุปและแนวทางเริ่มต้น Rugged Handheld ที่ดีสำหรับองค์กรต้องทนสภาพงาน อ่านข้อมูลได้ และรักษาความต่อเนื่องของธุรกรรม การเลือกควรใช้ Pilot ร่วมกับแอปและ Network จริง ไม่แยกทดสอบเฉพาะตัวเครื่อง หากต้องการเปรียบเทียบ Form factor และ Scan engine ทีม Arc Tech พร้อมช่วยวิเคราะห์ผ่านหมวด [Handheld, PDA และ Mobile Scanner](https://arctech th.com/products/handheld) และคู่มือ [วิธีเลือก Handheld Computer](https://arctech th.com/blogs/how to choose handheld computer) แหล่งอ้างอิง [Zebra TC73/TC78 Specification](https://prod www.zebra.com/us/en/products/spec sheets/mobile computers/handheld/tc73 tc78.html) [Zebra Trigger Handle Technical Specifications](https://docs.zebra.com/us/en/mobile computers/handheld/tc7 series/tc73 tc78 product reference guide/technical specifications/trigger handle technical specifications.html) [IEC: IP Ratings](https://www.iec.ch/ip ratings)

PPattawee Nakkarin
3300
Scanner กันกระแทกควรดูอะไรบ้าง
Scanner

Scanner กันกระแทกควรดูอะไรบ้าง

Scanner กันกระแทกควรดูอะไรบ้าง: อ่าน Drop, Tumble และ IP ให้ตรงหน้างาน เครื่องสแกนที่ตกจากโต๊ะแพ็กวันละครั้งกับเครื่องที่ใช้งานบนรถเข็นตลอดกะเผชิญความเสี่ยงต่างกัน การเลือก Scanner กันกระแทกจากรูปทรงหนาหรือยางหุ้มจึงไม่เพียงพอ ต้องรู้ว่าผู้ผลิตทดสอบอะไร ภายใต้เงื่อนไขใด และหลังเกิดเหตุเครื่องยังอ่านรหัสและส่งข้อมูลได้ตามที่งานต้องการหรือไม่ คำตอบสั้น: Scanner กันกระแทกควรประเมิน Drop specification, Tumble specification, IP rating, ช่วงอุณหภูมิ และความแข็งแรงของสาย/ฐานชาร์จแยกกัน จากนั้นทดสอบการอ่านบาร์โค้ดจริง ความถนัดมือ และการกู้คืนการเชื่อมต่อ โดยไม่ตีความว่า Rugged หมายถึงตกอย่างไรก็ไม่เสีย ประเด็นสำคัญที่ควรรู้ Drop บอกเงื่อนไขการตก ส่วน Tumble ประเมินการกระแทกซ้ำ ทั้งสองค่าใช้แทนกันไม่ได้ IP rating เกี่ยวกับการป้องกันสิ่งแปลกปลอมและน้ำเข้า ไม่ใช่ระดับกันกระแทก ต้องดูพื้นผิว จำนวนครั้ง อุณหภูมิ และอุปกรณ์เสริมที่ใช้ขณะทดสอบ Scanner ที่แข็งแรงแต่หนักหรือเล็งยากอาจทำให้ผู้ใช้ปล่อยตกบ่อยขึ้น ความต่อเนื่องของงานขึ้นกับสาย ฐานชาร์จ แบตเตอรี่ การจับคู่ และเครื่องสำรองด้วย สารบัญ 1. นิยาม Scanner กันกระแทก 2. อ่านสเปกความทนทานอย่างไร 3. จับคู่สภาพงานกับอุปกรณ์ 4. ทดสอบก่อนเลือกใช้ 5. ดูแลและจัดการเมื่อเครื่องตก 6. Checklist และคำถามที่พบบ่อย Scanner กันกระแทกคืออะไร Rugged Barcode Scanner คือเครื่องอ่านบาร์โค้ดที่ออกแบบโครงสร้างและส่วนประกอบให้รับสภาพงานหนักตามข้อกำหนดของแต่ละรุ่น เช่น การตก การกระแทกซ้ำ ฝุ่น หรือความชื้น คำว่า Rugged และ Ultra rugged ไม่ใช่ตัวเลขทดสอบเดียวกันทั่วตลาด จึงควรขอ Specification ของรุ่นย่อยจริงเสมอ หากต้องแยกเครื่องอ่านออกจาก Mobile Computer ให้อ่าน [Barcode Scanner คืออะไร](https://arctech th.com/blogs/barcode scanner what is) ก่อน Scanner ทั่วไปส่งรหัสให้ Host ส่วน Handheld มีระบบปฏิบัติการและแอปในตัว ความทนทานไม่ได้บอกความสามารถในการประมวลผลหรือระยะอ่าน อ่าน Drop, Tumble และ IP อย่างไร | รายการ | สิ่งที่บอก | สิ่งที่ไม่ควรสรุป | | | | | | Drop height | ความสูงภายใต้เงื่อนไขทดสอบ | ตกทุกมุมหรือทุกพื้นแล้วไม่เสีย | | จำนวน Drop/ด้านที่ทดสอบ | ความครอบคลุมการทดสอบ | อายุใช้งานที่เหลือของเครื่อง | | Tumble | ความทนต่อการกระแทกซ้ำตามวิธีทดสอบ | เท่ากับตกจากความสูงเดียวกันทุกครั้ง | | IP rating | การป้องกันของแข็ง/น้ำเข้า | กันน้ำยา สารเคมี หรือแรงกระแทกทุกชนิด | | Operating temperature | ช่วงที่อนุญาตให้ทำงาน | ชาร์จแบตเตอรี่ได้ในช่วงเดียวกันทั้งหมด | | Accessory specification | ความทนของชุดประกอบที่ระบุ | ตัวเครื่องและฐานชาร์จมีระดับเท่ากัน | ตัวอย่างเอกสารทางการของ Zebra DS3600 DPA แยก Drop, Tumble และ Sealing ออกจากกันอย่างชัดเจน นี่เป็นตัวอย่างวิธีอ่านเอกสาร ไม่ใช่การยืนยันว่า Arc Tech จำหน่ายรุ่นดังกล่าวหรือว่า Scanner ทุกตัวในกลุ่มเดียวกันมีสเปกเหมือนกัน สำหรับ IP ตัวเลขหลักแรกเกี่ยวกับการป้องกันสิ่งแปลกปลอมและฝุ่น ส่วนหลักที่สองเกี่ยวกับน้ำ ตามระบบ IEC 60529 การผ่านการทดสอบแช่น้ำไม่ได้หมายถึงทนน้ำฉีดแรงสูง น้ำร้อน หรือสารทำความสะอาดทุกชนิด ต้องตรวจเงื่อนไขเพิ่มเติมจากผู้ผลิต Arc Tech Expert Tip: ขอเอกสารที่ระบุ “พร้อม Battery, Boot หรืออุปกรณ์เสริมใด” เพราะค่าของตัวเครื่องเปล่ากับชุดที่ติดด้ามหรืออุปกรณ์อื่นอาจต่างกัน อย่าคัดเฉพาะค่าที่สูงที่สุดจากโบรชัวร์หลายหน้า จับคู่สภาพงานกับ Scanner โต๊ะแพ็กและจุดรับสินค้า ดูความสูงโต๊ะ ทิศทางสาย และพื้นที่วาง ถ้าสายตึงหรือพาดทางเดิน ปัญหาอาจแก้ได้ด้วย Cable management หรือ Stand ก่อนเปลี่ยนเครื่อง สำหรับงานรับสินค้า ให้ประเมินขั้นตอนตาม [Barcode Scanner สำหรับ Receiving](https://arctech th.com/blogs/barcode scanner for receiving) ร่วมกับความทนทาน คลังสินค้าชั้นสูง ต้องอ่านป้ายจากระยะใช้งานได้จริงด้วย รุ่นกันกระแทกที่มี Scan engine ระยะใกล้อาจไม่ตอบโจทย์ Location บนชั้นสูง ดู [Scanner ระยะไกลเหมาะกับงานแบบใด](https://arctech th.com/blogs/long range scanner use cases) เพื่อแยกข้อกำหนดระยะออกจากข้อกำหนด Rugged โรงงานที่มีฝุ่นหรือละอองน้ำ ตรวจทั้งตัวเครื่อง ขั้วต่อ และ Cradle กำหนดวิธีทำความสะอาดตามคู่มือ สารหล่อลื่นหรือน้ำยาอุตสาหกรรมอาจกระทบวัสดุซีลแม้มี IP สูง การเก็บข้อมูลเข้าระบบต้องมี Context ตาม [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) พื้นที่เย็นหรืออุณหภูมิเปลี่ยนเร็ว ตรวจ Operating temperature, Condensation และ Charging temperature แยกกัน การย้ายจากห้องเย็นสู่พื้นที่อุ่นอาจเกิดฝ้า ซึ่งทำให้อ่านยากโดยตัวเครื่องไม่ได้เสียจากการตก Rugged อย่างเดียวไม่พอ: ต้องอ่านและเชื่อมต่อได้ เลือก 1D/2D ตามชนิดรหัสจริง ไม่ใช่ตามความแข็งแรงของ Housing บท [Scanner 1D กับ 2D](https://arctech th.com/blogs/scanner 1d vs 2d) ช่วยแยกความสามารถพื้นฐาน ส่วนฉลากยับ ซีด หรือสะท้อนแสงต้องนำมาทดลอง ไม่ควรใช้แต่บาร์โค้ดตัวอย่างใหม่ สำหรับแบบไร้สาย ให้ตรวจเวลา Reconnect, ระยะสื่อสารจริง และสถานะงานหลังเครื่องหลุดจาก Host เสียง Beep อาจยืนยันเพียงว่า Decode ได้ ไม่ได้หมายความว่า WMS รับรายการแล้ว แอปควรแสดงผลตอบรับเมื่อธุรกรรมถูกยอมรับหรือปฏิเสธ แผน Pilot ที่ตรวจสอบได้ 1. บันทึกสาเหตุเครื่องเสียเดิม เช่น สายขาด หน้าต่างอ่านแตก ขั้วชาร์จ หรือ Battery 2. แยกความเสี่ยงตามจุดทำงานและความสูงที่อาจตกจริง 3. ทดลองป้ายจริงทั้งปกติและใกล้เกณฑ์ไม่ผ่าน 4. ให้ผู้ใช้หลายคนทดลองเต็มช่วงงานพร้อมถุงมือจริง 5. ทดสอบ Disconnect/Reconnect และรายการที่สแกนระหว่างหลุด 6. ตรวจความเข้ากันได้ของ Stand, Cradle, Cable และอะไหล่ 7. กำหนดเกณฑ์รับมอบจาก Scan success, เวลา/รายการ และ Error handling ไม่ควรโยนเครื่องเพื่อทดสอบเองโดยไม่มีข้อตกลงกับผู้ให้ยืมและแผนทดสอบที่ปลอดภัย ใช้รายงานผู้ผลิตเป็นหลักฐานด้านความทนทาน ส่วน Pilot เน้น Workflow และการใช้งานจริง | ตัวชี้วัด | วิธีเก็บ | สิ่งที่ใช้ตัดสินใจ | | | | | | First pass read | นับครั้งที่อ่านสำเร็จครั้งแรก | ความเหมาะกับฉลาก | | Wrong code rate | ตรวจรหัสที่แอปได้รับ | ความแม่นของการเล็ง | | Reconnect recovery | จำลองการเชื่อมต่อหลุด | ความต่อเนื่องของธุรกรรม | | User discomfort | สอบถามระหว่างกะ | น้ำหนักและการจับ | | Incident history | แยกจุดเสียและเหตุ | แผนอะไหล่และเครื่องสำรอง | ตัวอย่างสถานการณ์จำลอง คลังแห่งหนึ่งเปลี่ยน Scanner เพราะตกบ่อย แต่หลังสำรวจพบว่าสายถูกดึงขณะย้ายกล่องและไม่มีที่วางเครื่อง ทีมจึงติด Stand ปรับเส้นทางสาย และทดลองรุ่นที่ผ่านข้อกำหนด Drop ที่เกี่ยวข้องพร้อมกัน ตัวอย่างนี้แสดงว่าการลดโอกาสตกกับการเพิ่มความทนต้องทำร่วมกัน ไม่ใช่อ้างผลลัพธ์จากโครงการจริงของ Arc Tech เมื่อเครื่องตกควรทำอะไร หยุดใช้งานหากพบ Housing แตก Battery บวม ร้อนผิดปกติ หรือมีชิ้นส่วนหลุด ไม่ควรชาร์จเครื่องที่สงสัยว่า Battery เสียหาย ส่งให้ผู้รับผิดชอบตรวจตามคู่มือ หากไม่มีความเสียหายชัดเจน ให้ตรวจหน้าต่างอ่าน Trigger สายและขั้วต่อ แล้วสแกน Test label หลายชนิดในแอปทดสอบ จากนั้นตรวจการส่งข้อมูลถึงระบบปลายทาง หากรหัสอ่านยากขึ้นให้ใช้ขั้นตอน [Scanner อ่านไม่ได้ แก้อย่างไร](https://arctech th.com/blogs/barcode scanner not reading troubleshooting) เพื่อแยก Optical, Configuration และ Host issue Common Mistakes ใช้ IP rating แทนหลักฐาน Drop test เปรียบเทียบความสูงตกโดยไม่เทียบพื้นและอุณหภูมิ เลือกเครื่องหนักเกินไปจนจับไม่มั่นคง ไม่ตรวจสเปกฐานชาร์จและสาย เข้าใจว่าการผ่าน Drop test เท่ากับรับประกันอุบัติเหตุทุกประเภท ไม่มีเครื่องสำรองหรือวิธีจับคู่เครื่องใหม่ Checklist ก่อนสรุป Requirement [ ] ระบุสภาพงานและเหตุขัดข้องที่ต้องลด [ ] มีเอกสาร Drop/Tumble ของรุ่นย่อย [ ] ตรวจ IP, อุณหภูมิ และสารทำความสะอาด [ ] อ่านฉลากจริงทุกระยะที่จำเป็น [ ] ผู้ใช้ทดลองพร้อมถุงมือและอุปกรณ์เสริม [ ] การส่งข้อมูลและ Reconnect ผ่านการทดสอบ [ ] มี SOP หลังตกและแผนเครื่องสำรอง FAQ Scanner กันกระแทกกับ Scanner กันน้ำเหมือนกันไหม ไม่เหมือนกัน การตกและการป้องกันน้ำเป็นคนละการทดสอบ ควรมีหลักฐานทั้งสองด้านเมื่อสภาพงานต้องการ และตรวจข้อจำกัดของฐานชาร์จด้วย IP68 แปลว่าทนน้ำทุกสภาพหรือไม่ ไม่ใช่ ต้องดูความลึก ระยะเวลา และเงื่อนไขผู้ผลิต รวมถึงการทดสอบน้ำฉีดหรือสารเคมีแยกต่างหาก ห้ามใช้ IP เป็นคำรับรองทั่วไปว่าล้างแบบใดก็ได้ รุ่นที่ Drop สูงกว่าดีกว่าเสมอไหม ไม่เสมอ หากเงื่อนไขทดสอบต่างกันเปรียบเทียบตรง ๆ ไม่ได้ และยังต้องประเมินการอ่าน น้ำหนัก การเชื่อมต่อ และอุปกรณ์เสริม เครื่องยังเปิดติดหลังตก ถือว่าผ่านหรือไม่ ยังไม่พอ ต้องตรวจสภาพ Battery และ Housing แล้วทดสอบ Decode, Trigger, Charging และการส่งข้อมูลก่อนกลับไปใช้จริงตามขั้นตอนองค์กร ใช้ยางหุ้มกับ Scanner ทั่วไปแทน Rugged ได้ไหม ยางหุ้มอาจช่วยลดความเสียหายบางแบบ แต่ไม่ทำให้เครื่องได้มาตรฐานใหม่โดยอัตโนมัติ ต้องดูผลทดสอบของชุดประกอบนั้น ไม่อ้างสเปกของวัสดุแทนตัวเครื่อง ต้องเลือกแบบไร้สายเพื่อป้องกันตกหรือไม่ ไร้สายลดความเสี่ยงสายเกี่ยวได้ แต่เพิ่มเรื่อง Battery การสูญหายและการจับคู่ เลือกจาก Layout และ Workflow ไม่ใช่จากเหตุผลเดียว สรุปและแนวทางเลือก Scanner กันกระแทกที่เหมาะคือรุ่นที่มีหลักฐานทดสอบตรงความเสี่ยง อ่านป้ายจริงได้ และทำงานร่วมกับ Host อย่างต่อเนื่อง Arc Tech แนะนำให้ทำ Requirement matrix ก่อนคัดรุ่น หากต้องการให้ช่วยประเมินอุปกรณ์และจุดติดตั้ง ดู [เครื่องสแกนบาร์โค้ดสำหรับองค์กร](https://arctech th.com/products/scanner) และเตรียมตัวอย่างฉลากกับสภาพจุดทำงานไว้สำหรับการปรึกษา แหล่งอ้างอิง [Zebra DS3600 DPA Specification](https://www.zebra.com/us/en/products/spec sheets/scanners/ultra rugged scanners/ds36x8 dpa.html) [Zebra DS3600 Series](https://www.zebra.com/ap/en/products/scanners/ultra rugged scanners/ds3600 series.html) [IEC: IP Ratings](https://www.iec.ch/ip ratings)

PPattawee Nakkarin
3500
Location Management ในคลังสินค้า: ออกแบบตำแหน่งจัดเก็บให้หยิบและตรวจนับได้จริง
Handheld

Location Management ในคลังสินค้า: ออกแบบตำแหน่งจัดเก็บให้หยิบและตรวจนับได้จริง

Location Management ในคลังสินค้า: ออกแบบตำแหน่งจัดเก็บให้หยิบและตรวจนับได้จริง Location Management ในคลังสินค้า คือการกำหนดรหัสตำแหน่ง กติกาการจัดเก็บ และข้อมูลที่เชื่อมสินค้า ล็อต ปริมาณ และสถานะเข้ากับตำแหน่งจริง เพื่อให้ระบบบอกได้ว่าอะไรอยู่ที่ไหน ควรเก็บหรือหยิบจากจุดใด และควรตรวจสอบข้อยกเว้นอย่างไร ไม่ใช่เพียงติดป้ายบนชั้นวาง เพราะป้ายที่ไม่สัมพันธ์กับธุรกรรมรับเข้า ย้าย และหยิบ จะทำให้ข้อมูลในระบบคลาดเคลื่อนทันที บทความนี้เหมาะกับทีมคลังสินค้า ผู้ดูแลสต๊อก และทีม IT ที่กำลังเปลี่ยนจากการจำตำแหน่งหรือ Spreadsheet ไปสู่ Workflow ที่ใช้ Barcode, Handheld และ WMS/ERP อย่างตรวจสอบย้อนกลับได้ โดยไม่ตั้งสมมติฐานว่าคลังทุกแห่งควรใช้รูปแบบเดียวกัน ประเด็นสำคัญที่ควรรู้ รหัส location ต้องไม่ซ้ำ อ่านง่าย และสะท้อนโครงสร้างที่ทีมใช้ทำงานจริง เช่น โซน ทางเดิน เบย์ ระดับ และช่องจัดเก็บ แต่ไม่ควรซับซ้อนเกินจนสแกนหรือฝึกใช้งานยาก ความถูกต้องของ location เกิดจากจุดยืนยันใน Receiving, Put away, Move, Picking และ Cycle Count ไม่ได้เกิดจากการพิมพ์ป้ายเพียงครั้งเดียว ระบบควรแยก location ว่าง, พร้อมใช้งาน, ถูกกักกัน, สินค้าเสียหาย และพื้นที่ staging ออกจากกัน เพื่อไม่ให้การแนะนำตำแหน่งหรือการหยิบข้ามเงื่อนไขคุณภาพ Barcode และ Handheld ช่วยลดการผูกข้อมูลผิดจุดเมื่อผู้ปฏิบัติงานสแกน location ก่อนสแกนสินค้า แต่ยังต้องทดสอบฉลาก การเชื่อมต่อ และ exception workflow กับหน้างานจริง Location Management คืออะไร Location Management คือส่วนของการจัดการคลังที่ทำให้แต่ละจุดเก็บมีตัวตนในข้อมูล ระบบจึงเชื่อมยอดคงเหลือกับตำแหน่งจริงได้ เช่น A 03 02 04 อาจหมายถึงโซน A ทางเดิน 03 เบย์ 02 ชั้น 04 แต่รูปแบบที่เหมาะสมขึ้นกับผังคลัง วิธีหยิบ ความสูงชั้นวาง หน่วยบรรจุ และการควบคุมคุณภาพขององค์กร การระบุตำแหน่งมีสองระดับที่มักถูกสับสน ระดับแรกคือสถานที่เชิงธุรกิจหรือคลัง เช่น คลังหลัก/คลังสาขา ซึ่งอาจต้องใช้รหัสมาตรฐานร่วมกับคู่ค้าได้ ระดับที่สองคือ bin หรือช่องเก็บภายในคลังที่ใช้ควบคุมงานรายวัน GS1 อธิบายว่า GLN ใช้ระบุตัวตนของสถานที่หรือคู่ค้าอย่างชัดเจน และการทำเครื่องหมาย physical location สามารถใช้ Application Identifier AI (414) ได้เมื่อการออกแบบต้องเชื่อมมาตรฐานกับจุดจริง [GS1 GLN](https://www.gs1.org/standards/id keys/gln) อย่างไรก็ดี bin code ภายในไม่จำเป็นต้องเป็น GLN ทุกจุด; สิ่งสำคัญคือความเป็นเอกลักษณ์และกติกาข้อมูลที่สม่ำเสมอ สำหรับภาพรวมของบทบาท WMS อ่านต่อได้ที่ [WMS คืออะไร](https://arctech th.com/blogs/what is warehouse management system) และ [WMS ช่วยแก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) ข้อมูลที่ตำแหน่งจัดเก็บควรมี เริ่มจากข้อมูลน้อยแต่ใช้ได้จริงก่อน แล้วจึงเพิ่มกติกาเมื่อข้อมูลหน้างานพร้อม ข้อมูลพื้นฐานของ location มักประกอบด้วย | กลุ่มข้อมูล | ตัวอย่าง | เหตุผลที่ต้องมี | | | | | | รหัสและชื่อ | A 03 02 04, Chill B 01 | ใช้ระบุตำแหน่งเดียวกันในป้าย แอป และระบบ | | โครงสร้าง | warehouse, zone, aisle, bay, level, bin | ทำให้ค้นหาและวางเส้นทางได้ | | ประเภท | receiving, reserve, pick face, staging, quarantine | ควบคุมว่าใครและธุรกรรมใดใช้ได้ | | ข้อจำกัด | น้ำหนัก ปริมาตร อุณหภูมิ ความสูง | ป้องกันการเสนอ put away ที่ปฏิบัติไม่ได้ | | สถานะ | active, blocked, count pending | กันการหยิบหรือเก็บในจุดที่ไม่พร้อม | | ความสัมพันธ์สต๊อก | SKU, lot, expiry, serial, quantity | ทำให้ยอดคงเหลือสัมพันธ์กับของจริง | ระบบ WMS บางชนิดรองรับรูปแบบรหัส location, zone, profile, fixed pick location และเหตุผลในการ block ตำแหน่ง Microsoft Learn ยกตัวอย่างการกำหนด location format, location type, zone และ stocking limit ก่อนเปิดใช้งาน workflow คลัง [Configure locations in a WMS enabled warehouse](https://learn.microsoft.com/en us/dynamics365/supply chain/warehousing/tasks/configure locations wms enabled warehouse) หลักคิดนี้ใช้เป็น checklist ได้ แม้ระบบขององค์กรจะไม่ใช่ผลิตภัณฑ์เดียวกัน ออกแบบรหัส location ให้คนอ่านและระบบใช้ร่วมกัน ก่อนตั้งรหัส ให้เดินสำรวจเส้นทางงานจริงตั้งแต่จุดรับเข้าไปยัง reserve, pick face, packing และจุดส่งออก แล้ววาดผังที่ทีมคลังยอมรับร่วมกัน รหัสที่ดีควรมีหลักเกณฑ์เดียว ไม่ชนกัน และเหลือพื้นที่สำหรับการขยายในอนาคต เช่น ไม่ใช้ชื่อทางเดินที่เปลี่ยนตามคนเรียก หรือเลขที่ทำให้ 01 กับ 1 ถูกตีความต่างกันในระบบ ตัวอย่างหนึ่งอาจแบ่งเป็น WH1 A 05 03 02 : WH1 คือคลัง, A คือโซน, 05 คือทางเดิน, 03 คือเบย์ และ 02 คือระดับ แต่ไม่จำเป็นต้องบังคับทุกองค์ประกอบกับพื้นที่พื้น เช่น staging หรือ quarantine ควรตั้ง naming policy และ master data owner ให้ชัดว่าใครสร้าง แก้ไข ปิดใช้ และอนุมัติการเปลี่ยนรหัส เพราะการเปลี่ยน location หลังเริ่มใช้งานมีผลต่อประวัติและ integration ป้ายที่ชั้นวางต้องวางในตำแหน่งที่พนักงานสแกนได้อย่างปลอดภัยและไม่ถูกบังด้วยสินค้า ทดสอบ contrast, ขนาด Barcode, ระยะอ่าน และวัสดุฉลากตามสภาพแสง ฝุ่น ความเย็น หรือการเสียดสีของพื้นที่จริง แนวคิดการเลือกและทดสอบอุปกรณ์อ่านรหัสดูประกอบได้จาก [วิธีเลือก Barcode Scanner](https://arctech th.com/blogs/how to choose barcode scanner) Workflow ที่ทำให้ข้อมูล location เชื่อถือได้ 1. Receiving: ยืนยันของและสถานะก่อนเข้าสู่พื้นที่เก็บ เมื่อรับสินค้า ให้บันทึกหรือสแกน SKU, หน่วยนับ, lot/serial และสถานะที่จำเป็นตามนโยบาย ก่อนเสนอ put away สินค้าที่รอตรวจคุณภาพหรือข้อมูลไม่ครบไม่ควรเข้าพื้นที่พร้อมจ่ายเพียงเพราะมีช่องว่างอยู่ หากฉลากอ่านไม่ได้ ให้บันทึก exception พร้อมผู้ปฏิบัติงาน เวลา และสาเหตุ แทนการเดารหัสสินค้า 2. Put away: สแกน location ก่อนยืนยันสินค้า แอป Handheld ควรแสดงตำแหน่งที่ระบบเสนอพร้อมเงื่อนไข เช่น capacity, zone, compatibility และสถานะ จากนั้นให้ผู้ใช้สแกน location แล้วสแกนสินค้า/พาเลทเพื่อยืนยันความสัมพันธ์จริง หากต้องแบ่งพาเลทหรือวางหลายตำแหน่ง ระบบต้องรับรู้การแบ่งนั้น ไม่เช่นนั้นยอดจะเหลืออยู่ที่จุดเดิมบนหน้าจอ แม้ของจริงถูกย้ายไปแล้ว ดู flow งานที่เกี่ยวข้องได้จาก [Handheld สำหรับ Put away](https://arctech th.com/blogs/handheld for put away) 3. Move: ทุกการย้ายต้องมีต้นทางและปลายทาง การย้ายเพื่อเติม pick face, ย้ายจาก staging, เก็บคืน หรือรวมพาเลท เป็นจุดที่ทำให้ location accuracy ลดลงบ่อยที่สุด ธุรกรรมควรเริ่มจากการสแกนต้นทาง เลือกรายการและจำนวน แล้วสแกนปลายทาง พร้อมกันสินค้าที่ติด hold หรือ count pending การใช้เลขอ้างอิงธุรกรรมและ idempotency key มีประโยชน์เมื่อแอปออฟไลน์แล้วส่งซ้ำ เพื่อป้องกันการย้ายถูกบันทึกซ้ำ 4. Picking: ยืนยันว่าเลือกจุดและของตามที่ระบบแนะนำ ระบบอาจจัดลำดับจุดหยิบตาม zone, เส้นทาง, FIFO/FEFO หรือสถานะสต๊อก แต่ต้องให้ผู้ปฏิบัติงานยืนยัน location และ SKU/ล็อตจริง หากหาไม่พบ ห้ามเปลี่ยนไปหยิบจากตำแหน่งอื่นโดยไม่ทิ้งเหตุผล เพราะข้อมูลนั้นคือสัญญาณให้ทีมไปนับ ตรวจการย้าย หรือแก้ master data งานหยิบที่มีการยืนยันหลายชั้นอธิบายไว้ใน [Handheld สำหรับ Picking](https://arctech th.com/blogs/handheld for picking) 5. Cycle Count: ปิดวงจรความต่างระหว่างระบบกับชั้นวาง Cycle count ควรจัดตามความเสี่ยง เช่น fast moving SKU, จุดที่มี exception บ่อย, สินค้ามูลค่าสูง หรือ bin ที่เพิ่งย้าย ไม่ควรรอเพียงนับใหญ่ประจำปี เมื่อพบความต่าง ให้แยกสาเหตุระหว่างรับเข้าไม่ครบ ย้ายไม่ยืนยัน หยิบผิด location ฉลากเสีย หรือหน่วยนับไม่ตรง แล้วนำสาเหตุกลับไปปรับ workflow อ่านแนวทางปฏิบัติได้จาก [Cycle Count ด้วย PDA](https://arctech th.com/blogs/cycle count with pda) กติกา put away และ picking ต้องรองรับข้อยกเว้น Location Management ที่ดีไม่ใช่การบังคับให้ระบบตัดสินใจแทนคนทุกครั้ง แต่เป็นการกำหนดว่าเมื่อใดจึงอนุญาตให้เปลี่ยนจากกติกา ตัวอย่างเช่น สินค้าควบคุมอุณหภูมิต้องเข้าพื้นที่ที่กำหนด, สินค้าถูกกักกันห้ามถูกเสนอใน picking, หรือ pick face เต็มให้เสนอ reserve bin ที่เหมาะสมพร้อมงานเติมสินค้า Microsoft อธิบาย location directives ว่าเป็นกฎที่ระบุว่าจะ put หรือ pick จากตำแหน่งใด และต้องอาศัยข้อมูล warehouse, location type, profile, format, zone และ zone group ที่ตั้งไว้แล้ว [Work with location directives](https://learn.microsoft.com/en us/dynamics365/supply chain/warehousing/create location directive) สำหรับระบบ custom แนวคิดเดียวกันควรถูกแปลงเป็น business rules ที่ทดสอบได้ ไม่ควรฝังกติกาไว้ในความทรงจำของพนักงานเพียงอย่างเดียว ข้อผิดพลาดที่พบบ่อย ติด Barcode ที่ชั้นวางแต่ไม่มีกติกาว่าใครต้องสแกนเมื่อรับ ย้าย หรือหยิบ ใช้รหัส location เดียวกับพื้นที่กว้างเกินไป จนระบบรู้เพียงว่าอยู่ในโซนแต่หา bin จริงไม่พบ เปิดให้สินค้าพร้อมจ่ายปะปนกับ quarantine, returns หรือ damaged stock แก้ยอดโดยไม่บันทึกเหตุผลและไม่ตรวจว่าธุรกรรมใดทำให้ location คลาดเคลื่อน เปลี่ยนผังคลังหรือป้ายโดยไม่อัปเดต master data และทดสอบ integration ออกแบบหน้าจอให้ต้องพิมพ์รหัสยาวแทนการสแกน ทั้งที่งานมีปริมาณธุรกรรมสูง เริ่ม Pilot อย่างไรให้ไม่กระทบทั้งคลัง เลือกพื้นที่ย่อยหนึ่งโซนหรือกลุ่ม SKU ที่มีรูปแบบงานชัดเจน กำหนด baseline ของจำนวน exception, เวลาค้นหาสินค้า, ความต่างจาก cycle count และงานย้ายที่ค้างอยู่ จากนั้นทดสอบอย่างน้อย receiving, put away, move, replenishment, picking, count และกรณีฉลากอ่านไม่ได้/สัญญาณขาดหาย Pilot ควรมี master data ที่ตรวจแล้ว ป้าย location ที่ผ่านการอ่านจริง และผู้รับผิดชอบตัดสินใจข้อยกเว้นร่วมกันระหว่างคลัง คุณภาพ และ IT ตัวชี้วัดควรใช้เพื่อเรียนรู้และปรับ workflow ไม่ใช่อ้างผลลัพธ์ที่รับประกันกับทุกสภาพคลัง หลังจากกระบวนการนิ่งแล้วจึงขยายไปยังโซนหรือคลังอื่น Checklist ก่อนเริ่มโครงการ Location Management 1. สำรวจผังคลังและกำหนดโครงสร้าง zone, aisle, bay, level, bin ที่ทีมใช้จริง 2. กำหนด naming policy, เจ้าของ master data และขั้นตอนอนุมัติการเปลี่ยน location 3. แยกประเภทและสถานะของ receiving, reserve, pick face, staging, quarantine และ damaged stock 4. ตรวจความพร้อมของ SKU, lot, serial, หน่วยนับ และยอดคงเหลือที่ต้องผูกกับ location 5. ทดสอบป้าย Barcode และ Handheld กับระยะอ่าน สภาพแสง และเครือข่ายของพื้นที่จริง 6. ออกแบบธุรกรรมรับเข้า ย้าย เติม หยิบ และนับให้มี scan confirmation กับ audit trail 7. ระบุ exception code, สิทธิ์อนุมัติ และวิธีแก้ไขโดยไม่ทำลายประวัติ 8. ทำ Pilot และทบทวนข้อมูลก่อนขยายผล คำถามที่พบบ่อย จำเป็นต้องมี WMS ก่อนทำ Location Management หรือไม่ ไม่จำเป็นต้องเริ่มจาก WMS ขนาดใหญ่ แต่ต้องมีแหล่งข้อมูลกลางและ workflow ที่ควบคุมการรับ ย้าย และหยิบได้ Spreadsheet อาจใช้เป็นจุดเริ่มเมื่อปริมาณงานต่ำ แต่เมื่อมี location, lot และผู้ใช้งานหลายคน การสแกนและ transaction log จะช่วยลดความเสี่ยงจากไฟล์หลายเวอร์ชัน Location code ควรมีความยาวเท่าไร ไม่มีความยาวตายตัว ควรสั้นพอให้คนมองและพูดถึงได้ แต่มีองค์ประกอบพอแยกตำแหน่งไม่ซ้ำกัน ทดสอบกับป้าย แอป และข้อมูลเดิมก่อนกำหนดมาตรฐาน ไม่ควรยึดรูปแบบจากคลังอื่นโดยไม่ดูผังและวิธีทำงานของตนเอง ใช้ Barcode หรือ RFID สำหรับตำแหน่งจัดเก็บดีกว่า Barcode เหมาะกับการยืนยันทีละจุดและเป็นจุดเริ่มต้นที่ควบคุม workflow ได้ชัด RFID อาจเหมาะกับบางรูปแบบงานที่ต้องอ่านหลายรายการหรืออ่านโดยไม่ต้องเห็นฉลากโดยตรง แต่ผลลัพธ์ขึ้นกับวัสดุ สภาพแวดล้อม ระยะอ่าน และการออกแบบระบบ ควรทดลองกับพื้นที่จริงก่อนเลือกเทคโนโลยี ถ้าพบสินค้าที่ไม่มีใน location ที่ระบบบอกควรทำอย่างไร ให้บันทึก exception และตรวจธุรกรรมล่าสุด ป้าย location หน่วยนับ และผลนับก่อนปรับยอดหรือหยิบจากจุดอื่น หากข้ามขั้นตอนนี้ ความต่างจะถูกซ่อนและกลับมาเกิดซ้ำในรอบถัดไป ระบบควรบล็อก location ได้เมื่อใด ควรบล็อกเมื่อจุดนั้นไม่ปลอดภัย กำลังซ่อม อยู่ระหว่างนับ มีสินค้า hold/quarantine หรือไม่สามารถรองรับเงื่อนไขสินค้าได้ การบล็อกควรมีเหตุผล ผู้อนุมัติ และเวลาทบทวน เพื่อไม่ให้พื้นที่ถูกกันไว้ถาวรโดยไม่มีเจ้าของ สรุป: เริ่มจากข้อมูลและจุดยืนยันที่หน้างาน Location Management ทำให้คลังรู้ตำแหน่งของสต๊อกได้ก็ต่อเมื่อรหัส ป้าย ข้อมูล และพฤติกรรมการทำงานเชื่อมกันอย่างมีวินัย จุดเริ่มต้นที่ปลอดภัยคือออกแบบโครงสร้าง location ที่อ่านง่าย แยกสถานะพื้นที่ ตั้งจุดสแกนยืนยัน และทำ Pilot กับพื้นที่เล็กก่อนขยาย หากองค์กรของคุณกำลังวางแผนระบบคลังที่เชื่อม Barcode, Handheld และ WMS/ERP เพื่อควบคุม Location Management, Arc Tech สามารถช่วยวิเคราะห์ Requirement ออกแบบ Workflow และประเมินแนวทางการพัฒนาที่เหมาะกับผังคลัง ข้อมูล และระบบเดิมขององค์กรได้

PPattawee Nakkarin
6000
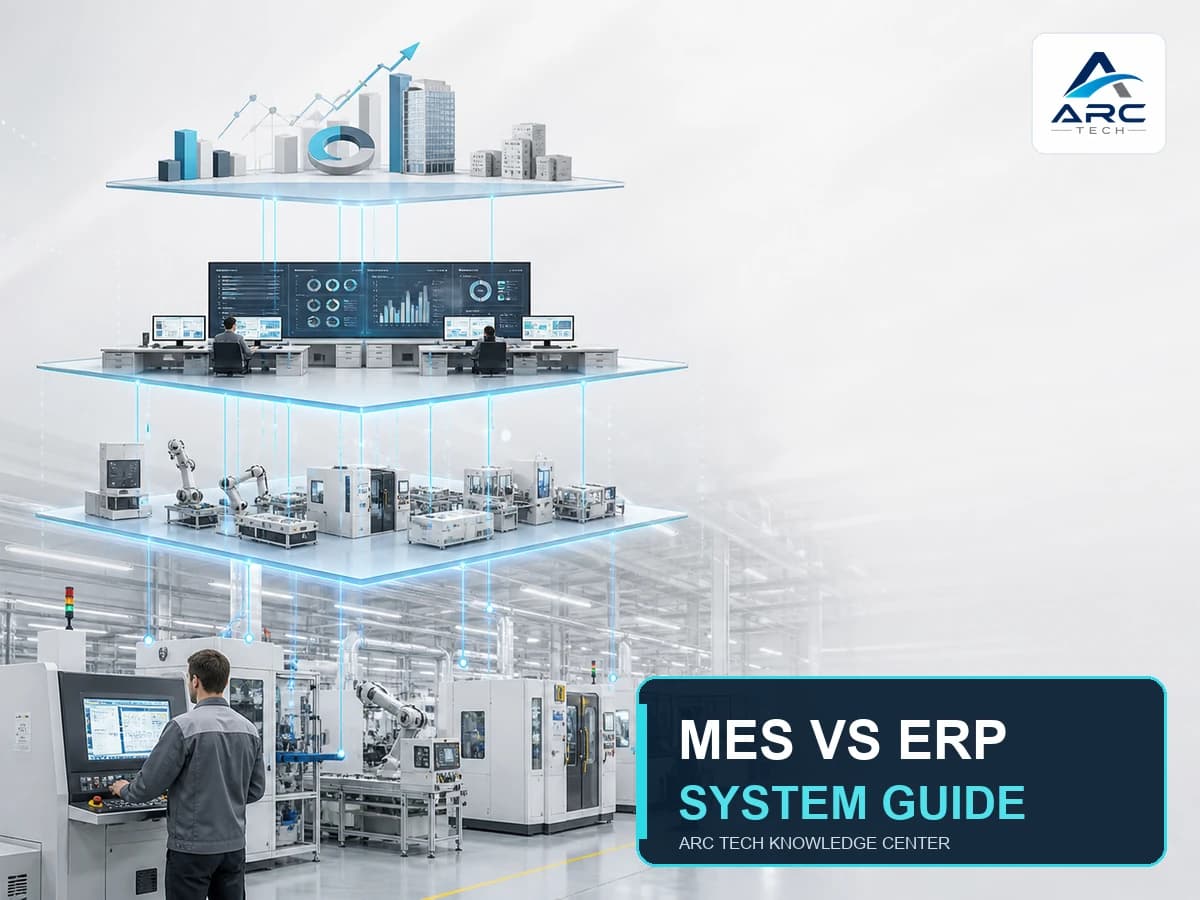
MES คืออะไร และต่างจาก ERP อย่างไร
Others

MES คืออะไร และต่างจาก ERP อย่างไร

MES คืออะไร และต่างจาก ERP อย่างไร: แบ่งบทบาทระบบให้โรงงานทำงานต่อเนื่อง โรงงานจำนวนมากมี ERP สำหรับ Order, วัตถุดิบ และบัญชีอยู่แล้ว แต่ยังตอบคำถามหน้างานได้ช้า เช่น Work order อยู่สถานีใด ผลิตจริงเท่าไร หยุดเพราะอะไร หรือสินค้าชิ้นนี้ใช้วัตถุดิบ Lot ใด ปัญหาไม่ได้แปลว่า ERP ไม่มีประโยชน์ แต่เกิดจากการนำระบบระดับธุรกิจไปทำหน้าที่ควบคุมการปฏิบัติงานที่ต้องใช้ข้อมูลละเอียดและรวดเร็ว MES จึงเข้ามาเชื่อมแผนกับการผลิตจริง คำตอบสั้น: ERP บริหารการวางแผนและทรัพยากรระดับองค์กร เช่น Order, Material planning, Procurement และ Finance ส่วน MES บริหารการดำเนินงานการผลิตระดับโรงงาน เช่น Dispatch งาน, WIP, Data collection, Quality, Genealogy และ Production performance ทั้งสองระบบควรแบ่ง Ownership ของข้อมูลและเชื่อมผ่าน Interface ที่มี Rule ชัดเจน ไม่ควรทำงานซ้ำกัน ประเด็นสำคัญที่ควรรู้ ERP และ MES ไม่ได้เป็นคู่แข่ง แต่ครอบคลุม Time horizon และรายละเอียดต่างกัน ตามกรอบ ISA 95 ระบบระดับ Manufacturing operations อยู่ที่ Level 3 ส่วน Business planning/logistics อยู่ที่ Level 4 จุดเริ่มต้นไม่ใช่ซื้อ Module แต่คือกำหนด Business process, System of record และข้อมูลแลกเปลี่ยน MES ไม่ควรควบคุมเครื่องจักรแทน PLC/SCADA โดยไม่มีการออกแบบ Control boundary และ Safety Integration ต้องรองรับข้อมูลผิด, Network ขาด, Retry, Version และ Audit ไม่ใช่เพียงส่ง API สำเร็จใน Demo สารบัญ 1. MES และ ERP คืออะไร 2. MES ต่างจาก ERP อย่างไร 3. ข้อมูลใดควรอยู่ระบบไหน 4. สถาปัตยกรรมและ Integration 5. วิธีประเมินว่าโรงงานต้องใช้ MES หรือไม่ 6. Roadmap, Best Practice และ Troubleshooting MES และ ERP คืออะไร MES คืออะไร MES ย่อจาก Manufacturing Execution System เป็นระบบที่ช่วยบริหารการดำเนินงานผลิตตั้งแต่รับแผนหรือ Work order ไปจนถึงรายงานผลผลิต ระบบอาจครอบคลุม Dispatching, Material issue/consumption, WIP, Labor, Machine status, Quality result, Downtime, Genealogy, Electronic work instruction และ Performance ตาม Scope ของโรงงาน คำว่า MES กับ MOM (Manufacturing Operations Management) มักพบร่วมกัน โดย MOM เป็นกรอบกิจกรรมการปฏิบัติการที่กว้าง ส่วน MES เป็นชุดระบบหรือแอปที่สนับสนุนกิจกรรมเหล่านั้น ขอบเขตจริงต่างกันตามอุตสาหกรรมและผู้ให้บริการ จึงต้องอ่าน Functional scope แทนการยึดชื่อผลิตภัณฑ์ ERP คืออะไร ERP ย่อจาก Enterprise Resource Planning ทำหน้าที่เชื่อมข้อมูลและกระบวนการระดับองค์กร เช่น Sales order, Procurement, Inventory accounting, Material planning, Production order, Finance และ Costing ระบบ ERP บางแห่งมี Production module ที่ทำงานได้มากหรือน้อยต่างกัน แต่โดยทั่วไป Time horizon และ Transaction granularity จะไม่ละเอียดเท่า Shop floor execution ISA 95 อธิบายกรอบ Level 3 เป็น Manufacturing operations management และ Level 4 เป็น Business planning and logistics กรอบนี้ช่วยตั้งคำถามเรื่อง Boundary และ Interface โดยไม่บังคับว่าทุกโรงงานต้องมีระบบหนึ่งก้อนต่อหนึ่ง Level MES ต่างจาก ERP อย่างไร | เกณฑ์ | ERP | MES | | | | | | เป้าหมายหลัก | วางแผนและบริหารทรัพยากรองค์กร | ควบคุมและมองเห็นการปฏิบัติงานผลิต | | Time horizon | วัน สัปดาห์ เดือน | นาที ชั่วโมง กะ และสถานการณ์หน้างาน | | ความละเอียด | Order, Material, Quantity, Financial transaction | Operation, Station, Serial/Lot, Event, Machine/Labor | | ผู้ใช้หลัก | Planning, Procurement, Finance, Sales, Management | Operator, Supervisor, Quality, Production engineer | | ข้อมูลเด่น | Demand, MRP, PO/SO, Stock, Cost | WIP, Dispatch, Downtime, Yield, Quality, Genealogy | | การเปลี่ยนแปลง | ตามรอบแผนและ Approval | ตอบสนอง Event หน้างานถี่กว่า | | การเชื่อมเครื่องจักร | มักผ่านระบบกลาง | เชื่อม SCADA/PLC/IIoT ตาม Boundary ที่ออกแบบ | ตัวอย่าง: ERP ออก Production order จำนวน 1,000 ชิ้นและกำหนด Due date MES รับ Order แล้ว Dispatch ไป Line A, บันทึกว่า Station 20 ผลิตผ่าน 480 ชิ้น Reject 12 ชิ้น หยุด 18 นาทีเพราะ Material shortage และใช้วัตถุดิบ Lot X เมื่อจบกะ MES ส่ง Confirmation และ Consumption ที่ตรวจแล้วกลับ ERP ดูพื้นฐานการเก็บผลผลิตได้จาก [Production Tracking ด้วย Barcode](https://arctech th.com/blogs/production tracking with barcode) และการเชื่อมประวัติจาก [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) ข้อมูลใดควรอยู่ระบบไหน การตอบว่า “ข้อมูลนี้อยู่ที่ไหน” ต้องกำหนด System of record และ Ownership ไม่ใช่ Copy ทุกอย่างทั้งสองฝั่ง | Data object | เจ้าของที่พบบ่อย | ข้อมูลที่ส่งอีกระบบ | | | | | | Customer/Sales order | ERP | Demand, due date, product, quantity | | Product/Material master | ERP หรือ Master Data system | Version ที่โรงงานต้องใช้ | | Production order | ERP | Order release/cancel/change | | Detailed dispatch sequence | MES | ลำดับและสถานีปฏิบัติงาน | | Actual production | MES | Good, reject, timestamps, operation | | Material consumption | MES เก็บจริง / ERP ลงบัญชี | Confirmed consumption และ variance | | Quality result | MES/QMS | Summary/status หรือ Certificate reference | | Serial/Lot genealogy | MES/Traceability service | Lookup/reference หรือข้อมูลที่ ERP ต้องใช้ | | Inventory financial value | ERP | ผลรับเข้า/เบิกที่ผ่าน Rule | | Downtime detail | MES/MOM | KPI summary ตาม Governance | Arc Tech Recommendation ทำ Data contract ระบุ Field, Owner, Unit, Timezone, ID, Version, Validation และ Error handling ทุก Interface เช่น ERP ส่ง Order revision 3 แต่ MES เริ่มผลิต revision 2 แล้ว ระบบต้องมี Rule ว่าหยุด, แจ้งเตือน หรืออนุญาตเฉพาะ Quantity ที่ยังไม่เริ่ม อย่าปล่อยให้ Master data ต่างคนต่างแก้ Material code, Unit of measure, Routing, Work center และ Reason code ที่ไม่ตรงกันทำให้ Integration ผิดแม้ API ทำงานปกติ ควรมี Data steward และกระบวนการ Release/Version สำหรับข้อมูลสำคัญ สถาปัตยกรรมและ Integration text ERP / Planning (Level 4) ↓ production order, master, schedule Integration/API/Event layer ↕ validation, mapping, queue, monitoring MES / MOM (Level 3) ↕ work instruction, WIP, quality, genealogy SCADA / Historian / PLC / Devices (Levels 2–0) ↑ machine event, count, parameter, alarm Barcode Printer / Scanner / Handheld / RFID ↑ operator and material identification ภาพนี้เป็น Conceptual boundary ไม่ใช่ Network design สำหรับ Safety system การสั่ง Control ลงเครื่องจักรต้องผ่าน Risk assessment และ Architecture ของ OT โดยผู้รับผิดชอบที่เกี่ยวข้อง Integration pattern ที่พบบ่อย API request/response: เหมาะกับ Query หรือ Command ที่ต้องได้ผลทันที Message queue/event: เหมาะกับ Event ปริมาณมากและต้องทนการขาดช่วง File/EDI: ยังใช้ได้กับ Legacy หากมี Schema, checksum และ reconciliation Direct database: ควรหลีกเลี่ยงการเขียนข้ามระบบ เพราะผูก Schema และข้าม Business rule ทุกแบบต้องมี Correlation ID, Idempotency, Retry, Dead letter/error queue, Monitoring และ Audit การเชื่อม [Handheld กับ ERP/API](https://arctech th.com/blogs/handheld erp api integration) ใช้หลักเดียวกันในระดับ Mobile transaction Hardware เชื่อมกับ MES อย่างไร Barcode Printer สร้าง Label/Traveler ตาม Order, Scanner หรือ Handheld ยืนยัน Operator, Material, Machine และ WIP, RFID ช่วยอ่านหลายวัตถุหรือ Portal Event เมื่อเหมาะสม อุปกรณ์ไม่ควรตัดสิน Business rule สำคัญลำพัง แต่ส่งข้อมูลพร้อม Context ให้ Application ตรวจสอบ หากพนักงานต้องเคลื่อนที่ระหว่างสถานี องค์กรควรประเมิน [Handheld และ PDA สำหรับงานอุตสาหกรรม](https://arctech th.com/products/handheld) พร้อม Mobile Application, Network roaming และ Device management เป็นส่วนของ Solution ไม่ใช่แยกจาก MES สำหรับ Material visibility ดู [RFID สำหรับโรงงาน](https://arctech th.com/blogs/rfid for factory) และ [Batch Tracking ด้วย Barcode](https://arctech th.com/blogs/batch tracking with barcode) ส่วนงานคลังและการจ่ายวัตถุดิบควรกำหนด Boundary กับ WMS ให้ชัด โดยใช้กรอบจาก [WMS ช่วยแก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) เพื่อไม่ให้ MES และ WMS สร้าง Location transaction ซ้ำกัน โรงงานต้องใช้ MES หรือไม่ สัญญาณว่าควรประเมิน MES ERP รู้ว่า Order เปิดอยู่ แต่ไม่รู้ WIP และสถานีล่าสุด Supervisor รวมผลผลิตจากกระดาษ/ไฟล์หลายชุดหลังจบกะ Traceability ใช้เวลานานและข้อมูล Component/Lot ไม่ครบ Work instruction revision กระจายไม่ตรงกัน Downtime reason และ Quality result ไม่เชื่อมกับ Order มีการกรอกข้อมูลซ้ำ ERP, Excel และระบบเครื่องจักร ต้องการ Dispatch งานตาม Capacity/สถานะจริงมากขึ้น กรณีที่ยังไม่ควรเริ่มจาก MES เต็มระบบ Process และ Routing ยังเปลี่ยนทุกวันโดยไม่มี Owner Master data พื้นฐานไม่ครบหรือ Unit ไม่ตรงกัน ยังไม่รู้ Pain point และ KPI ที่ต้องการแก้ Network/OT security และ Device support ยังไม่พร้อม ทีมหน้างานไม่มีเวลาร่วมออกแบบและ UAT อาจเริ่มจาก Production tracking หรือ Traceability scope เล็กก่อน แล้ววาง Architecture ให้ขยายได้ ไม่จำเป็นต้องเปิดทุก Module พร้อมกัน Decision Matrix | คำถาม | ถ้าคำตอบ “ใช่” บ่อย | แนวทาง | | | | | | ต้องเห็น WIP ราย Operation หรือไม่ | MES มีคุณค่าเพิ่ม | เริ่ม WIP/dispatch pilot | | ต้องเชื่อม Serial/Lot genealogy หรือไม่ | ต้องมี Traceability layer | Map event และ genealogy | | ข้อมูลหน้างานเปลี่ยนระดับนาทีหรือไม่ | ERP อย่างเดียวอาจไม่เหมาะ | แยก Operational store | | ERP module รองรับ Process ได้ครบหรือไม่ | อาจยังไม่ต้องเพิ่มระบบ | ทำ Gap analysis ก่อน | | มีหลายเครื่อง/Protocol หรือไม่ | Integration layer สำคัญ | ทำ OT data architecture | Roadmap การทำ MES–ERP Integration 1. Define outcome: เลือก Use case และ KPI เช่น WIP visibility หรือ genealogy lookup time 2. Process mapping: เขียน As is/To be พร้อม Exception และผู้รับผิดชอบ 3. System boundary: กำหนด System of record และ RACI ของข้อมูล 4. Data contract: กำหนด ID, Unit, Timestamp, Version และ Error semantics 5. Pilot line: ทำหนึ่ง Product family/Line ด้วยข้อมูลจริง 6. Operational readiness: Monitoring, Support, Backup, Cybersecurity และ Training 7. Reconciliation: เทียบ Order, Quantity, Consumption และ Event ทั้งสองระบบ 8. Scale by template: ขยายทีละ Line โดยใช้ Template ที่ผ่าน Pilot และยอมรับ Local variation อย่างควบคุม Checklist ก่อน Go live Production order create/change/cancel ผ่าน UAT Quantity และ Unit conversion ตรงกัน Timezone และ Clock synchronization ถูกกำหนด Duplicate message ไม่สร้างธุรกรรมซ้ำ Network ขาดแล้ว Queue/Recovery ทำงาน Master data version และ Effective date ถูกตรวจ Manual override มีสิทธิ์ เหตุผล และ Audit Dashboard แสดง Data freshness และสถานะ Interface ทีม Support แยก Incident ฝั่ง ERP, Integration, MES และ OT ได้ Case Study แบบย่อ: โรงงานสมมติส่ง Order จาก ERP เข้า MES ได้ แต่ช่วงแรก Quantity ใน ERP ไม่ตรง MES เพราะ Rework ถูกนับเป็น Good output ซ้ำ ทีมแก้ Data contract ให้แยก produced , scrapped , reworked และ accepted พร้อม Reconciliation รายกะ ผลลัพธ์สำคัญไม่ได้มาจากการส่งข้อมูลเร็วขึ้น แต่จากนิยามที่ทั้ง Planning, Production และ Finance เข้าใจตรงกัน Best Practice และ Troubleshooting Common Mistakes ให้ ERP และ MES แก้ Production order คนละทางโดยไม่มี Conflict rule เริ่มจาก Dashboard ก่อนกำหนด Event และ Data quality เชื่อม Database ตรงเพื่อให้เร็ว แล้ว Upgrade ระบบไม่ได้ ส่ง Raw machine signal ทั้งหมดเข้า ERP ไม่มี Dead letter queue ทำให้ Message ที่ผิดหายเงียบ วัดโครงการจากจำนวนหน้าจอแทนผลลัพธ์การผลิต Troubleshooting Order ไม่เข้า MES: ตรวจ Release status, Master dependency, Schema version, Authentication และ Error queue ไม่ควร Resend แบบสุ่มก่อนดู Correlation ID ยอดผลิตไม่ตรง ERP: แยก Good/Reject/Rework, Unit conversion, Cut off time และ Duplicate confirmation ทำ Reconciliation จาก Event ID ข้อมูลล่าช้า: วัดแต่ละช่วง Device → MES → Integration → ERP เพื่อหา Bottleneck อย่าสรุปว่า Network ช้าโดยไม่มี Timestamp Master data ไม่ตรง: หยุดการสร้าง Mapping เฉพาะกิจจำนวนมาก กำหนด Owner และแก้ที่ Source พร้อม Version/effective date Operator ทำงานต่อไม่ได้เมื่อ ERP ล่ม: ออกแบบ Graceful degradation ให้ MES ใช้ Order ที่ Release แล้วตาม Policy พร้อม Queue ผลกลับภายหลัง โดยต้องผ่าน Risk assessment ประเด็นสำคัญสำหรับการตัดสินใจ ERP เหมาะกับการวางแผนและทรัพยากรระดับองค์กร ส่วน MES เหมาะกับการดำเนินงานผลิตที่ละเอียดและเปลี่ยนเร็ว ทั้งสองระบบสร้างประโยชน์สูงสุดเมื่อแบ่ง Ownership ชัด เชื่อมด้วย Data contract และมี Reconciliation ที่ตรวจสอบได้ โรงงานไม่จำเป็นต้องทำ Big bang; การเริ่มจาก Use case ที่มี KPI และขยายด้วย Template มักควบคุมความเสี่ยงได้ดีกว่า หากกำลังประเมิน MES, Production Tracking หรือ MES–ERP Integration ทีม Arc Tech พร้อมช่วยทำ Process workshop, Architecture, Hardware data capture และ Pilot ให้สอดคล้องกับหน้างาน ติดต่อผ่าน [Arc Tech Industrial Digital Solutions](https://arctech th.com) เพื่อเริ่มจากปัญหาและขอบเขตที่ต้องการแก้จริง FAQ Beginner มี ERP แล้วจำเป็นต้องมี MES หรือไม่? ไม่เสมอไป ต้องทำ Gap analysis หาก ERP รองรับ Workflow และความละเอียดที่ต้องการได้ อาจยังไม่จำเป็นต้องเพิ่มระบบ MES ควบคุมเครื่องจักรแทน PLC หรือไม่? โดยทั่วไป MES จัดการ Operations และข้อมูล ส่วน PLC/DCS ควบคุมกระบวนการระดับเครื่อง การสั่งงานข้าม Boundary ต้องออกแบบด้าน Safety และ OT Business เริ่ม MES จาก Module ใดดี? เริ่มจาก Pain point ที่วัดผลได้ เช่น WIP visibility, genealogy หรือ production confirmation ไม่จำเป็นต้องเริ่มทุก Module Manufacturing MES ช่วย Traceability อย่างไร? เชื่อม Material/Lot/Serial กับ Work order, Operation, Machine, Quality และเวลา ทำให้ค้น Genealogy และประวัติย้อนหลังได้ ERP ส่งแผนให้ MES บ่อยแค่ไหน? ขึ้นกับ Planning cadence และ Process ต้องกำหนด Event/Revision rule ไม่ใช่ตั้งช่วงเวลาเดียวสำหรับทุกโรงงาน Technical ควรใช้ API หรือ Message queue? API เหมาะกับการตอบทันที ส่วน Queue เหมาะกับ Event และความทนต่อการขาดช่วง หลายระบบใช้ร่วมกัน ทำอย่างไรไม่ให้ข้อมูลซ้ำ? ใช้ Unique event ID, Idempotency key, State rule และ Reconciliation ไม่พึ่ง Timestamp อย่างเดียว Troubleshooting MES กับ ERP แสดงยอดไม่เท่ากันควรเชื่อระบบไหน? อย่าเลือกจากหน้าจอ ให้ย้อน Data lineage, นิยาม KPI, Cut off และ Event ID แล้วแก้ Ownership/Rule ที่ต้นเหตุ บทความที่เกี่ยวข้อง [Production Tracking ด้วย Barcode](https://arctech th.com/blogs/production tracking with barcode) [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) [Batch Tracking ด้วย Barcode](https://arctech th.com/blogs/batch tracking with barcode) [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) แหล่งอ้างอิง [ISA 95 Series of Standards: Enterprise Control System Integration](https://www.isa.org/standards and publications/isa standards/isa 95 standard) [ISA95 Committee Scope and Purpose](https://www.isa.org/standards and publications/isa standards/isa standards committees/isa95) [MESA International: MES/MOM Models and Standards](https://mesa.org/training events/certificates/mes mom certificate of awareness/)

PPattawee Nakkarin
4400
Serial Number Tracking คืออะไร
Others

Serial Number Tracking คืออะไร

Serial Number Tracking คืออะไร: ติดตามสินค้าและชิ้นส่วนระดับรายชิ้น การรู้ว่าสินค้า 100 ชิ้นอยู่ในคลัง ไม่ได้แปลว่าองค์กรรู้ว่า “ชิ้นใด” ถูกส่งให้ลูกค้ารายใด ผ่านการตรวจเมื่อไร หรือเคยซ่อมอะไร หากสินค้าแต่ละชิ้นมีอายุ ประวัติ การรับประกัน หรือความเสี่ยงต่างกัน การติดตามระดับ Lot อาจยังหยาบเกินไป Serial Number Tracking จึงใช้ตัวระบุไม่ซ้ำเพื่อเชื่อมเหตุการณ์ตลอดวงจรชีวิตของแต่ละชิ้น คำตอบสั้น: Serial Number Tracking คือการกำหนดหมายเลขเฉพาะให้สินค้า ชิ้นส่วน หรือทรัพย์สินแต่ละหน่วย แล้วบันทึก Event เช่น ผลิต ตรวจ รับเข้า ย้าย ประกอบ ส่งมอบ คืน และซ่อม ระบบต้องควบคุม Serial ไม่ให้ซ้ำ กำหนดสถานะและสิทธิ์ให้ชัด และเชื่อม Barcode/RFID กับฐานข้อมูลโดยไม่ใช้ Serial เป็นเพียงข้อความที่สแกนแล้วจบ ประเด็นสำคัญที่ควรรู้ SKU บอกประเภทสินค้า, Lot บอกกลุ่มการผลิต, Serial Number บอกตัวตนของหนึ่งชิ้น Serial มีประโยชน์เมื่อองค์กรต้องรู้ Chain of custody, ประวัติซ่อม, การรับประกัน หรือความสัมพันธ์ระหว่าง Component กับ Finished good ความไม่ซ้ำต้องถูกควบคุมจากแหล่งกำเนิดและตรวจซ้ำทุกจุดรับข้อมูล Barcode หรือ RFID เป็นวิธี Capture; ความถูกต้องของ Traceability อยู่ที่ Event, Master data และ Integration ไม่จำเป็นต้อง Serialise ทุกชิ้น ควรเลือกระดับตามความเสี่ยง มูลค่าข้อมูล และภาระการปฏิบัติงาน สารบัญ 1. Serial Number Tracking คืออะไร 2. Serial ต่างจาก SKU, Lot และ Asset ID อย่างไร 3. Workflow และข้อมูลที่ต้องเก็บ 4. Barcode/RFID และสถาปัตยกรรมระบบ 5. วิธีเริ่ม Implementation 6. Best Practice และ Troubleshooting Serial Number Tracking คืออะไร Serial Number Tracking คือการติดตาม Object ระดับ Instance หรือรายชิ้น โดยแต่ละชิ้นมี Identifier ที่ไม่ซ้ำภายใน Scope ที่กำหนด GS1 Global Traceability Standard แยกระดับการระบุเป็น Class, Batch/Lot และ Instance; ระดับ Instance ช่วยแยกวัตถุที่เป็นชนิดเดียวกันออกจากกันและเชื่อม Observations ของชิ้นนั้นข้ามเวลาได้ ตัวอย่างเช่น Notebook รุ่นเดียวกัน 20 เครื่องมี SKU เดียวกัน แต่มี Serial ต่างกัน หากเครื่องหนึ่งส่งซ่อม ระบบต้องรู้ประวัติของเครื่องนั้นโดยไม่กระทบอีก 19 เครื่อง ในการผลิต Motor หนึ่งตัวอาจมี Serial ของ Finished good และบันทึก Serial ของ Component สำคัญที่ประกอบอยู่ภายใน ทำให้ย้อนกลับได้ทั้งทางขึ้นและลงของโครงสร้าง Serial ไม่ได้เท่ากับ Barcode บาร์โค้ดเป็น Data carrier ที่ช่วย Capture ค่า Serial โดยรวดเร็ว ระบบยังต้อง Validate, เก็บ Event และตัดสิน Business rule ดูพื้นฐานการติดตามโรงงานได้จาก [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) ในสายการผลิต Event ระดับ Serial ควรเชื่อมกับผลผลิตและสถานีตามแนวทาง [Production Tracking ด้วย Barcode](https://arctech th.com/blogs/production tracking with barcode) เพื่อให้หมายเลขแต่ละชิ้นมีบริบทมากกว่าการเป็นรายการรหัสแยกกัน Serial ต่างจาก SKU, Lot และ Asset ID อย่างไร | ตัวระบุ | ระดับ | ตอบคำถามหลัก | ตัวอย่าง Use case | | | | | | | SKU/Product code | ประเภทสินค้า | เป็นสินค้าอะไร | Inventory และการขาย | | Lot/Batch | กลุ่มที่ผลิต/รับร่วมกัน | อยู่ในกลุ่มการผลิตใด | Recall และ Quality แบบกลุ่ม | | Serial Number | รายชิ้น | เป็นชิ้นใดโดยเฉพาะ | Warranty, repair, chain of custody | | Asset ID | ทรัพย์สินองค์กร | องค์กรบริหารทรัพย์สินใด | ตรวจนับและบำรุงรักษาทรัพย์สิน | | SSCC/Logistic ID | หน่วยขนส่ง | พาเลท/กล่องขนส่งใด | Shipping และ Receiving | หนึ่งวัตถุอาจมีหลาย Identifier แต่ต้องรู้บทบาท เช่น เครื่องจักรอาจมี Manufacturer serial และ Asset ID ภายในองค์กร การเก็บทั้งสองค่าไม่ใช่ปัญหา หากมี Mapping และ Owner ชัดเจน ปัญหาเกิดเมื่อระบบใช้ค่าเหล่านี้แทนกันโดยไม่กำหนด Scope เปรียบเทียบ Batch เพิ่มเติมที่ [Batch Tracking ด้วย Barcode](https://arctech th.com/blogs/batch tracking with barcode) และ [Lot Tracking คืออะไร](https://arctech th.com/blogs/what is lot tracking) Decision Guide: ควรติดตามระดับไหน ใช้ Serial level เมื่ออย่างน้อยหนึ่งเงื่อนไขต่อไปนี้สำคัญ: ต้องตรวจสอบ Chain of custody ของแต่ละชิ้น การรับประกันและการซ่อมอ้างอิงรายเครื่อง Component สำคัญต้องเชื่อมกับ Finished good สินค้าแต่ละชิ้นมี Configuration หรือ Calibration ต่างกัน กฎอุตสาหกรรมหรือข้อกำหนดลูกค้าต้องการ Instance level ความเสียหายของหนึ่งชิ้นต้องแยกออกโดยไม่หยุดทั้ง Lot หากกระบวนการตัดสินใจระดับ Lot เพียงพอ การ Serialise ทุกชิ้นจะเพิ่มจำนวน Scan, Storage และ Exception โดยไม่จำเป็น Workflow และข้อมูลที่ต้องเก็บ Critical Tracking Events ตัวอย่าง text Commission/Create serial → Print/encode → Apply label → Verify → Receive material → Consume/assemble → Quality test → Pack/aggregate → Ship → Receive → Install/use → Return/repair → Retire ทุก Event ควรตอบคำถาม: Serial ใด, เกิดอะไร, เมื่อใด, ที่ใด, กับ Work order/Order ใด และใครหรือระบบใดบันทึก ข้อมูลดังกล่าวควรเป็น Immutable audit trail หรือมีประวัติการแก้ไข ไม่ควรเขียนทับสถานะล่าสุดแล้วทิ้งอดีตทั้งหมด Data model ขั้นต่ำ serial id และ namespace/issuer product id หรือ SKU lot id หากต้องเชื่อมกับ Batch status ปัจจุบัน พร้อม State transition ที่อนุญาต location , owner/custodian และ last event work order , production line, timestamp และ operator/device parent serial / child serial สำหรับ Assembly genealogy Quality result, repair history และ retirement reason ตาม Scope Arc Tech Expert Tip: อย่าใช้ Serial string เป็น Primary key ทางเทคนิคโดยไม่พิจารณา Namespace เพราะ Supplier สองรายอาจออกค่าเหมือนกัน ควรสร้าง Internal immutable ID และกำหนดความไม่ซ้ำแบบ issuer + serial หรือมาตรฐานที่องค์กรเลือก State machine ป้องกันข้อมูลย้อนแย้ง ตัวอย่างสถานะ created → produced → quality passed → packed → shipped ควรมี Transition rule ระบบต้องปฏิเสธการ Ship Serial ที่ยังไม่ผ่าน Quality หรือแจ้งเตือนเมื่อ Serial เดียวถูกสแกนเข้า Packing สอง Order การเก็บเพียงข้อความสถานะโดยไม่มี Rule ทำให้ Traceability ดูครบแต่เชื่อถือไม่ได้ Barcode, RFID และสถาปัตยกรรมระบบ เลือก Data carrier | วิธี Capture | จุดเด่น | ข้อจำกัด | เหมาะกับ | | | | | | | Code 128/GS1 128 | ใช้งานแพร่หลายและอ่านทีละชิ้นชัด | ต้องเห็นฉลากและพื้นที่แนวนอน | กล่อง/ชิ้นส่วนทั่วไป | | Data Matrix | เก็บข้อมูลได้ในพื้นที่เล็ก | ต้องควบคุมคุณภาพพิมพ์และเครื่องอ่าน 2D | ชิ้นส่วนและงาน Direct Part Marking | | QR Code | Smartphone เข้าถึงได้ง่าย | ต้องกำหนดข้อมูลและความปลอดภัย | Service information/consumer use | | UHF RFID | อ่านหลายชิ้นและไม่ต้องเห็น Tag | ต้องออกแบบ RF zone และ Tag ให้เหมาะวัสดุ | Inventory/portal/automation | | NFC/HF | อ่านใกล้แบบตั้งใจ | Throughput และระยะจำกัด | Service, authentication, tap workflow | เทคโนโลยีสามารถใช้ร่วมกันได้ เช่น พิมพ์ Data Matrix ที่มี Serial และติด UHF Tag ซึ่งผูกกับ Serial เดียวกัน Barcode เป็น Fallback สำหรับ Exception ส่วน RFID ช่วย Bulk read แต่ Mapping ต้องมีแหล่งจริงเพียงหนึ่งเดียว สถาปัตยกรรมแนะนำ text Printer/Encoder → Verification → Scanner/Handheld/Reader → Edge/Mobile App validation → Traceability service → MES/WMS/ERP/QMS/Service system ผ่าน API → Event store + Master data + Audit/Analytics Mobile Application ควร Validate รูปแบบและตรวจ Server ตามระดับความเสี่ยง หาก Offline ต้อง Queue Event พร้อม Device ID, timestamp และ unique event ID เมื่อ Sync ระบบต้องใช้ Idempotency เพื่อไม่สร้าง Event ซ้ำ แนวทางเชื่อมอุปกรณ์อยู่ใน [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) วิธีเริ่ม Implementation 1. กำหนดคำถามธุรกิจ เริ่มจากคำถาม เช่น “Component Serial ใดอยู่ในสินค้าชิ้นที่ลูกค้าส่งคืน” หรือ “Serial นี้ผ่านสถานีทดสอบใดและผลเป็นอย่างไร” ถ้าระบบตอบคำถามไม่ได้ แม้มี Serial ครบก็ยังไม่เกิด Traceability 2. ระบุ Scope และ Identifier governance กำหนดสินค้า/ชิ้นส่วน จุดออก Serial โครงสร้าง ความยาว Character set และเจ้าของ Namespace ห้ามให้หลายระบบออก Serial ชุดเดียวกันโดยไม่มี Coordinator 3. Map Event และ Failure mode วาด Workflow ปกติและ Exception: ฉลากเสีย พิมพ์ซ้ำ Rework Split/Merge เปลี่ยน Component คืนสินค้า และ Scrap แต่ละเหตุการณ์ต้องมี SOP และสิทธิ์ผู้อนุมัติ 4. เลือกอุปกรณ์และ Integration เลือก Printer/Verifier, Scanner หรือ [Handheld สำหรับองค์กร](https://arctech th.com/products/handheld) ตามจุดใช้งาน จากนั้นทดสอบ API, Offline และ Business rule end to end 5. Pilot และ Reconciliation Pilot หนึ่ง Product family และ Work center วัด Duplicate rate, Missing event, Scan time, Manual override และเวลาสืบย้อน แล้วทำ Reconciliation ระหว่าง Physical object กับ System ก่อนขยาย Checklist ก่อน Go live Serial generation มี Owner และ Backup plan รูปแบบฉลากอ่านได้ตลอด Lifecycle Printer reprint/void ถูกควบคุม Duplicate scan และ Duplicate serial ถูกปฏิเสธ Parent child genealogy ตรวจได้ทั้งสองทิศทาง Offline event Sync แล้วไม่ซ้ำ User role แยก Create, Reprint, Override และ Retire Backup/restore และ Audit log ผ่านการทดสอบ KPI และทีมรับผิดชอบ Exception ชัดเจน Case Study แบบย่อ: โรงงานสมมติใช้ Serial กับ Finished good แต่ไม่ได้เก็บ Component relation เมื่อลูกค้าส่งคืนจึงรู้เฉพาะเครื่องปลายทาง หลังปรับสถานี Assembly ให้สแกน Component serial และ Finished serial เป็นคู่ พร้อม Rule ป้องกัน Component เดียวอยู่สองเครื่อง ทีมสามารถค้น Genealogy ได้ แต่ต้องเพิ่ม Exception flow สำหรับการเปลี่ยนชิ้นส่วนระหว่าง Rework เพื่อไม่ให้ข้อมูลเดิมค้าง Best Practice และ Troubleshooting Common Mistakes สร้าง Serial จาก Excel หลายไฟล์จนค่าอาจซ้ำ พิมพ์ซ้ำโดยไม่ Void ฉลากเดิม เก็บเฉพาะสถานะล่าสุด ไม่มี Event history Scan แล้ว Beep แต่ไม่ตรวจว่า Server รับ Transaction สำเร็จ ไม่กำหนด Timezone และเวลาอุปกรณ์ ทำให้ลำดับ Event สับสน Serialise ทุกอย่างโดยไม่ประเมินภาระและคุณค่าของข้อมูล Troubleshooting พบ Serial ซ้ำ: Quarantine วัตถุที่เกี่ยวข้อง ตรวจ Issuer/Print log และห้ามแก้ด้วยการเติมตัวอักษรหลังจากผลิตแล้วโดยไม่มี Audit Event หายระหว่าง Offline: ตรวจ Queue persistence, Retry policy และ Event ID อย่าให้ผู้ใช้สร้างรายการใหม่แทนรายการค้างโดยไม่ Reconcile Genealogy ไม่ตรง: ตรวจ Rework, Component replacement, Split/Merge และ Transaction order สร้างรายงาน Orphan parent/child เป็นประจำ สแกน Serial ได้แต่ค้นไม่พบ: แยกปัญหา Decode, Format, Namespace และ Master data อาจเป็นฉลากของ Supplier ที่ยังไม่ถูก Register ลำดับ Event ย้อนเวลา: บันทึกทั้ง device time และ server received time พร้อม Timezone และนโยบาย Clock synchronization ประเด็นสำคัญสำหรับการตัดสินใจ Serial Number Tracking ทำให้ Traceability ละเอียดถึงแต่ละชิ้น เหมาะกับสินค้าและชิ้นส่วนที่ต้องมีประวัติ การรับประกัน การซ่อม หรือ Genealogy แต่ความสำเร็จขึ้นกับ Identifier governance, Event model, State rule และการเชื่อมระบบ ไม่ใช่การพิมพ์ Serial ลงฉลากเท่านั้น หากต้องการออกแบบ Serial Tracking ที่เชื่อม Scanner, Handheld, Printer และ Software ทีม Arc Tech พร้อมช่วยวิเคราะห์ Workflow ตั้งแต่จุดสร้างรหัสจนถึง After sales และออกแบบ Pilot ผ่าน [Arc Tech Industrial Digital Solutions](https://arctech th.com) โดยเริ่มจากคำถามธุรกิจและข้อมูลที่ต้องตรวจสอบย้อนหลัง FAQ Beginner Serial Number เหมือน SKU หรือไม่? ไม่เหมือน SKU ระบุประเภทสินค้า ส่วน Serial แยกสินค้าแต่ละชิ้นภายในประเภทเดียวกัน Serial Number จำเป็นต้องเป็นตัวเลขเท่านั้นหรือไม่? ไม่จำเป็น อาจเป็นตัวอักษรและตัวเลข แต่ต้องกำหนด Character set รูปแบบ และความไม่ซ้ำให้ชัด Business ต้องติดตาม Serial ทุกสินค้าไหม? ไม่ต้อง เลือกตามความเสี่ยง Lifecycle และคำถามที่ต้องตอบ ระดับ Lot อาจเพียงพอสำหรับบางรายการ Manufacturing Serial Tracking ช่วย Trace component ได้อย่างไร? บันทึก Parent child relation ตอน Assembly และอัปเดตเมื่อ Rework ทำให้ค้น Component ที่อยู่ใน Finished good แต่ละชิ้นได้ Technical Barcode แบบใดเหมาะกับ Serial? ขึ้นกับพื้นที่ ฉลาก มาตรฐาน และเครื่องอ่าน Code 128/GS1 128 และ Data Matrix เป็นตัวเลือกที่พบบ่อย แต่ต้องทดสอบคุณภาพจริง ควรให้ ERP หรือ MES ออก Serial? ไม่มีคำตอบเดียว ต้องกำหนด System of record ตามกระบวนการและควบคุมไม่ให้สองระบบออกค่าใน Namespace เดียวกัน Buying Guide ต้องใช้ Handheld หรือ Fixed scanner? Handheld ยืดหยุ่นกับงานคน ส่วน Fixed scanner เหมาะกับจุดอัตโนมัติ เลือกตาม Cycle time และ Layout Troubleshooting พิมพ์ฉลาก Serial ผิดควรทำอย่างไร? Void ฉลากเดิม บันทึกเหตุผลและผู้อนุมัติ แล้ว Reprint ผ่านกระบวนการควบคุม ห้ามทิ้งฉลากผิดโดยไม่มี Record บทความที่เกี่ยวข้อง [Lot Tracking คืออะไร](https://arctech th.com/blogs/what is lot tracking) [Batch Tracking ด้วย Barcode](https://arctech th.com/blogs/batch tracking with barcode) [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) แหล่งอ้างอิง [GS1 Global Traceability Standard](https://www.gs1.org/standards/gs1 global traceability standard/current standard) [GS1 Global Traceability Standard Reference](https://ref.gs1.org/standards/global traceability/2.0.0/) [GS1 Digital Signatures Standard](https://www.gs1.org/standards/gs1 digital signatures/current standard)

PPattawee Nakkarin
3500
RFID สำหรับ Laundry และสิ่งทอ
RFID Tag

RFID สำหรับ Laundry และสิ่งทอ

RFID สำหรับ Laundry และสิ่งทอ: ออกแบบระบบติดตามผ้าให้ครบวงจร ผ้าปูที่นอน ผ้าเช็ดตัว ชุดยูนิฟอร์ม และสิ่งทอหมุนเวียนมีลักษณะคล้ายกัน เคลื่อนที่เป็นกอง และผ่านหลายขั้นตอนตั้งแต่รับผ้าเปื้อน คัดแยก ซัก อบ พับ จัดส่ง จนถึงรับคืน การนับด้วยมือหรือผูกข้อมูลเฉพาะระดับถุงจึงตอบยากว่าผ้าแต่ละชิ้นอยู่ที่ใด ผ่านการซักกี่รอบ และสูญหายช่วงไหน RFID ช่วยสร้างตัวตนดิจิทัลให้สิ่งทอแต่ละชิ้นและเก็บเหตุการณ์ตามจุดสำคัญได้ คำตอบสั้น: RFID Laundry คือการติด Tag ที่ทนกระบวนการซักกับสิ่งทอแต่ละชิ้น แล้วใช้ Handheld หรือ Fixed Reader อ่านแบบหลายชิ้นเพื่อบันทึกรับเข้า คัดแยก ซัก แพ็ก และส่งคืน ระบบที่ใช้ได้จริงต้องเลือก Tag ตามอุณหภูมิ สารเคมี แรงกด และวิธีติดตั้ง ออกแบบ Read zone ลดการอ่านข้ามพื้นที่ และเชื่อมข้อมูลกับ Laundry/Asset system ประเด็นสำคัญที่ควรรู้ Tag สำหรับ Laundry ต้องผ่านการทดสอบกับสูตรซัก อบ รีด และสารเคมีจริง ไม่ใช่ดูเพียงคำว่า Washable RFID ช่วยอ่านสิ่งทอหลายชิ้นโดยไม่ต้องเห็นรหัสทีละใบ แต่ต้องควบคุม Bulk read, Read ซ้ำ และ Cross read EPC/Tag ID ควรเป็นตัวระบุ ส่วนเจ้าของ ประเภทผ้า รอบซัก และสถานะอยู่ในฐานข้อมูล จุดอ่านควรผูกกับ Event ธุรกิจ เช่น received soiled, sorted, washed, packed และ dispatched เริ่ม Pilot จากหนึ่งประเภทผ้า หนึ่งเส้นทาง และ KPI ที่วัดได้ ก่อนขยายทั้งโรงงาน สารบัญ 1. RFID Laundry คืออะไร 2. องค์ประกอบของระบบ 3. ออกแบบ Workflow และ Read zone 4. วิธีเลือก Tag และ Reader 5. Integration, KPI และ Pilot 6. Best Practice และ Troubleshooting RFID Laundry คืออะไร RFID สำหรับ Laundry และ Textile Tracking คือระบบที่ผูก RFID Tag กับผ้าแต่ละชิ้นเพื่อให้ Reader รับรู้ตัวตนโดยไม่ต้องเล็งเห็นฉลากเหมือน Barcode ข้อมูลการอ่านถูกแปลงเป็น Event ของวงจรผ้า เช่น รับผ้าเปื้อนจากลูกค้า A, เข้า Sorting line, ผ่านจุดซัก, แพ็ก และส่งคืน ถ้ายังไม่คุ้นเทคโนโลยี แนะนำอ่าน [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) และ [RFID ทำงานอย่างไร](https://arctech th.com/blogs/how rfid works) ก่อน ระบบ Laundry มักใช้ RAIN RFID/UHF เมื่อเป้าหมายคืออ่านหลายชิ้นในถุง รถเข็น หรือสายคัดแยก แต่ความถี่และรูปแบบต้องเป็นไปตามข้อกำกับในพื้นที่ใช้งาน RFID ไม่ได้บอกตำแหน่งต่อเนื่องเองทุกกรณี Passive Tag ตอบเมื่ออยู่ในสนามอ่านของ Reader ดังนั้นข้อมูลที่ถูกต้องควรตีความว่า “พบครั้งล่าสุดที่จุดใด เมื่อใด” ไม่ใช่พิกัด Real time หากไม่มีสถาปัตยกรรม Location เพิ่มเติม องค์ประกอบของระบบ RFID Laundry | องค์ประกอบ | หน้าที่ | จุดที่ต้องตัดสินใจ | | | | | | Laundry RFID Tag | ระบุผ้าแต่ละชิ้น | ความทนทาน ขนาด วิธีเย็บ/Heat seal และระยะอ่าน | | Handheld Reader | ค้นหา ตรวจนับ และแก้ข้อยกเว้น | Ergonomics, Battery, Bulk read และแอป | | Fixed Reader/Antenna | อ่านที่ประตู โต๊ะ หรือสายพาน | Read zone, Shielding, Power และ Cross read | | Edge/Middleware | กรอง Read ซ้ำและสร้าง Event | Dwell time, direction, retry และ monitoring | | Laundry/Asset system | จัดการ Master, สถานะ, ลูกค้า และประวัติ | Data model, สิทธิ์, Audit trail และ Integration | | Network/API | เชื่อม Reader กับระบบองค์กร | Offline queue, idempotency และ Security | Tag ID กับข้อมูลธุรกิจต้องแยกกัน ไม่ควรเขียนข้อมูลเปลี่ยนแปลงบ่อยทั้งหมดลง Tag ให้ Tag เก็บตัวระบุที่เสถียร แล้วระบบหลังบ้านเชื่อมกับ textile ID, ประเภท, ขนาด, เจ้าของ, วันที่เริ่มใช้, รอบซัก, สถานะซ่อม และ Retirement reason วิธีนี้ลดความเสี่ยงข้อมูลบน Tag ไม่ตรงกับฐานข้อมูลและควบคุมสิทธิ์ได้ง่ายกว่า บทความ [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag), [RFID Reader คืออะไร](https://arctech th.com/blogs/what is rfid reader) และ [RFID Antenna คืออะไร](https://arctech th.com/blogs/what is rfid antenna) อธิบายบทบาทแต่ละส่วนเพิ่มเติม ออกแบบ Workflow และ Read zone ตัวอย่างวงจรเหตุการณ์ text Register textile → Issue to customer/department → Receive soiled → Sort → Wash/Dry/Finish → Quality check/Repair → Pack → Dispatch → Confirm receipt → Repeat lifecycle แต่ละลูกศรไม่จำเป็นต้องมี Fixed Reader ทั้งหมด จุดอ่านควรอยู่ตรงที่ข้อมูลเปลี่ยนการตัดสินใจ เช่น จุดรับเข้าเพื่อยืนยันจำนวน จุดคัดแยกเพื่อแยกลูกค้าหรือสูตรซัก และจุด Dispatch เพื่อป้องกันส่งผิด หากติด Reader ทุกจุดโดยไม่กำหนด Business event ระบบจะมี Raw read จำนวนมากแต่ตอบคำถามไม่ได้ Read zone ที่พบบ่อย 1. Receiving portal: อ่านถุงหรือรถเข็นที่เข้าพื้นที่ ควรแยก Lane และควบคุมการอ่านจากของที่จอดข้างประตู 2. Table/tunnel read: ตรวจนับกองผ้าหรือถุงในขอบเขตที่ควบคุมได้ เหมาะกับการยืนยัน Batch 3. Conveyor: ใช้ Trigger sensor และความเร็วสายพานช่วยกำหนด Window ของ Event 4. Packing/dispatch: ตรวจรายการที่จะส่งเทียบกับ Order หรือ Customer 5. Handheld exception: ค้นหาผ้าหาย ตรวจนับพื้นที่ และแก้กรณีอ่านไม่ครบ Arc Tech Expert Tip: ใช้ Reader ต่างจุดสร้าง Event ต่างชนิดด้วย Zone ID อย่าให้ Middleware เดาจากเวลาอย่างเดียว เพราะ Tag เดียวอาจถูกอ่านซ้ำหลายครั้งขณะรถเข็นหยุดใกล้ Antenna ความเป็นส่วนตัวและขอบเขตข้อมูล ระบบควรติดตามสิ่งทอ ไม่ใช่สร้างการติดตามบุคคลโดยไม่จำเป็น ยูนิฟอร์มที่ผูกกับผู้ใช้ต้องมี Purpose, Access control, Retention และกระบวนการแจ้งที่ชัดเจน สำหรับงาน Healthcare ต้องแยกข้อมูลผ้าออกจากข้อมูลผู้ป่วย และปฏิบัติตามนโยบายข้อมูลขององค์กร วิธีเลือก Laundry RFID Tag และ Reader Checklist ของ Tag อุณหภูมิซัก อบ รีด และขั้นตอน Press ที่สูงสุด สารซัก ฟอก ฆ่าเชื้อ และตัวทำละลายที่สัมผัส แรงบิด แรงกด และการกระแทกในเครื่องจักร จำนวน Cycle เป้าหมายและเกณฑ์เสื่อมสภาพ วิธีติดตั้ง: เย็บในตะเข็บ Heat seal หรือใส่ใน Pouch ตำแหน่งติดที่ไม่รบกวนผู้ใช้และอ่านได้สม่ำเสมอ ขนาดและความยืดหยุ่นของ Tag กับชนิดผ้า ความเข้ากันได้กับ Reader และความถี่ใช้งาน คำว่า Wash proof หรือ Industrial laundry tag เป็นจุดเริ่มต้น ไม่ใช่ผลรับรองกับกระบวนการขององค์กร ต้องขอตัวอย่างหลายแบบ ทำ Cycle test และตรวจทั้งการอ่านกับสภาพทางกายภาพหลังซัก เลือก Reader ตามกิจกรรม | งาน | Reader ที่เหมาะเริ่มต้น | เหตุผล | | | | | | ตรวจรับถุง/รถเข็นแบบคงที่ | Fixed portal หรือ tunnel | ทำ Event อัตโนมัติและควบคุม Zone | | ตรวจนับคลังผ้า | UHF RFID Handheld | เดินตรวจและค้นหาได้ยืดหยุ่น | | คัดแยกบนโต๊ะ | Table reader ที่ Shielded | จำกัดขอบเขตอ่านและให้ผู้ใช้ยืนยัน | | สายพานความเร็วสูง | Fixed reader + sensor/PLC | ผูก Window การอ่านกับวัตถุที่ผ่าน | | แก้ข้อยกเว้น | Handheld + Barcode/QR สำรอง | ตรวจสอบทีละชิ้นเมื่อ RFID ไม่ชัดเจน | สำหรับ Mobile use case ดู [UHF RFID Handheld คืออะไร](https://arctech th.com/blogs/what is uhf rfid handheld) และกรอบระบบทรัพย์สินจาก [RFID Asset Tracking](https://arctech th.com/blogs/rfid asset tracking) Integration, KPI และ Pilot Data model ที่ควรมี textile id ตัวระบุภายใน epc หรือ Tag identifier textile type , size, color และ owner/customer lifecycle status เช่น active, repair, quarantine, retired last event , last zone , last seen at wash cycle count พร้อมที่มาของ Event ประวัติการผูก/เปลี่ยน Tag และเหตุผล Middleware ควรทำ De duplication และส่ง Event ที่มี event id ไม่ซ้ำ ระบบปลายทางควรรองรับ Retry โดยไม่สร้างรายการซ้ำ หากเครือข่ายขาดช่วง Reader/Edge ต้อง Queue ข้อมูลและรักษาลำดับเท่าที่ Workflow ต้องการ KPI ที่ควรวัด | KPI | วิธีวัด | เหตุผล | | | | | | Read completeness | Tag ที่คาดหวังเทียบกับที่อ่านได้ | วัดประสิทธิภาพจุดอ่าน | | Misread/Cross read | Tag นอก Scope ที่ถูกบันทึก | วัดความแม่นของ Zone | | Counting time | เวลาก่อนและหลัง RFID | วัดผลต่อ Workflow | | Exception rate | งานที่ต้องแก้ด้วยมือ | มองภาระซ่อนเร้น | | Loss/unknown rate | ชิ้นที่ไม่พบหรือสถานะค้าง | วัด Visibility ของวงจร | | Cycle history completeness | รอบซักที่มี Event ครบ | ใช้ประเมิน Lifecycle | Pilot 8 ขั้นตอน 1. เลือกผ้าหนึ่งประเภทและเส้นทางหนึ่งชุด 2. เก็บ Baseline จำนวน เวลา Error และจุดสูญหาย 3. เลือก Tag หลายตัวเลือกและกำหนดตำแหน่งติด 4. ทำ Wash/heat/chemical cycle test ตามสภาพจริง 5. ติดตั้งจุดอ่านเฉพาะ Event สำคัญ 2–3 จุด 6. ทดสอบกองผ้าหนา ชื้น พับ และบรรจุแบบจริง 7. เชื่อม Test system และจำลอง Network interruption 8. สรุป KPI, SOP, Exception flow และแผนเปลี่ยน Tag Case Study แบบย่อ: โรงซักสมมติมีผ้าหลายลูกค้าที่หน้าตาเหมือนกัน เดิมนับเฉพาะระดับถุง Pilot จึงติด Tag กับผ้า 500 ชิ้นและอ่านที่รับเข้า/แพ็กส่ง ผลแรกอ่านครบแต่มี Cross read จากรถเข็นที่จอดข้าง Portal ทีมแก้ด้วยการกำหนด Lane, Trigger และพื้นที่พักรถเข็น ก่อนเพิ่มกำลังส่ง การแก้ Layout ทำให้ Event เชื่อถือได้มากกว่าการปรับ Reader อย่างเดียว Best Practice และ Troubleshooting Common Mistakes เลือก Tag จากระยะอ่านในอากาศโดยไม่ทำ Wash cycle เก็บรอบซักจาก Raw read ทุกครั้งจนรอบเพิ่มซ้ำ ติด Portal ใกล้พื้นที่พักกองผ้าและไม่ควบคุม Cross read ไม่บันทึกประวัติการเปลี่ยน Tag ทำให้ Lifecycle ขาดช่วง ใช้ Dashboard แสดง Last seen แต่ผู้ใช้เข้าใจว่าเป็นตำแหน่งปัจจุบัน ไม่มี Barcode หรือ Manual exception เมื่อ Tag เสีย Troubleshooting อ่านกองผ้าไม่ครบ: ลดความหนาหรือปรับการจัดเรียง ทดสอบ Antenna หลายมุม ตรวจ Tag orientation และความชื้น อย่าเพิ่ม Power ทันทีเพราะอาจเกิด Cross read อ่านผ้านอก Portal: ย้ายพื้นที่พัก ปรับ Shielding/Antenna pattern ใช้ Sensor กำหนด Window และปรับ Rule ของ Middleware จำนวนรอบซักเพิ่มผิด: ให้เพิ่มเมื่อเกิด Event ที่ผ่าน Business rule เพียงครั้งเดียว ใช้ Event ID และ Dwell time ตัดซ้ำ Tag เสียก่อนเป้าหมาย: ตรวจสูตรซัก อุณหภูมิ Press วิธีติดตั้ง และ Lot ของ Tag เก็บ Failure sample เพื่อ Root cause analysis ข้อมูลส่งผิดลูกค้า: ห้ามตัดสินจากประเภทผ้าอย่างเดียว ต้องตรวจ Owner/customer ใน Master และสร้าง Packing validation ก่อน Dispatch ประเด็นสำคัญสำหรับการตัดสินใจ RFID Laundry ให้ประโยชน์เมื่อองค์กรต้องการเห็นสิ่งทอระดับรายชิ้น อ่านเป็นกลุ่ม และเชื่อมเหตุการณ์ตลอดวงจร แต่โครงการจะสำเร็จไม่ได้ด้วย Tag เพียงอย่างเดียว ต้องออกแบบ Tag durability, Read zone, Event, Integration และ Exception process ร่วมกัน Arc Tech แนะนำให้เริ่มจาก Site survey และ Pilot ขนาดควบคุม หากกำลังวางระบบ RFID สำหรับ Laundry หรือสิ่งทอ ทีม Arc Tech พร้อมช่วยวิเคราะห์ Workflow, Tag sample, Reader layout และการเชื่อม Software สำหรับองค์กร สามารถเริ่มพูดคุยผ่าน [Arc Tech Industrial Digital Solutions](https://arctech th.com) ได้โดยยังไม่ต้องกำหนดอุปกรณ์ล่วงหน้า FAQ Beginner RFID Laundry ต่างจาก Barcode อย่างไร? RFID อ่านหลายชิ้นได้โดยไม่ต้องเห็นรหัสทีละใบ ส่วน Barcode เหมาะกับการยืนยันแบบตั้งใจทีละชิ้นและเป็นทางสำรองที่ดี RFID Tag ซักได้ทุกชนิดหรือไม่? ไม่ได้ ต้องเป็น Tag ที่ออกแบบสำหรับกระบวนการนั้นและผ่านการทดสอบกับอุณหภูมิ สารเคมี และแรงกดจริง Business ระบบช่วยรู้ว่าผ้าหายที่ไหนได้หรือไม่? ระบบแสดง Last event/zone และช่วยจำกัดช่วงที่ต้องตรวจสอบ แต่จะรู้ได้ละเอียดเท่าจุดอ่านและคุณภาพ Event ที่ออกแบบไว้ Healthcare ใช้กับผ้าโรงพยาบาลได้หรือไม่? ใช้ได้เมื่อ Tag และกระบวนการรองรับการซัก/ฆ่าเชื้อ พร้อมออกแบบการจัดการผ้าเปื้อนและข้อมูลให้สอดคล้องกับนโยบายองค์กร ดูภาพรวมที่ [RFID ในโรงพยาบาล](https://arctech th.com/blogs/rfid for hospital) Technical ควรเก็บข้อมูลลูกค้าลง Tag หรือไม่? โดยทั่วไปควรเก็บตัวระบุ แล้วดึงรายละเอียดจากระบบหลังบ้าน เพื่อลดข้อมูลค้างและควบคุมสิทธิ์ ต้องใช้ Fixed Reader ทุกจุดหรือไม่? ไม่จำเป็น เลือกเฉพาะจุดที่ Event มีความหมาย และใช้ Handheld สำหรับตรวจนับ/ข้อยกเว้น Buying Guide เลือก UHF หรือ HF อย่างไร? เริ่มจากจำนวนชิ้น ระยะ ความเร็ว และสภาพ Read zone งาน Bulk read มักพิจารณา UHF แต่ต้อง Pilot ก่อนสรุป Troubleshooting อ่านได้ดีตอนผ้าแห้ง แต่แย่ตอนผ้าเปียกทำอย่างไร? ทดสอบ Tag/ตำแหน่งติดและ Antenna กับความชื้นจริง ปรับวิธีจัดกองและ Read zone โดยเก็บ KPI แยกตามสภาพ บทความที่เกี่ยวข้อง [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) [RFID ทำงานอย่างไร](https://arctech th.com/blogs/how rfid works) [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) [RFID Asset Tracking](https://arctech th.com/blogs/rfid asset tracking) แหล่งอ้างอิง [Impinj: Hospitality and Linen Tracking with RAIN RFID](https://www.impinj.com/industries/hospitality) [Impinj and USTEK: Laundry Tracking and Counting](https://www.impinj.com/library/partner solutions/ustek laundry tracking) [Impinj and Positek: Textile Tracking](https://www.impinj.com/library/partner solutions/positek rfid positek textile track) [GS1 Guidelines on the Use of EPC/RFID](https://www.gs1.org/standards/rfid/guidelines)

PPattawee Nakkarin
4400
Gun Type Handheld คืออะไร
Handheld

Gun Type Handheld คืออะไร

Gun Type Handheld คืออะไร: เหมาะกับงานสแกนแบบไหนในคลังและโรงงาน งานที่ต้องสแกนหลายร้อยหรือหลายพันครั้งต่อกะไม่ได้ต้องการเพียงอุปกรณ์ที่ “อ่านบาร์โค้ดได้” แต่ต้องการรูปทรงที่ถือได้นาน กด Trigger ได้ถนัด มองหน้าจอได้ชัด และทำงานต่อเนื่องกับระบบ WMS หรือ ERP โดยไม่สร้างภาระให้ผู้ใช้ Gun Type Handheld จึงถูกออกแบบให้รวม Mobile Computer กับด้ามจับแบบปืนสำหรับงาน Data capture ที่มีความถี่สูง คำตอบสั้น: Gun Type Handheld คือ Handheld Computer หรือ PDA อุตสาหกรรมที่มีด้ามจับและ Trigger สำหรับสแกนบาร์โค้ด รูปทรงช่วยให้ข้อมือและนิ้วทำงานเป็นธรรมชาติกว่าอุปกรณ์ทรงแท่งในบาง Workflow เหมาะกับ Picking, Receiving, Put away, Inventory และ Production tracking แต่ต้องประเมินน้ำหนัก ระยะสแกน หน้าจอ Keypad แบตเตอรี่ และพื้นที่พกพาก่อนเลือก ประเด็นสำคัญที่ควรรู้ Gun grip เป็นเรื่องของ Ergonomics และ Workflow ไม่ได้ทำให้เครื่องอ่านไกลหรือทนทานขึ้นโดยอัตโนมัติ งานสแกนถี่และกด Trigger ซ้ำมากมักได้ประโยชน์มากกว่างานที่พิมพ์ข้อมูลหรือใช้ Touch screen เป็นหลัก เลือก Scan engine ให้ตรง 1D/2D, ระยะใกล้/ไกล และคุณภาพฉลาก ไม่ใช่เลือกจากรูปทรงด้ามจับ ต้องทดสอบน้ำหนักรวม Battery และอุปกรณ์เสริมตลอดกะ รวมถึงการวางเครื่องเมื่อไม่ได้ใช้งาน Software, Wi Fi roaming, Mobile Device Management และ Integration มีผลต่อประสิทธิภาพพอ ๆ กับตัวเครื่อง สารบัญ 1. Gun Type Handheld คืออะไร 2. ต่างจาก Handheld แบบทรงแท่งอย่างไร 3. งานแบบใดเหมาะและไม่เหมาะ 4. สเปกที่ควรประเมิน 5. วิธี Pilot และออกแบบ Workflow 6. Best Practice และ Troubleshooting Gun Type Handheld คืออะไร Gun Type Handheld เป็น [Handheld Computer](https://arctech th.com/blogs/handheld computer what is) ที่เพิ่มด้ามจับคล้ายปืนและปุ่ม Trigger ใต้ตัวเครื่อง ผู้ใช้ยกเครื่อง เล็ง และกดสแกนด้วยนิ้วชี้ จากนั้นข้อมูลถูก Decode และส่งเข้า Mobile Application บน Android หรือระบบปฏิบัติการของอุปกรณ์เพื่อทำธุรกรรม เช่น รับสินค้า ยืนยัน Bin หรือปิดขั้นตอน Work order บางรุ่นออกแบบด้ามจับเป็นส่วนหนึ่งของตัวเครื่อง บางรุ่นเป็น Pistol grip ที่ติดเพิ่มได้ ความแตกต่างนี้มีผลต่อสมดุล น้ำหนัก ความแข็งแรง การถอดแบตเตอรี่ และอุปกรณ์ชาร์จ จึงควรดูทั้งระบบ ไม่ใช่ดูภาพตัวเครื่องด้านหน้าเพียงอย่างเดียว คำว่า Handheld Scanner, Mobile Scanner และ PDA ถูกใช้ปะปนในตลาด Gun Type Handheld ที่กล่าวถึงในบทความนี้หมายถึง Mobile Computer ที่ประมวลผลและรันแอปได้ ไม่ใช่ Barcode Scanner แบบ Bluetooth ที่ส่งข้อมูลให้คอมพิวเตอร์หรือโทรศัพท์อีกเครื่อง หากต้องการทำความเข้าใจกลุ่ม Android โดยรวม ดู [Android Handheld คืออะไร](https://arctech th.com/blogs/what is android handheld) ต่างจาก Handheld แบบทรงแท่งอย่างไร | เกณฑ์ | Gun Type Handheld | Handheld แบบทรงแท่ง/โทรศัพท์อุตสาหกรรม | | | | | | การกดสแกนถี่ | Trigger ใช้นิ้วชี้ เหมาะกับการทำซ้ำ | ใช้ปุ่มด้านข้างหรือหน้าจอ | | สมดุลขณะเล็ง | ด้ามช่วยกำหนดท่าถือ | คล่องตัวในพื้นที่แคบ | | การพิมพ์/แตะจอ | อาจต้องเปลี่ยนท่ามือ | มักสะดวกกว่าเมื่อใช้ Touch มาก | | การพกติดตัว | ต้องใช้ Holster หรือจุดวางที่เหมาะ | ใส่กระเป๋าหรือสายคล้องง่ายกว่า | | น้ำหนักรวม | มักมากขึ้นเมื่อรวมด้ามและ Battery | มักบางและเบากว่า | | งานบนรถยก | จับและเล็งได้ชัด แต่ต้องมี Cradle | ใช้ Mount ได้หลายแบบตามรุ่น | ไม่มีรูปทรงใดดีที่สุดสำหรับทุกงาน หาก Workflow มีการสแกน 70% และพิมพ์ 30% Gun grip อาจช่วยได้มาก แต่ถ้าต้องกรอกข้อความ ถ่ายรูป เซ็นชื่อ หรือพกเดินนอกพื้นที่ตลอดวัน รูปทรงโทรศัพท์อุตสาหกรรมอาจเหมาะกว่า วิธีเลือกภาพรวมอยู่ใน [วิธีเลือก Handheld Computer](https://arctech th.com/blogs/how to choose handheld computer) Arc Tech Expert Tip: เวลาทดลองอย่าถามผู้ใช้เพียงว่า “จับถนัดไหม” หลังถือ 5 นาที ให้จำลองงานต่อเนื่องอย่างน้อย 30–60 นาที แล้วดูจำนวนครั้งที่ต้องเปลี่ยนมือ วางเครื่อง หรือเอื้อมแตะหน้าจอ งานแบบใดเหมาะกับ Gun Type Handheld Picking ที่มีจำนวน Scan สูง ผู้ใช้ต้องยืนยัน Location, SKU และบางครั้ง Serial number ต่อเนื่อง ด้าม Trigger ลดการเปลี่ยนตำแหน่งนิ้วระหว่างการเล็ง หากระบบออกแบบให้แสดง Next task ชัดเจน ผู้ใช้สามารถทำงานโดยแตะจอน้อยลง Receiving และ Put away งานรับเข้าอาจสแกนพาเลท กล่อง และ Location หลายระดับ Gun Type ที่มี Scan engine ครอบคลุมระยะใกล้ถึงไกลช่วยลดการเปลี่ยนอุปกรณ์ ส่วน Workflow Put away ควรเชื่อม Location validation ตามแนวทาง [Handheld สำหรับ Put away](https://arctech th.com/blogs/handheld for put away) Inventory และ Cycle count การเดินตรวจนับทำให้ผู้ใช้ถือเครื่องเป็นเวลานาน ด้ามจับช่วยเรื่องการกดสแกน แต่ต้องพิจารณาน้ำหนักและตำแหน่งหน้าจอ หากงานต้องนับแบบ RFID จำนวนมาก อาจเหมาะกับ [UHF RFID Handheld](https://arctech th.com/blogs/what is uhf rfid handheld) ซึ่งเป็นโจทย์คนละแบบกับ Barcode scan ทีละรหัส Production tracking ในโรงงาน ผู้ใช้สแกน Work order, Material, Machine, WIP และผลผลิต รูปทรงปืนเหมาะเมื่อสวมถุงมือหรือยืนประจำจุด แต่ต้องตรวจชนิดถุงมือ ความไวของ Touch และ Keypad ที่ต้องใช้ ข้อมูลจากเครื่องควรเชื่อม Event กับ [Production Tracking ด้วย Barcode](https://arctech th.com/blogs/production tracking with barcode) ไม่ใช่บันทึกรหัสโดยไม่มีบริบท งานที่อาจไม่เหมาะ Field service ที่ต้องพกเครื่องในกระเป๋าและใช้กล้อง/แผนที่มากกว่าสแกน งานตรวจสอบที่ต้องกรอกข้อความยาวหรือเซ็นชื่อบ่อย พื้นที่แคบที่ด้ามจับติดขอบชั้นหรือเครื่องจักร งานสแกนน้อยมากต่อกะ ซึ่งประโยชน์ด้าน Ergonomics ไม่เด่น จุดที่ต้องฆ่าเชื้อหรือทำความสะอาดเฉพาะทาง โดยวัสดุและรอยต่อไม่รองรับสารที่ใช้ สเปกที่ควรประเมิน 1. Scan engine และระยะใช้งาน เลือกตาม Symbology, ขนาดฉลาก, ระยะ และสภาพป้าย หากอ่านชั้นสูงให้ทดสอบ Extended range พร้อม Aimer หากอ่าน Data Matrix ขนาดเล็กบนชิ้นส่วน ต้องประเมินความละเอียดใกล้มือ อย่าสรุปจากคำว่า 2D หรือ Long range โดยไม่ดู Sample barcode 2. Ergonomics และ Trigger ตรวจเส้นรอบวงด้าม ตำแหน่ง Trigger แรงกด สมดุล และท่าข้อมือ รวมถึงผู้ใช้มือเล็ก/ใหญ่และถุงมือจริง ด้ามที่หนาเกินไปทำให้เมื่อยแม้ตัวเครื่องไม่หนักมาก 3. หน้าจอและ Keypad งานที่ใช้รหัสจำนวนมากอาจต้อง Physical keypad ส่วนแอปสมัยใหม่อาจเน้น Touch screen ควรออกแบบหน้าจอให้ปุ่มใหญ่ มี Feedback หลัง Scan และใช้สี/เสียงอย่างเหมาะสม ไม่ควรบังคับให้ผู้ใช้แตะยืนยันทุกครั้งหาก Business rule ตรวจสอบอัตโนมัติได้ 4. Battery และการเปลี่ยนระหว่างกะ ประเมิน Runtime จาก Screen brightness, Wi Fi, Scan frequency และแอปจริง หากทำงานต่อเนื่องหลายกะ ให้พิจารณา Battery replaceable หรือ Hot swap ตามที่รุ่นรองรับ พร้อม Charging cradle และนโยบายหมุนเวียน Battery 5. Ruggedness IP rating, Drop และ Tumble เป็นคนละการทดสอบ อ่านเงื่อนไขความสูง พื้นผิว และอุณหภูมิ ไม่ควรใช้คำว่า Rugged แบบรวม ๆ แล้วคาดหวังว่ารอดทุกเหตุการณ์ 6. Wireless และการบริหารอุปกรณ์ ตรวจ Wi Fi band, roaming, authentication, Bluetooth, 4G/5G หากจำเป็น และ MDM สำหรับตั้งค่า อัปเดต ปิดเครื่องหาย และควบคุมแอป การเชื่อม [Handheld กับ WMS](https://arctech th.com/blogs/handheld wms integration) ต้องออกแบบ Offline state และการป้องกัน Transaction ซ้ำด้วย | Requirement | คำถามที่ควรถาม | หลักฐานจาก Pilot | | | | | | Scan performance | อ่านป้ายจริงทุกระยะได้หรือไม่ | First pass read rate และเวลาเฉลี่ย | | Ergonomics | ถือเต็มกะได้หรือไม่ | Feedback หลายผู้ใช้และจำนวนพักมือ | | Battery | อยู่ครบกะหรือมีแผนสลับ | Runtime พร้อม Screen/Wi Fi จริง | | Network | Roam ระหว่าง AP แล้วงานไม่หลุดหรือไม่ | Transaction log และ reconnect time | | Application | Trigger และ Key mapping ทำงานครบหรือไม่ | UAT ตาม Workflow | | Support lifecycle | อัปเดต OS/patch และอะไหล่อย่างไร | แผน Device lifecycle | วิธี Pilot และออกแบบ Workflow 1. เลือกกระบวนการหนึ่ง เช่น Picking โซน A ไม่ทดสอบทั้งคลังพร้อมกัน 2. เก็บ Baseline: เวลา/รายการ จำนวนสแกนซ้ำ Error และ Feedback ผู้ใช้ 3. ใส่ App เวอร์ชันจริงและเชื่อม Test environment ของ WMS/ERP 4. ทดสอบป้ายดี ป้ายเสีย และตำแหน่งยากในสัดส่วนที่พบจริง 5. ให้ผู้ใช้หลายรูปร่างและหลายกะทดลอง 6. ตรวจ Battery, Wi Fi roaming, Crash log และ Transaction ซ้ำ 7. เปรียบเทียบ Gun grip กับ Form factor ทางเลือกด้วย KPI เดียวกัน 8. สรุป SOP, อุปกรณ์เสริม, จำนวน Spare และแผนดูแลก่อน Rollout Case Study แบบย่อ: ศูนย์กระจายสินค้าสมมติทดสอบ Gun Type กับ Picking ที่ต้องสแกน Location และกล่องต่อเนื่อง ทีมพบว่าความเร็วดีขึ้นเฉพาะหน้าจอที่ทำงานได้ด้วย Trigger และปุ่มเดียว หน้าจอที่บังคับแตะยืนยันหลายจุดไม่ได้ประโยชน์เต็มที่ จึงปรับ Mobile Application พร้อมอุปกรณ์ แทนการเปลี่ยน Hardware อย่างเดียว Best Practice และ Troubleshooting Common Mistakes เลือกเครื่องจากความคุ้นเคยของผู้จัดซื้อโดยไม่ให้ผู้ใช้งานทดสอบ ซื้อด้ามจับเพิ่ม แต่ Cradle/Holster เดิมใช้ร่วมไม่ได้ เปิดเสียง Scan ดังมากในโรงงาน แต่ผู้ใช้ยังไม่ได้รับ Feedback เมื่อ Server ปฏิเสธรายการ เข้าใจว่า Beep หมายถึง Transaction สำเร็จ ทั้งที่อาจเป็นเพียง Decode สำเร็จ ไม่กำหนด Key mapping กลาง ทำให้แต่ละเครื่องทำงานต่างกัน ไม่วางแผน Battery health และการอัปเดต Android ตลอดอายุใช้งาน Troubleshooting กด Trigger แล้วไม่สแกน: ตรวจ Key mapping, Scan service, App profile และสิทธิ์ของแอป จากนั้นลอง Diagnostic tool ของผู้ผลิตเพื่อแยก Hardware กับ Software สแกนได้แต่ข้อมูลไม่เข้า WMS: ตรวจ Network, API response, Queue offline และรหัสสถานะ ห้ามให้แอปลบ Queue ก่อน Server ยืนยัน ผู้ใช้เมื่อยมือ: ตรวจน้ำหนักรวม ท่าข้อมือ ขนาดด้าม ความถี่การเอื้อมแตะจอ และจุดวางเครื่อง อาจต้องปรับ UI หรือเลือกรูปทรงอื่น Battery หมดก่อนกะ: เก็บ Battery health, Screen on time, Signal quality และแอปที่ทำงานเบื้องหลัง แยก Battery เสื่อมจากการใช้พลังงานผิดปกติ Arc Tech Recommendation: กำหนด Acceptance criteria เป็นผลลัพธ์งาน เช่น “สแกนรายการตัวอย่าง 500 ครั้งโดยไม่มี Transaction สูญหาย” มากกว่ากำหนดเพียง CPU, RAM หรือ Drop spec ประเด็นสำคัญสำหรับการตัดสินใจ Gun Type Handheld เหมาะกับ Workflow ที่สแกนถี่และผู้ใช้ต้องเล็งเป้าหมายซ้ำ ๆ โดยเฉพาะคลังสินค้าและโรงงาน แต่ด้ามจับไม่ใช่คำตอบอัตโนมัติสำหรับทุกทีม องค์กรควรเลือก Form factor พร้อม Scan engine, Battery, Network, App และอุปกรณ์เสริมเป็นชุดเดียวกัน หากไม่แน่ใจว่าควรใช้ Gun Type, Handheld แบบทรงแท่ง หรือ Scanner แยกกับ Mobile Computer ทีม Arc Tech พร้อมช่วยวิเคราะห์จำนวน Scan ต่อกะ ระยะใช้งาน และ Integration เพื่อแนะนำ [Handheld, PDA และ Mobile Scanner สำหรับองค์กร](https://arctech th.com/products/handheld) ที่เหมาะกับ Workflow จริง FAQ Beginner Gun Type Handheld ต่างจาก Barcode Scanner อย่างไร? Gun Type Handheld รันแอปและประมวลผลได้ในตัว ส่วน Barcode Scanner ทั่วไปมักส่งข้อมูลให้คอมพิวเตอร์หรือ Mobile device อีกเครื่อง Gun Type Handheld ใช้ Android ได้หรือไม่? หลายรุ่นใช้ Android Enterprise แต่ควรตรวจเวอร์ชัน นโยบาย Security update และความเข้ากันได้กับแอป Warehouse เหมาะกับ Picking ทุกแบบหรือไม่? เหมาะเมื่อสแกนถี่ แต่ Voice picking, Pick to light หรือ Ring scanner อาจเหมาะกว่าในบางกระบวนการ ต้องเทียบ Workflow อ่าน Barcode ชั้นสูงได้หรือไม่? ขึ้นกับ Scan engine และขนาดป้าย ไม่ได้ขึ้นกับด้ามจับ ต้องทดสอบระยะจริง Technical Trigger ตั้งเป็นปุ่มอื่นได้หรือไม่? หลายแพลตฟอร์มรองรับ Key mapping หรือ Enterprise configuration แต่ความสามารถต่างกันตามรุ่นและ SDK เชื่อม ERP โดยตรงได้ไหม? ทำได้ผ่าน API หรือ Middleware หากออกแบบ Authentication, Offline queue, retry และ idempotency ตามแนวทาง [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) Buying Guide ควรเลือกแบบมี Keypad หรือ Touch screen? เลือกตามข้อมูลที่ต้องกรอก ถุงมือ และ UI จริง งานรหัสจำนวนมากอาจได้ประโยชน์จาก Keypad ส่วนแอปที่มีขั้นตอนยืดหยุ่นอาจเหมาะกับ Touch Troubleshooting เสียงสแกนดังแต่ระบบไม่บันทึกเกิดจากอะไร? เสียงแรกอาจยืนยันว่า Decode สำเร็จ แต่ Network หรือ Business rule ฝั่ง Server อาจปฏิเสธ ควรแยก Feedback สองสถานะให้ผู้ใช้เห็นชัด บทความที่เกี่ยวข้อง [Handheld Computer คืออะไร](https://arctech th.com/blogs/handheld computer what is) [Android Handheld คืออะไร](https://arctech th.com/blogs/what is android handheld) [วิธีเลือก Handheld Computer](https://arctech th.com/blogs/how to choose handheld computer) [Handheld สำหรับ Put away](https://arctech th.com/blogs/handheld for put away) แหล่งอ้างอิง [Zebra MC3300x Mobile Computer Specification](https://prod www.zebra.com/us/en/products/spec sheets/mobile computers/handheld/mc3300x.html) [Android Enterprise Dedicated Devices](https://developers.google.com/android/work/requirements/dedicated device)

PPattawee Nakkarin
4100
Scanner ระยะไกลเหมาะกับงานแบบใด
Scanner

Scanner ระยะไกลเหมาะกับงานแบบใด

Scanner ระยะไกลเหมาะกับงานแบบใด: คู่มือเลือกให้ตรงระยะและหน้างาน การสแกนบาร์โค้ดบนพาเลทที่พื้นกับการสแกนป้าย Location บนชั้นสูงเป็นโจทย์คนละแบบ แม้ทั้งสองงานจะใช้คำว่า Barcode Scanner เหมือนกัน หากเลือกเครื่องจากคำว่า “ระยะไกล” เพียงอย่างเดียว ผู้ใช้อาจเล็งเป้าไม่แม่น อ่านป้ายใกล้ได้ช้า หรือพบว่าระยะจริงสั้นกว่าที่คาดเมื่อป้ายมีขนาดเล็กและสภาพไม่สมบูรณ์ คำตอบสั้น: Scanner ระยะไกลเหมาะกับคลังสินค้า ศูนย์กระจายสินค้า ลานโหลด และโรงงานที่ต้องอ่านบาร์โค้ดบนชั้นสูง พาเลท หรือวัตถุที่เข้าใกล้ไม่ได้ การเลือกต้องพิจารณาระยะใช้งานจริง ขนาดและความละเอียดของบาร์โค้ด ระบบเล็ง แสงรอบข้าง ความทนทาน และ Workflow ร่วมกัน ไม่ควรใช้ตัวเลขระยะสูงสุดเป็นเกณฑ์เดียว ประเด็นสำคัญที่ควรรู้ ระยะอ่านเป็นผลร่วมของ Scan engine, ขนาดบาร์โค้ด, ค่า X dimension, ความคมชัด, วัสดุป้าย, มุม และแสง ไม่ใช่คุณสมบัติของ Scanner ฝ่ายเดียว งานที่สลับอ่านป้ายใกล้และไกลควรทดสอบ Near to far transition และระบบ Auto focus ไม่ใช่ดูเฉพาะระยะปลาย Aimer ที่เห็นชัดช่วยลดการยิงผิดป้ายเมื่อชั้นวางมีบาร์โค้ดหลายใบอยู่ใกล้กัน การอ่านได้ไกลไม่ได้แก้ปัญหาป้ายเล็กเกินไป พิมพ์ไม่ชัด สะท้อนแสง หรือถูกฟิล์มหดบังทั้งหมด Pilot ในพื้นที่จริงโดยใช้ป้ายจริงและผู้ปฏิบัติงานจริง เป็นวิธีตัดสินใจที่น่าเชื่อถือที่สุด สารบัญ 1. Scanner ระยะไกลคืออะไร 2. งานแบบใดควรใช้ 3. ปัจจัยที่กำหนดระยะอ่านจริง 4. วิธีเลือกระหว่าง Standard, Mid และ Extended Range 5. แนวทางทดสอบหน้างาน 6. Best Practice และการแก้ปัญหา Scanner ระยะไกลคืออะไร Scanner ระยะไกล หรือ Extended/Long range Barcode Scanner คืออุปกรณ์ที่ใช้ Scan engine และระบบโฟกัสซึ่งออกแบบให้จับรหัสจากระยะมากกว่า Scanner ทั่วไป บางระบบอ่านได้ตั้งแต่ระยะใกล้มือไปจนถึงชั้นบนของ Rack ด้วยเครื่องเดียว อย่างไรก็ตาม “Long range” ไม่ใช่ระยะมาตรฐานเดียวกันทุกแบรนด์และทุกรุ่น จึงต้องอ่าน Working range พร้อมเงื่อนไขของบาร์โค้ดที่ใช้ทดสอบ หากยังแยกประเภทอุปกรณ์ไม่ชัด แนะนำเริ่มจาก [Barcode Scanner คืออะไร](https://arctech th.com/blogs/barcode scanner what is) และ [Scanner 1D กับ 2D ต่างกันอย่างไร](https://arctech th.com/blogs/scanner 1d vs 2d) เพราะความสามารถอ่าน 1D/2D กับระยะอ่านเป็นคนละมิติ Scanner แบบ 2D ระยะไกลสามารถอ่าน QR Code หรือ Data Matrix ได้เมื่อรหัสมีขนาดและคุณภาพเหมาะสม แต่ไม่ได้หมายความว่าจะอ่านรหัส 2D ขนาดเล็กจากชั้นสูงได้เสมอ ผู้ผลิตมักระบุระยะอ้างอิงแยกตาม Symbology และขนาด ตัวอย่างข้อมูลทางการของ Zebra และ Honeywell แสดงให้เห็นว่า Extended range engine บางกลุ่มรองรับตั้งแต่ใกล้มือถึงหลายสิบเมตรภายใต้เงื่อนไขที่กำหนด ตัวเลขนี้ใช้เปรียบเทียบขอบเขตเทคโนโลยีได้ แต่ไม่ใช่คำรับรองผลกับฉลากทุกใบในโรงงาน งานแบบใดควรใช้ Scanner ระยะไกล 1. อ่าน Location บนชั้น Rack สูง คลังสินค้ามักติดป้าย Location ที่คานชั้นเพื่อยืนยัน Put away หรือ Picking ผู้ใช้อาจยืนบนพื้นและต้องเลือก Location ที่ถูกต้องจากป้ายหลายใบ Scanner ระยะไกลที่มี Aimer ชัดและอ่านทั้งใกล้ ไกลได้ ช่วยลดการเดินเข้าออกหรือใช้อุปกรณ์ยกโดยไม่จำเป็น แต่ตำแหน่งป้ายต้องออกแบบให้มองเห็นและไม่ซ้อนกับคาน 2. อ่านพาเลทหรือกล่องที่เข้าถึงยาก กรณีพาเลทอยู่หลังแนวกั้น อยู่บน Forklift หรือกำลังผ่านจุดรับเข้า การเข้าไปใกล้เพื่อสแกนอาจขัดจังหวะ Workflow Scanner ระยะไกลช่วยให้ผู้ใช้ยืนยันรหัสจากตำแหน่งปลอดภัยกว่า โดยควรกำหนดจุดยืนและระยะเป้าหมายให้แน่นอน 3. ลานโหลดและพื้นที่กึ่งกลางแจ้ง แสงแดด เงา ฝุ่น และระยะที่เปลี่ยนเร็วทำให้การสแกนยากกว่าภายในอาคาร ควรประเมินความสว่างของ Aimer, ระดับการป้องกันฝุ่นน้ำ, Drop specification และการเชื่อมต่อไร้สายร่วมกัน ไม่ควรเลือกจากระยะอ่านในห้องทดสอบเท่านั้น 4. โรงงานและวัตถุขนาดใหญ่ ชิ้นงาน รถเข็น ถัง หรือวัตถุดิบขนาดใหญ่อาจติดฉลากในตำแหน่งที่ผู้ใช้เอื้อมไม่ถึง หากกระบวนการต้องบันทึก WIP หรือยืนยัน Material การสแกนจากระยะที่เหมาะสมช่วยให้ข้อมูลเข้า Workflow ต่อเนื่อง บทความ [Barcode Traceability ในโรงงาน](https://arctech th.com/blogs/barcode traceability in factory) อธิบายภาพรวมของ Event และจุดควบคุมที่ควรเชื่อมกับข้อมูลดังกล่าว 5. จุดรับสินค้าและตรวจสอบขาเข้า งาน Receiving อาจต้องอ่านทั้งเอกสารใกล้มือและฉลากบนพาเลท เครื่องที่เปลี่ยนโฟกัสใกล้ ไกลได้รวดเร็วจึงเหมาะกว่าการถือ Scanner แยกสองเครื่อง ดูขั้นตอนเพิ่มเติมได้จาก [การใช้ Barcode Scanner สำหรับ Receiving](https://arctech th.com/blogs/barcode scanner for receiving) ปัจจัยที่กำหนดระยะอ่านจริง | ปัจจัย | ผลต่อการอ่าน | แนวทางควบคุม | | | | | | X dimension หรือความกว้างแถบแคบที่สุด | รหัสที่ละเอียดมากมักต้องอ่านใกล้กว่า | ออกแบบขนาดป้ายตามระยะเป้าหมายและทดสอบจริง | | ขนาดรหัสและ Quiet zone | ป้ายใหญ่และมีพื้นที่ว่างเหมาะสมช่วยให้ตรวจจับง่าย | ไม่วางข้อความหรือกรอบชิดรหัส | | Contrast และคุณภาพพิมพ์ | หมึกจาง เส้นบวม หรือหัวพิมพ์เสียทำให้ถอดรหัสยาก | ตรวจ Print quality และบำรุงรักษา Printer | | พื้นผิวและวัสดุห่อ | เงาสะท้อน ฟิล์มหด และพื้นโค้งเปลี่ยนภาพที่กล้องเห็น | ทดลองมุมติดและเลือกวัสดุป้ายให้เหมาะ | | มุมและการเคลื่อนไหว | มุมเฉียงมากหรือวัตถุเคลื่อนเร็วลดเวลาจับภาพ | กำหนดจุดยืนและฝึกวิธีเล็ง | | แสงรอบข้าง | แสงแรงอาจทำให้ Aimer มองยาก | ทดสอบช่วงเวลาที่แสงต่างกัน | | ระบบโฟกัสและ Decode | กำหนดความเร็วในการเปลี่ยนจากใกล้ไปไกล | ทดสอบ Sequence งานจริงหลายระยะ | Arc Tech Expert Tip: ให้นำป้ายที่ “แย่ที่สุดแต่ยังยอมรับได้” มาทดสอบด้วย ไม่ใช่ใช้ป้ายตัวอย่างใหม่ที่พิมพ์คมที่สุดเพียงใบเดียว เพราะผล Pilot ต้องสะท้อนวันทำงานจริง ระยะอ่านที่ผู้ผลิตระบุมักผูกกับรหัสตัวอย่างเฉพาะ เช่น Code 128 ที่มีขนาดกำหนด หากองค์กรใช้ Data Matrix ขนาดเล็กหรือฉลากที่ถูกย่อเพื่อประหยัดพื้นที่ ระยะจริงอาจต่างมาก ก่อนเปลี่ยน Scanner ควรตรวจสาเหตุจากฉลากตามคู่มือ [Barcode Scanner อ่านไม่ได้ แก้อย่างไร](https://arctech th.com/blogs/barcode scanner not reading troubleshooting) ด้วย เลือกระหว่าง Standard, Mid และ Extended Range | ลักษณะงาน | Standard range | Mid range | Extended/Long range | | | :| :| :| | อ่านสินค้าใกล้มือและหน้าจอ | เหมาะ | เหมาะ | ต้องทดสอบความคล่องตัว | | อ่านกล่องบนชั้นระดับกลาง | อาจไม่พอ | เหมาะในหลายกรณี | เหมาะเมื่อระยะเปลี่ยนกว้าง | | อ่าน Location ชั้นบนจากพื้น | ไม่เหมาะ | ขึ้นกับความสูงและป้าย | เหมาะเมื่อป้ายออกแบบรองรับ | | อ่านกลางแจ้งหรือระยะไกลมาก | จำกัด | ต้องทดสอบ | เหมาะกว่า แต่ต้องดู Aimer/แสง | | น้ำหนักและความคล่องตัว | มักคล่อง | สมดุล | บางรุ่นใหญ่หรือหนักกว่า | Decision Guide เลือก Extended range เมื่อระยะไกลเป็นขั้นตอนประจำและมีผลต่อ Throughput ไม่ใช่เพียงเหตุการณ์นาน ๆ ครั้ง หากงานส่วนใหญ่สแกนใกล้มือ การเลือก Mid range ที่อ่านเป้าหมายหลักได้อาจให้ประสบการณ์ดีกว่า ให้ประเมินคำถามต่อไปนี้ 1. ระยะใกล้ที่สุด ระยะปกติ และระยะไกลที่สุดคือเท่าใด 2. ในหนึ่งรอบงาน ผู้ใช้สลับระยะบ่อยแค่ไหน 3. รหัสเป็น 1D, 2D หรือทั้งคู่ และมีขนาดเท่าใด 4. มีป้ายหลายใบใน Field of view เดียวกันหรือไม่ 5. ผู้ใช้สวมถุงมือ ใช้งานบนรถยก หรือทำงานกลางแจ้งหรือไม่ 6. ข้อมูลต้องเข้า WMS, ERP หรือ Mobile Application ผ่านช่องทางใด ดูกรอบการเลือกเพิ่มเติมจาก [วิธีเลือก Barcode Scanner](https://arctech th.com/blogs/how to choose barcode scanner) และหน้ารวม [เครื่องสแกนบาร์โค้ดสำหรับงานธุรกิจ](https://arctech th.com/products/scanner) วิธีทดสอบก่อนใช้งานจริง Checklist สำหรับ Pilot เก็บตัวอย่างฉลากอย่างน้อย 3 ระดับ: ปกติ, มีรอย/ยับ, และใกล้เกณฑ์ไม่ผ่าน วัดระยะและความสูงจริง ไม่ใช้การกะด้วยสายตา ทดสอบทุก Symbology และขนาดที่อยู่ใน Scope จัดป้ายหลายใบเหมือนบน Rack เพื่อดูความแม่นของ Aimer ทดสอบจากมุมซ้าย ขวา เงย และผ่านฟิล์มหดตามสภาพจริง ให้พนักงานหลายคนทดลอง ไม่จำกัดเฉพาะทีมโครงการ วัด First pass read rate, เวลาเฉลี่ยต่อ Scan และจำนวนการยิงผิดป้าย ตรวจการส่งข้อมูลเข้าแอป รวมถึง Offline/reconnect และการอ่านซ้ำ ทดลองเต็มกะเพื่อดู Ergonomics, Battery และ Wireless coverage Case Study แบบย่อ: คลังสมมติแห่งหนึ่งมีป้าย Location บนชั้นสูง 8 เมตร แต่จุดยืนจริงอยู่ห่างแนว Rack อีก 4 เมตร ทีมจึงไม่ใช้ “ความสูงชั้น” เป็นระยะซื้อ Scanner แต่ทดสอบระยะทแยงพร้อมป้ายจริง ผลพบว่าการขยายป้ายและย้ายตำแหน่งติดช่วย First pass read มากกว่าการเพิ่มกำลังอุปกรณ์เพียงอย่างเดียว นี่สะท้อนว่าฉลาก อุปกรณ์ และ Layout ต้องออกแบบเป็นระบบเดียวกัน Best Practice และ Troubleshooting Common Mistakes อ้างอิงระยะสูงสุดจาก Datasheet โดยไม่ดูขนาดบาร์โค้ดที่ใช้ทดสอบ ติดป้ายสะท้อนแสงหรือหุ้มฟิล์มจนเกิดแสงจ้าในมุมสแกน ใช้บาร์โค้ดเล็กเกินระยะเป้าหมาย เปิด Symbology จำนวนมากโดยไม่จำเป็น ทำให้การ Decode ซับซ้อนขึ้น วางป้ายหลายใบชิดกัน แต่ไม่ทดสอบความแม่นของระบบเล็ง ลืมประเมิน Wi Fi, Roaming และ Latency ของแอป แล้วเข้าใจผิดว่า Scanner ช้า เมื่ออ่านไกลไม่ได้ ควรตรวจตามลำดับ 1. ลองป้ายมาตรฐานที่ทราบว่าดีเพื่อแยกปัญหาอุปกรณ์กับฉลาก 2. ตรวจความสะอาดของหน้าต่าง Scanner และสภาพฉลาก 3. วัดระยะจริงและเทียบกับเงื่อนไขใน Specification 4. เปลี่ยนมุมเพื่อลด Reflection โดยไม่บิดป้ายจนเสียรูป 5. ตรวจ Symbology, Minimum/maximum length และการตั้งค่า Decode 6. ทดสอบในแอปพื้นฐานเพื่อแยกปัญหา Integration 7. หากยังไม่ผ่าน ให้เก็บภาพป้าย ระยะ มุม และ Log เพื่อส่งทีมเทคนิค Did You Know? ระยะที่ยาวขึ้นทำให้มุมเล็งคลาดเพียงเล็กน้อยกลายเป็นตำแหน่งคลาดเคลื่อนมากขึ้น ดังนั้นคุณภาพ Aimer และการจัดป้ายจึงมีผลต่อความเร็วจริงพอ ๆ กับความสามารถ Decode ประเด็นสำคัญสำหรับการตัดสินใจ Scanner ระยะไกลเหมาะเมื่อองค์กรมีจุดอ่านที่เข้าใกล้ยากเป็นงานประจำ เช่น Location ชั้นสูง พาเลทในแนว Rack หรือลานโหลด แต่ผลลัพธ์ไม่ได้ขึ้นกับระยะสูงสุดเพียงตัวเดียว การออกแบบป้าย ระบบเล็ง ความทนทาน Ergonomics และ Integration ต้องผ่านการทดสอบร่วมกัน Arc Tech แนะนำให้เริ่มจาก Site survey ระบุระยะและฉลากจริง จากนั้นทำ Pilot ที่วัด First pass read และเวลาต่อธุรกรรม หากต้องการประเมินว่า Standard, Mid หรือ Extended range เหมาะกับหน้างานของคุณ ทีม Arc Tech พร้อมช่วยวิเคราะห์ Workflow และเลือก [Barcode Scanner ที่เหมาะกับการใช้งาน](https://arctech th.com/products/scanner) โดยไม่ผูกการตัดสินใจกับตัวเลขบน Datasheet เพียงอย่างเดียว FAQ Beginner Scanner ระยะไกลอ่านบาร์โค้ดใกล้มือได้หรือไม่? บางรุ่นรองรับตั้งแต่ใกล้ถึงไกล แต่ต้องตรวจ Minimum reading distance และทดลองการเปลี่ยนโฟกัสกับงานจริง Scanner ระยะไกลอ่าน QR Code ได้ทุกเครื่องหรือไม่? ไม่เสมอไป ต้องเป็น Scan engine แบบ 2D และ QR Code ต้องมีขนาด/คุณภาพเหมาะกับระยะ Warehouse ชั้นสูง 10 เมตรต้องเลือก Scanner ที่ระบุ 10 เมตรหรือไม่? ไม่ควรเทียบตรง ๆ เพราะระยะจริงเป็นแนวทแยงและขึ้นกับขนาดป้าย ควรวัดจากจุดยืนถึงป้ายและเผื่อสภาพใช้งาน สแกนผิด Location ที่อยู่ติดกันแก้อย่างไร? เพิ่มระยะห่างหรือขนาดป้าย ปรับ Layout ใช้ Aimer ที่เห็นชัด และให้แอปแสดง Location ยืนยันก่อนบันทึก Technical ทำไมรหัสเดียวกันอ่านใกล้ได้แต่ไกลไม่ได้? รายละเอียดของเส้นอาจเล็กเกินความละเอียดที่กล้องจับได้จากระยะนั้น หรือ Contrast, Motion และ Reflection ทำให้ภาพไม่พอสำหรับ Decode อ่านจากหน้าจอในระยะไกลได้หรือไม่? ขึ้นกับชนิด Scanner ความสว่างหน้าจอ ขนาดรหัส และ Refresh/PWM ของจอ ดูรายละเอียดได้จาก [Scanner อ่านบาร์โค้ดบนหน้าจอได้ไหม](https://arctech th.com/blogs/can scanner read barcode on screen) Buying Guide ควรซื้อรุ่นที่ระยะไกลที่สุดไว้ก่อนหรือไม่? ไม่ควร เพราะอาจใหญ่ หนัก หรือไม่คล่องกับงานใกล้ ควรเลือกช่วงระยะที่ครอบคลุม Workflow จริงและผ่าน Pilot Troubleshooting เปลี่ยน Scanner แล้วแต่ยังอ่านไม่ดี ควรทำอย่างไร? ตรวจคุณภาพพิมพ์ ขนาด Quiet zone วัสดุป้าย มุมติด ฟิล์มห่อ แสง และการตั้งค่าแอป ก่อนสรุปว่าเป็นข้อจำกัดของอุปกรณ์ บทความที่เกี่ยวข้อง [Barcode Scanner คืออะไร](https://arctech th.com/blogs/barcode scanner what is) [Scanner 1D กับ 2D ต่างกันอย่างไร](https://arctech th.com/blogs/scanner 1d vs 2d) [วิธีเลือก Barcode Scanner](https://arctech th.com/blogs/how to choose barcode scanner) [Barcode Scanner อ่านไม่ได้ แก้อย่างไร](https://arctech th.com/blogs/barcode scanner not reading troubleshooting) แหล่งอ้างอิง [Zebra LI3600 ER Ultra Rugged Scanner Specification](https://www.zebra.com/us/en/products/spec sheets/scanners/ultra rugged scanners/li36x8 er.html) [Zebra SE4850 Extended Range Scan Engine](https://www.zebra.com/us/en/products/oem/array imagers/se4850.html) [Honeywell Extended FlexRange EX30 Scan Engine](https://automation.honeywell.com/gb/en/products/productivity solutions/barcode scan engines and modules/2d barcode scan engines/extended flexrange ex30 2d undecoded extra long range scan engine)

PPattawee Nakkarin
3600
Chat with usCall us