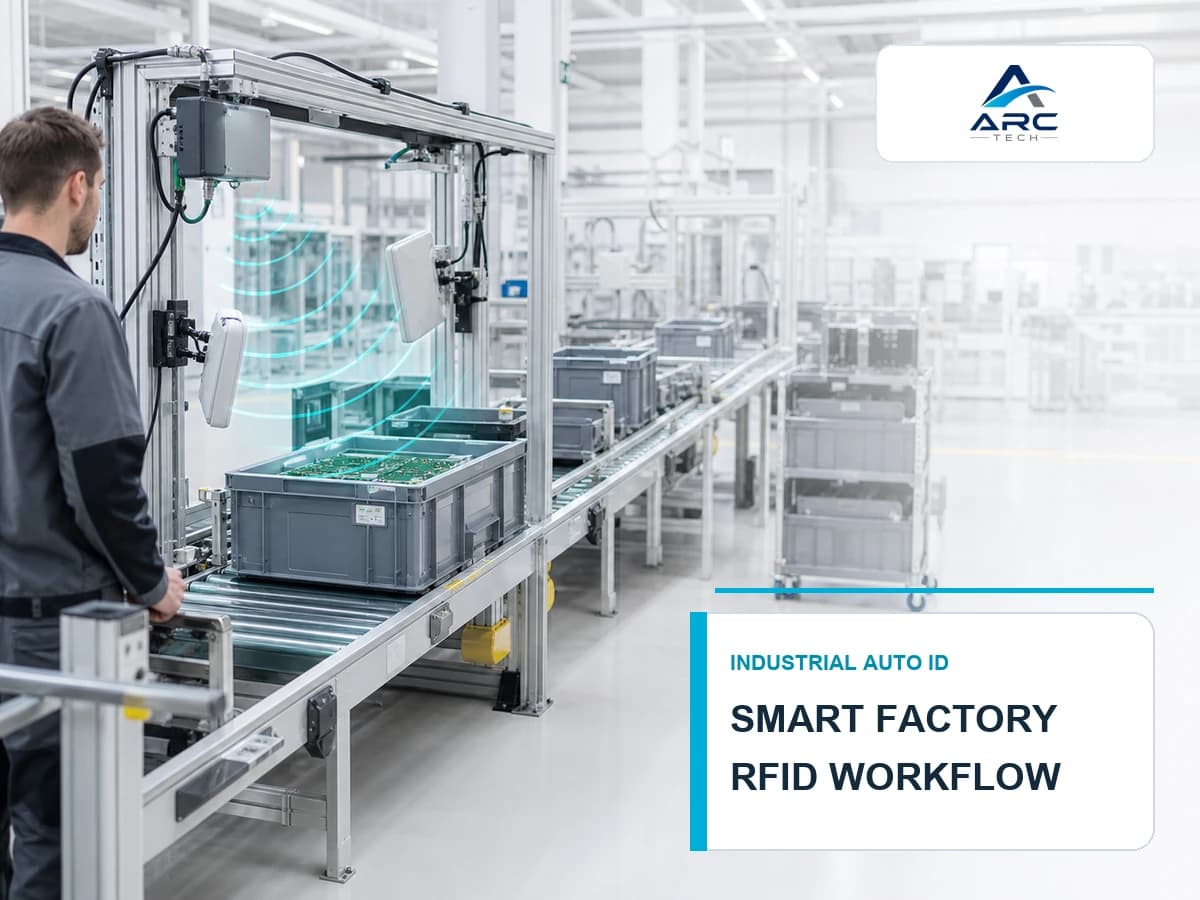
RFID สำหรับโรงงาน ใช้ติดตาม WIP วัตถุดิบ เครื่องมือ และการไหลของงานอย่างไร
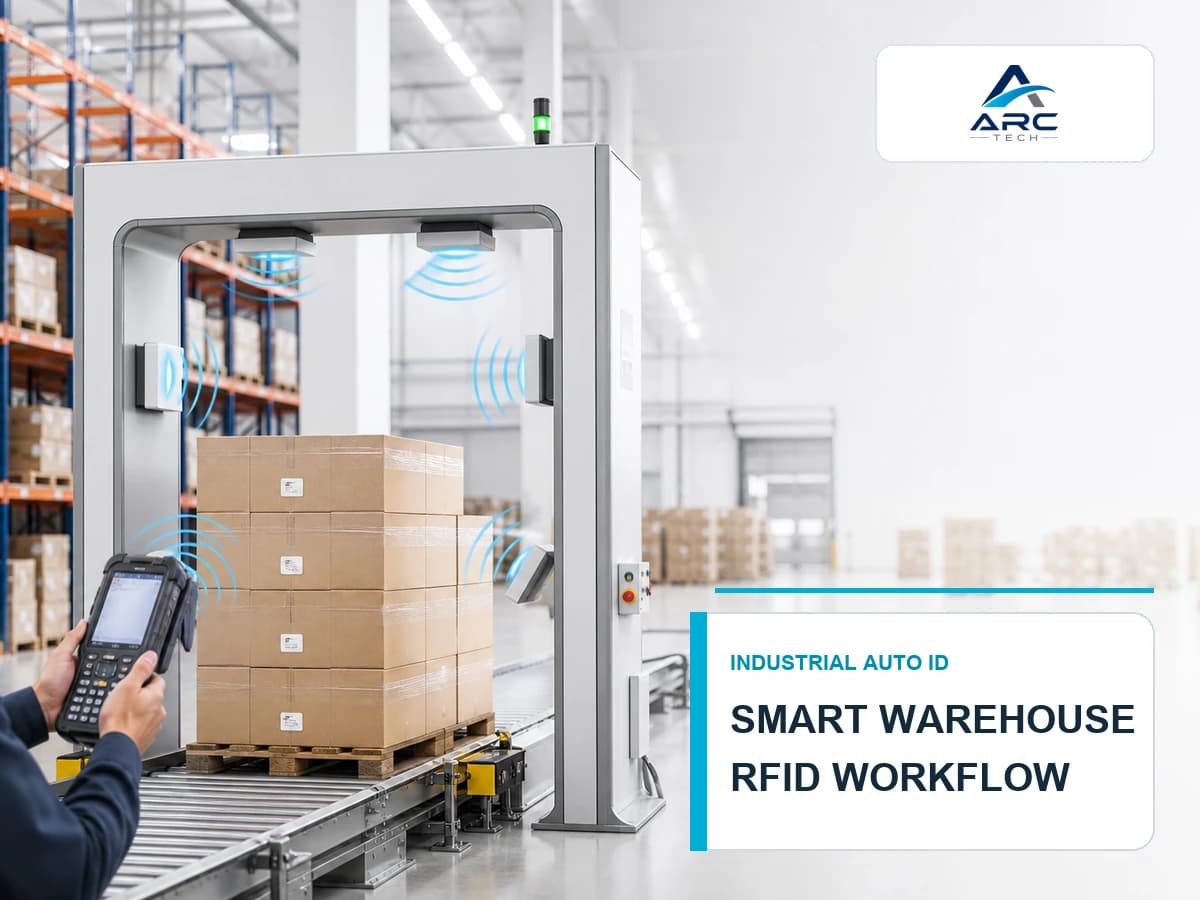
RFID สำหรับโรงงาน ใช้ติดตาม WIP วัตถุดิบ เครื่องมือ และการไหลของงานอย่างไร RFID สำหรับโรงงานช่วยอ่านตัวระบุของวัตถุโดยไม่ต้องเล็งเห็นรหัสทีละชิ้น แต่ไม่ได้หมายความว่าติด Tag แล้วจะรู้ตำแหน่งทุกอย่างโดยอัตโนมัติ ระบบต้องออกแบบชนิด Tag, Read zone, Antenna, Reader, Filtering และการเชื่อม MES/WMS ให้สัมพันธ์กับจุดตัดสินใจของกระบวนการผลิต โครงการที่เริ่มจาก Use case ชัด เช่น ยืนยันวัตถุดิบเข้าไลน์ ตรวจ WIP ผ่านสถานี หรือติดตาม Jig/Tool มักควบคุมขอบเขตและทดสอบได้ดีกว่าการพยายามครอบคลุมทั้งโรงงานตั้งแต่รอบแรก ประเด็นสำคัญที่ควรรู้ RFID ในโรงงานควรถูกออกแบบเป็นระบบสร้าง Business event ไม่ใช่ระบบเก็บ Read ทุกครั้งที่เสาอากาศเห็น Tag ข้อมูลที่มีคุณค่าต้องตอบว่าอะไร ผ่านจุดใด เมื่อใด อยู่ในขั้นตอนไหน และระบบควรทำอะไรต่อ เลือก Frequency และ Tag จากวัสดุ ระยะ และสภาพแวดล้อม โลหะ ของเหลว ความร้อน และการวางซ้อนเปลี่ยนประสิทธิภาพการอ่าน Fixed reader เหมาะกับจุดผ่านที่ควบคุมได้ ส่วน Handheld เหมาะกับการค้นหาและ Exception Read zone ต้องกัน Cross read จากพื้นที่ข้างเคียง Edge software ต้อง Debounce, Filter และรวม Raw reads เป็น Event EPC/Identifier ต้องเชื่อมกับ Master data ไม่ยัดรายละเอียดทั้งหมดลง Tag Pilot ควรวัด False positive, False negative และผลต่อ Cycle time Arc Tech Expert Tip: วาดแผนผังพื้นที่แล้วกำหนด “เขตที่ควรอ่าน” และ “เขตที่ห้ามอ่าน” ก่อนเลือก Reader จำนวนมาก เพราะปัญหา Cross read มักเกิดจากขอบเขตทางกายภาพที่ไม่ชัด สารบัญ 1. RFID ในโรงงานทำงานเป็นชั้นอย่างไร 2. Use case ที่เหมาะสม 3. เลือก Tag, Reader และ Antenna 4. ออกแบบ Read zone และ Event 5. เชื่อม MES, WMS และ Traceability 6. Pilot, Checklist และ Troubleshooting 1. RFID สำหรับโรงงานคืออะไร ระบบประกอบด้วย Tag ที่เก็บ Identifier, Reader/Antenna ที่รับสัญญาณ, Edge layer ที่กรองข้อมูล และ Business system ที่ใช้ Event ตัดสินใจ อ่านพื้นฐาน [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) และ [RFID ทำงานอย่างไร](https://arctech th.com/blogs/how rfid works) ก่อนกำหนด Hardware Flow พื้นฐาน: Tagged object → RF read → Filtering → Context/Read point → Business event → MES/WMS/Traceability Reader อาจอ่าน Tag เดิมหลายสิบครั้งขณะวัตถุอยู่ในพื้นที่ หากส่งทุก Read ไปยัง MES จะเกิดข้อมูลซ้ำและโหลดสูง Edge layer จึงต้องรวม Read ตามเวลา ทิศทางและสถานะ Sensor เพื่อสร้าง Event ที่มีความหมาย เช่น “Carrier A เข้าสถานีประกอบ 3 เวลา T” 2. Use Case ที่ RFID ช่วยได้ Material verification ติด Tag ที่ Bin, Reel, Pallet หรือ Container เพื่อยืนยันว่าวัตถุดิบเข้าพื้นที่หรือ Line ถูกจุด ระบบอาจแจ้งเตือนเมื่อ Part ไม่ตรง Work order แต่ต้องเชื่อม BOM/Task ใน MES และกำหนดว่า Operator จัดการ Exception อย่างไร WIP tracking ติด Tag กับ Carrier, Tray หรือชิ้นงานเพื่อสร้าง Event เมื่อผ่านสถานี ช่วยลดการสแกนทีละชิ้นในจุดที่ Flow ควบคุมได้ แต่ต้องพิจารณาการ Rework, Split, Merge และ Tag reuse เพื่อไม่ให้ประวัติผิดวัตถุ Tool, Jig และ Mold tracking RFID ช่วยบันทึกการเบิก คืน หรือผ่าน Gate ของทรัพย์สินที่ไม่มี Line of sight อย่างไรก็ตามเครื่องมือโลหะต้องใช้ On metal tag และตำแหน่งติดที่ทดสอบแล้ว ระบบควรแยกสถานะ “เห็นล่าสุด” ออกจาก “รับผิดชอบโดยผู้ใช้” Kanban และ Container loop Tag บน Returnable container ช่วยสร้างสัญญาณการใช้งาน/ส่งคืนและเติมวัตถุดิบ ระบบต้องมีวงจร Identifier, สถานะว่าง/เต็ม และการจัดการ Tag/Container เสียหาย Finished goods และ Shipping verification อ่านกล่องหรือพาเลตที่ Gate เพื่อเทียบกับ Shipment ช่วยตรวจหลายหน่วยพร้อมกัน แต่ต้องควบคุมทิศทางและ Tag ข้างเคียง ดูแนวทางใกล้เคียงจาก [RFID สำหรับคลังสินค้า](https://arctech th.com/blogs/rfid for warehouse) 3. เลือก Frequency ให้ตรงงาน | เทคโนโลยี | ลักษณะทั่วไป | ตัวอย่างงานโรงงาน | ข้อควรระวัง | | | | | | | LF | ระยะใกล้และทนบางสภาพรบกวน | Animal ID/งานเฉพาะทาง | Ecosystem และ Data rate | | HF/NFC | ระยะใกล้ ควบคุมจุดอ่านง่าย | Tool check, Maintenance, Operator interaction | ต้องเข้าใกล้และอ่านทีละจุด | | UHF/RAIN RFID | อ่านได้ไกลและหลาย Tag | WIP, Gate, Pallet, Asset zone | โลหะ ของเหลว และ Cross read | | Active RFID/BLE | Tag มีพลังงานในตัว | Location/Asset ที่ต้องส่งสัญญาณ | Battery lifecycle และ Infrastructure | สำหรับงาน Supply chain และ Read zone ระยะหลายเมตรมักประเมิน [UHF RFID คืออะไร](https://arctech th.com/blogs/what is uhf rfid) ก่อน แต่ Frequency ที่เหมาะต้องมาจากการทดสอบ ไม่ใช่ความนิยม 4. เลือก RFID Tag วัสดุที่ติด Tag ที่อ่านดีบนกล่องอาจอ่านไม่ได้บนโลหะหรือภาชนะของเหลว ต้องใช้ Inlay/Antenna และ Spacer ที่เหมาะ อ่านองค์ประกอบที่ [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) สภาพแวดล้อม ตรวจอุณหภูมิ กระบวนการอบ/ล้าง สารเคมี แรงกระแทก ความชื้น และวิธีติด Tag แยก “อุณหภูมิระหว่างทำงาน” จาก “อุณหภูมิสูงสุดช่วงสั้น” ตาม Datasheet Memory และ Identifier แนวทางที่ดูแลง่ายคือใช้ Tag เก็บ Identifier ที่เสถียร แล้วดึง Part, Lot, Work order และสถานะจากระบบกลาง การเขียนข้อมูลธุรกิจเปลี่ยนแปลงลง Tag เพิ่มภาระ Version, Security และความสอดคล้อง Lifecycle และ Reuse หาก Tag ติดกับ Carrier ที่นำกลับมาใช้ ต้องกำหนดขั้นตอน Bind/Unbind, Cleaning, Inspection และการยกเลิก Tag ที่เสีย ไม่เช่นนั้น Identifier เดิมอาจเชื่อมกับงานใหม่ผิดรายการ 5. Reader, Antenna และ Read Zone Fixed Reader เหมาะกับ Portal, Conveyor, Station และ Cabinet ที่วัตถุผ่านจุดกำหนด ให้ Automation สูงแต่ต้องควบคุมพื้นที่ RF และเชื่อม Sensor/PLC เมื่อจำเป็น อ่านบทบาทจาก [RFID Reader คืออะไร](https://arctech th.com/blogs/what is rfid reader) Handheld RFID Reader เหมาะกับ Cycle count, Search, Commissioning และ Exception เพราะผู้ใช้เปลี่ยนมุมและเข้าใกล้วัตถุได้ ดู [RFID Handheld คืออะไร](https://arctech th.com/blogs/what is rfid handheld) Antenna Gain, Polarization, Beam pattern, Cable loss และตำแหน่งติดมีผลต่อ Read zone เสาอากาศกำลังสูงไม่ใช่คำตอบเสมอ เพราะอาจอ่านข้ามพื้นที่เพิ่มขึ้น อ่านพื้นฐาน [RFID Antenna คืออะไร](https://arctech th.com/blogs/what is rfid antenna) วิธีควบคุม Read zone ลดกำลังส่งให้พอดีกับพื้นที่ เลือก Antenna pattern และ Polarization ตาม Tag orientation ใช้ Shielding/Absorber เมื่อเหมาะสม เพิ่ม Photoelectric sensor หรือ PLC trigger แยก Zone ด้วยเวลาและทิศทาง Filter Tag ที่ไม่อยู่ในรายการงาน ทดสอบขณะ Line ข้างเคียงทำงานจริง 6. จาก Raw Read สู่ Business Event GS1 EPCIS ออกแบบเพื่อแลกเปลี่ยน Visibility event ระหว่าง Application และตอบบริบท What, When, Where, Why โดย AIDC เช่น Barcode Scanner หรือ RFID Reader สามารถเป็น Trigger ของขั้นตอนธุรกิจ | ชั้นข้อมูล | ตัวอย่าง | สิ่งที่ต้องทำ | | | | | | Raw read | EPC X ถูกอ่าน 40 ครั้ง | เก็บชั่วคราว/กรอง | | Observation | EPC X อยู่ใน Zone A | Debounce และ Confidence | | Business event | Carrier X เข้าสถานี 3 | ผูก Read point/Process | | Transaction | Start operation/Consume material | ให้ MES/WMS Validate | | Audit | ใคร อุปกรณ์ใด เวลาใด | เก็บ Trace และ Error | อย่าใช้ RSSI เป็นระยะทางที่แม่นยำโดยตรง เพราะได้รับผลจาก Orientation, Multipath, Material และ Environment ควรใช้เป็นหนึ่งใน Signal ร่วมกับ Zone และ Sensor 7. Integration กับ MES, WMS และ PLC MES ใช้ Event เพื่อเริ่ม/จบ Operation, ยืนยันวัตถุดิบ, ผูก Lot/Serial และบันทึกสถานี MES ต้องเป็นผู้ตัดสิน Business rule ไม่ใช่ Reader WMS/Inventory ใช้กับการรับเข้า ย้าย เติม Line และส่ง Finished goods โดยต้องจัดการ UOM, Location และ Aggregation ให้ตรงระบบ PLC/Automation PLC อาจ Trigger Reader หรือหยุด Conveyor เมื่อพบ Exception แต่ควรแยก Control loop ที่ต้องตอบสนองเร็วออกจาก Cloud/API ที่ Latency ไม่แน่นอน ออกแบบ Fail safe และ Manual bypass ตามการประเมินความเสี่ยงของเครื่องจักร API/Event broker Edge ส่ง Event ผ่าน REST, MQTT หรือ Message broker ตาม Architecture ต้องมี Idempotency, Retry, Ordering และ Dead letter handling ไม่ควรยิง Raw reads จำนวนมากตรงเข้าสู่ Database ธุรกิจ Decision Guide | Requirement | แนวทางเริ่มต้น | | | | | ยืนยันวัตถุทีละชิ้น จุดใกล้ | Barcode หรือ HF/NFC | | อ่านหลาย Container ผ่าน Gate | Fixed UHF + Sensor | | ค้นหา Tool/Asset | UHF Handheld + On metal tag | | ติดตาม WIP บน Carrier | Reusable UHF tag + Station zone | | ต้องรู้ตำแหน่งต่อเนื่อง | ประเมิน Active/BLE/RTLS แยก | | สภาพโลหะและของเหลวหนาแน่น | Site survey และ Tag/antenna test เข้มข้น | RFID ไม่ได้แทน Barcode ทุกจุด ดูข้อแตกต่างใน [RFID vs Barcode](https://arctech th.com/blogs/rfid vs barcode) Pilot Plan 1. เลือกหนึ่ง Use case และหนึ่งจุดตัดสินใจ 2. กำหนด Success metric และ Error tolerance 3. เก็บวัสดุ Tag orientation และสภาพ Line 4. ทดลอง Tag หลายแบบและตำแหน่งติด 5. ออกแบบ Reader/Antenna/Sensor 6. สร้าง Edge filter และ Event contract 7. เชื่อม Sandbox ของ MES/WMS 8. ทดสอบ Golden path และ Exception 9. เดิน Pilot หลายกะพร้อม Line ข้างเคียง 10. Review False positive/negative ก่อนขยาย Metrics ที่ควรวัด Read accuracy ต่อหน่วยและต่อ Batch False positive จาก Zone ข้างเคียง False negative ในความเร็วสูงสุด Duplicate event หลัง Filter เวลา Event ถึง Business system จำนวน Manual exception Downtime เมื่อ Reader/Network ขัดข้อง Common Mistakes เริ่มซื้อ Reader ก่อนกำหนด Event ที่ต้องการ ทดสอบ Tag ในอากาศแทนการติดบนวัสดุจริง เพิ่มกำลังส่งเพื่อแก้ทุกปัญหา ส่ง Raw reads เข้าสู่ MES โดยไม่กรอง ใช้ Last seen แทนตำแหน่งปัจจุบันโดยไม่บอกข้อจำกัด ไม่ออกแบบ Tag reuse และ Unbind ไม่ทดสอบเมื่อ Line ข้างเคียงและเครื่องจักรทำงาน ขยายหลายจุดก่อนวัด Pilot Troubleshooting | อาการ | จุดตรวจ | แนวทางเริ่มต้น | | | | | | อ่าน Tag ข้าง Zone | Power/Beam/Shielding | ลดกำลัง ปรับมุมและเพิ่ม Sensor context | | Tag บนโลหะอ่านไม่ได้ | Tag type/Spacer/Placement | ใช้ On metal tag และทดสอบตำแหน่ง | | อ่านพลาดเมื่อ Line เร็ว | Dwell time/Session/Trigger | ปรับ Zone และ Timing พร้อมทดสอบความเร็วจริง | | MES ได้ Event ซ้ำ | Debounce/Idempotency | รวม Read และใช้ Event key | | อ่านได้แต่ไม่รู้ทิศทาง | Sensor/Zone sequence | เพิ่ม Trigger หรืออ่านลำดับสองจุด | | ผลเปลี่ยนตามกะ | Material layout/Interference | เก็บ Configuration และทดสอบสภาพเต็ม Load | Checklist ก่อนขยายระบบ [ ] Use case และ Business event ชัดเจน [ ] Tag ผ่านวัสดุและ Environment test [ ] Read zone และ No read zone ถูกบันทึก [ ] Reader/Antenna/Cable/Power อยู่ในแบบ [ ] Edge filtering และ Event contract ผ่าน QA [ ] MES/WMS รองรับ Idempotency และ Exception [ ] มี Monitoring, Spare และ Recovery procedure [ ] Operator และ Maintenance ได้รับการฝึก [ ] Pilot ผ่านหลายกะและ Peak load [ ] มีเกณฑ์ Go/No go ก่อน Rollout คำถามที่พบบ่อย RFID อ่านผ่านโลหะได้หรือไม่ โลหะมีผลต่อสนาม RF และ Tag ทั่วไปอาจอ่านได้ไม่ดี งานโลหะมักต้องใช้ On metal tag, Spacer และตำแหน่งติดที่ผ่านการทดสอบ ไม่ควรสรุปจากชื่อ Tag อย่างเดียว RFID ระบุตำแหน่งแบบ Real time ได้ทุกระบบหรือไม่ ไม่ใช่ UHF Portal ทั่วไปบอกได้ดีว่าผ่าน Zone ใด แต่ตำแหน่งต่อเนื่องต้องใช้ Architecture และ Infrastructure เฉพาะ เช่น RTLS/Active/BLE ตามความละเอียดที่ต้องการ โรงงานควรใช้ Fixed Reader หรือ Handheld Fixed เหมาะกับจุดผ่านซ้ำและต้องการ Automation ส่วน Handheld เหมาะกับค้นหา นับ และแก้ Exception หลายโครงการใช้ร่วมกัน RFID ใช้แทน Barcode ทั้งหมดได้หรือไม่ ไม่จำเป็น Barcode ยังเหมาะกับจุดที่ต้องยืนยันทีละชิ้น ต้นทุน Tag/Infrastructure และสภาพ RF เป็นข้อพิจารณา ควรเลือก Data carrier ต่อ Workflow ควรเริ่ม Pilot ขนาดใด เริ่มหนึ่ง Use case หนึ่ง Read point และชุดวัตถุที่แทนสภาพจริง มีทั้งกรณีปกติและ Exception เก็บผลหลายกะก่อนเพิ่ม Reader หรือขยาย Line แหล่งอ้างอิงภายนอก [GS1 Standards Repository: EPCIS and EPC UHF Gen2](https://ref.gs1.org/standards/) [GS1 EPCIS Standard](https://ref.gs1.org/standards/epcis/) [GS1 EPCIS & CBV Implementation Guideline](https://ref.gs1.org/guidelines/epcis cbv/2.0.0/) สรุป RFID สำหรับโรงงานสร้างประโยชน์เมื่อ Tag, Read zone และ Business event ถูกออกแบบร่วมกับกระบวนการผลิต Fixed reader ช่วย Automation ในจุดผ่านที่ควบคุมได้ ขณะที่ Handheld ช่วยค้นหาและจัดการข้อยกเว้น ความสำเร็จวัดจาก Event ที่ถูกต้อง ไม่ใช่จำนวน Raw reads กำลังประเมิน RFID สำหรับ WIP, วัตถุดิบ หรือ Tool tracking ในโรงงาน? ทีม Arc Tech พร้อมช่วยวิเคราะห์ Use case, Tag, Read zone, Hardware และ Integration requirement เพื่อวาง Pilot ที่ตรวจผลได้ [ติดต่อ Arc Tech เพื่อเริ่มประเมินหน้างาน](https://arctech th.com)