API Integration สำหรับเครื่องจักรและระบบโรงงาน: วางข้อมูลจากหน้างานสู่ระบบธุรกิจอย่างไร
การเชื่อมเครื่องจักรเข้ากับ ERP, MES, WMS หรือระบบรายงาน ไม่ควรเริ่มจากคำถามว่า “ดึงข้อมูลได้หรือไม่” เพียงอย่างเดียว แต่ควรเริ่มจากเหตุการณ์หน้างานที่ธุรกิจต้องใช้ตัดสินใจ เช่น เครื่องเริ่มผลิต จบงาน ผลตรวจคุณภาพ หรือจำนวนดี/เสีย แล้วกำหนดว่าใครเป็นเจ้าของข้อมูล ตรวจสอบความถูกต้องอย่างไร และเมื่อปลายทางล่มจะจัดการอย่างไร บทความนี้อธิบายแนวทางออกแบบ API Integration สำหรับโรงงานให้เชื่อมข้อมูลได้โดยไม่ทำให้การผลิตต้องพึ่งพาระบบธุรกิจทุกวินาที
ประเด็นสำคัญที่ควรรู้
- เครื่องจักร, PLC และระบบธุรกิจมีบทบาทต่างกัน: การเชื่อมที่ดีแยกข้อมูลควบคุมหน้างานออกจากข้อมูลที่ใช้ติดตามและวิเคราะห์
- เริ่มจาก use case และ event ที่มีความหมายต่อ work order, WIP, คุณภาพ หรือ traceability ก่อนเลือกระบบกลางหรือ protocol
- ต้องมี data contract, รหัสอ้างอิงร่วม, timestamp/timezone, กฎกันข้อมูลซ้ำ และวิธี reconcile ข้อมูลเมื่อเครือข่ายหรือปลายทางไม่พร้อม
- Edge gateway หรือ middleware ช่วยแยกเครือข่าย OT กับ IT ได้ แต่ไม่ใช่คำตอบสำเร็จรูป: ต้องประเมินสิทธิ์ การแบ่ง segment และความสามารถของเครื่องจริง
- ควรทำ pilot บนหนึ่งสถานีหรือหนึ่งเส้นทางข้อมูล แล้วทดสอบกรณีข้อมูลผิด ซ้ำ ขาดช่วง และการคืนสู่สถานะปกติก่อนขยายไปทั้งโรงงาน
API Integration สำหรับเครื่องจักรและระบบโรงงานคืออะไร
API Integration สำหรับโรงงานคือการออกแบบให้ข้อมูลหรือคำสั่งที่อนุญาตเดินทางระหว่างเครื่องจักร ระบบควบคุม และระบบธุรกิจผ่าน interface ที่กำหนดขอบเขตชัดเจน ตัวอย่างเช่นส่งสถานะการทำงาน จำนวนชิ้นดี/เสีย เหตุขัดข้อง หรือผลการตรวจจากชั้นหน้างานไปยัง MES และ ERP เพื่อประกอบการติดตาม work order และรายงานการผลิต
คำว่า API ไม่ได้แปลว่าเครื่องจักรทุกเครื่องต้องเปิด REST API โดยตรง เครื่องบางรุ่นอาจสื่อสารผ่าน PLC, OPC UA, MQTT, ไฟล์แลกเปลี่ยน หรือ vendor interface ที่มีข้อจำกัด จึงต้องสำรวจสิ่งที่เข้าถึงได้จริงก่อนออกแบบ สเปก OPC UA ระบุกรอบสำหรับแลกเปลี่ยนข้อมูลระหว่างอุปกรณ์ ระบบควบคุม MES และ ERP พร้อมแบบจำลองข้อมูลและบริการสื่อสาร แต่การรองรับของแต่ละเครื่องและแต่ละรุ่นยังต้องตรวจจากเอกสารและหน้างานจริง
บทความนี้เน้น integration เพื่อให้เห็นข้อมูลและทำธุรกรรมที่ตรวจสอบได้ ไม่ใช่แนวทางสั่งควบคุมเครื่องจักรจากระบบสำนักงานโดยตรง การเปลี่ยน logic ควบคุมหรือความปลอดภัยของเครื่องต้องผ่านวิศวกร ผู้ผลิตเครื่อง และกระบวนการอนุมัติที่เกี่ยวข้อง
เริ่มจากคำถามธุรกิจ ไม่ใช่เริ่มจาก protocol
ทีมผลิต คุณภาพ ซ่อมบำรุง IT และฝ่ายวางแผนควรตกลงคำถามที่ระบบต้องตอบได้ก่อน เช่น
- Work order ใดกำลังอยู่ที่สถานีใด และผลิตได้/เสียเท่าไรตามช่วงเวลา
- เมื่อพบสินค้าเสีย ต้องค้น serial, lot วัตถุดิบ ผลตรวจ และเหตุการณ์เครื่องที่เกี่ยวข้องได้หรือไม่
- เมื่อเครื่องหยุด มี reason code ที่ยืนยันแล้วหรือเป็นเพียงสัญญาณดิบ และใครเป็นผู้รับผิดชอบบันทึกเหตุ
- จำนวนที่เครื่องนับกับจำนวนที่รายงานใน MES/ERP ต่างกันเมื่อใด และทีมใดเป็นผู้ reconcile
คำตอบจะกำหนดระดับข้อมูลที่ต้องอ่าน ความถี่ การเก็บย้อนหลัง และ workflow การแก้ข้อยกเว้น โครงการที่เริ่มจาก “ขอดึงทุก tag” มักได้ข้อมูลจำนวนมากแต่ไม่รู้ว่าใช้กับการตัดสินใจใด ในทางกลับกัน event ที่ผูกกับ work order, สถานี และเวลา ช่วยต่อยอดไปยัง ระบบติดตาม WIP ในสายการผลิต หรือการวิเคราะห์ความครบถ้วนของข้อมูลได้ชัดกว่า
แยกชั้น OT, edge และระบบธุรกิจ
สถาปัตยกรรมที่ใช้งานได้จริงมักแบ่งความรับผิดชอบเป็นชั้น ไม่จำเป็นต้องใช้ผลิตภัณฑ์เดียวทุกส่วน
| ชั้นงาน | หน้าที่หลัก | สิ่งที่ควรระวัง |
|---|---|---|
| เครื่องจักร/PLC/HMI | ควบคุมกระบวนการและแสดงผลหน้างาน | อย่าเพิ่มภาระหรือเปลี่ยน logic โดยไม่ทดสอบกับผู้ผลิตเครื่อง |
| Edge หรือ gateway | อ่านข้อมูลที่อนุญาต แปลงรูปแบบ เก็บคิวชั่วคราว และส่งต่อ | จำกัดสิทธิ์ แยก network และบันทึกสถานะการส่งต่อ |
| Middleware/integration service | ตรวจ schema, mapping, idempotency และส่งต่อ API/event | ต้องมี versioning, observability และการจัดการ error ที่ค้นย้อนกลับได้ |
| MES/ERP/QMS/WMS | เก็บธุรกรรมและใช้ข้อมูลตามบทบาทของระบบ | ระบุ source of truth ของ master data, work order และผลธุรกรรม |
| Dashboard/รายงาน | แสดงข้อมูลเพื่อตัดสินใจ | แยกข้อมูลสดกับข้อมูลที่ผ่านการยืนยัน และแสดงความล่าช้าของข้อมูลเมื่อจำเป็น |
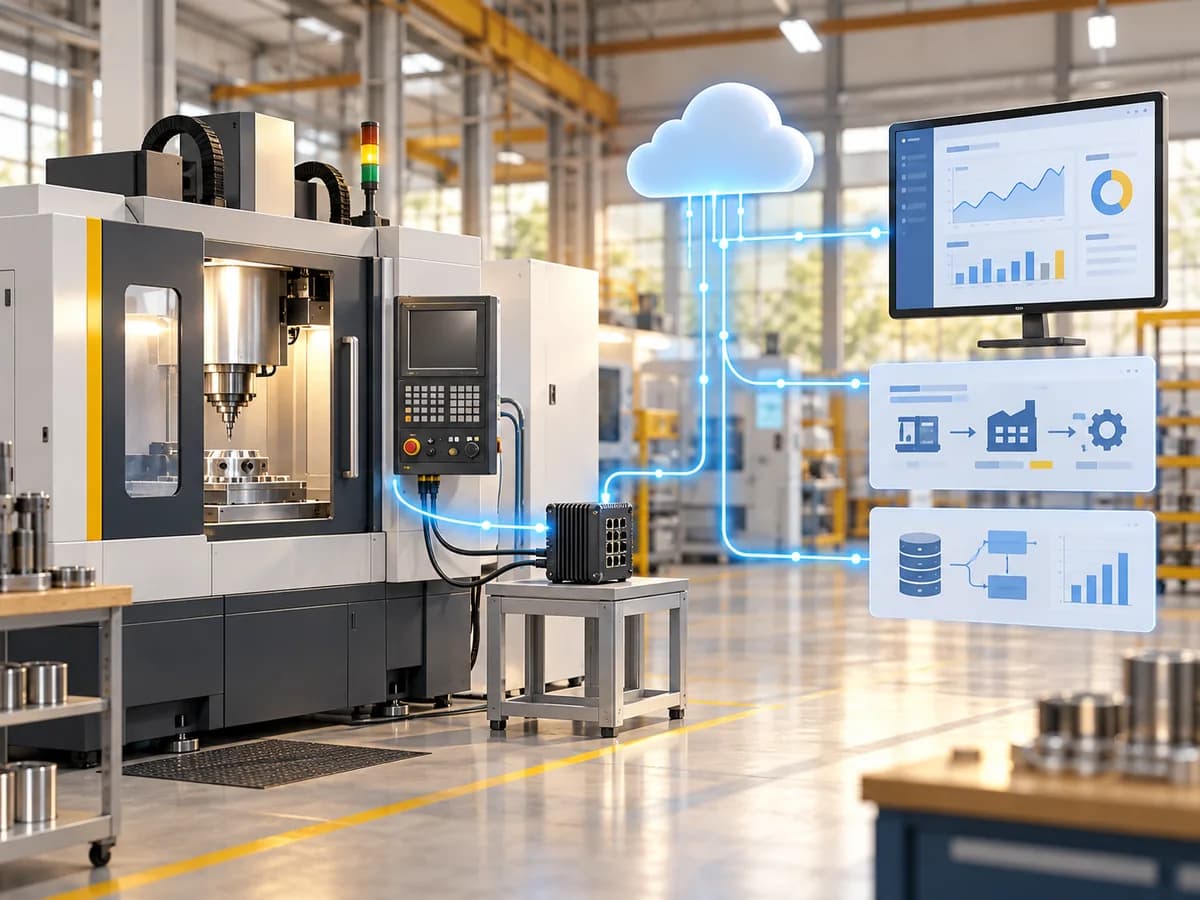
รูปแบบ edge-connected เหมาะแก่กรณีที่ต้องประมวลผลใกล้เครื่อง มีข้อกำหนด latency หรือไม่ต้องการให้ endpoint ใน OT เปิดเชื่อมอินเทอร์เน็ตโดยตรง แนวทางสถาปัตยกรรมของ Microsoft สำหรับ Industrial IoT ก็แบ่ง sensing, network, ingestion, processing และ application ออกจากกัน ซึ่งเป็นกรอบคิดที่ช่วยให้ทีมเห็นขอบเขตของแต่ละส่วนได้ดี
ออกแบบ event และ data contract ให้ตรวจสอบได้
ก่อนเขียน connector ให้ทำตาราง data contract ร่วมกัน ตัวอย่าง event OPERATION_COMPLETED อาจต้องมี event_id, occurred_at, machine_id, station_id, work_order, operation, good_quantity, reject_quantity, unit, source_timestamp และ schema_version ฟิลด์ที่จำเป็นจริงขึ้นกับ workflow แต่ต้องไม่เดาเติมจากข้อมูลที่ระบบต้นทางไม่มี
หลักสำคัญมีดังนี้
- ใช้ identifier ที่เชื่อมกันได้: รหัสเครื่อง สถานี work order และ material/serial ควรมี master หรือ mapping ที่เจ้าของข้อมูลชัดเจน
- แยกเวลาที่เกิดเหตุจากเวลาที่ระบบรับเข้า:
occurred_atและreceived_atช่วยตรวจลำดับเหตุการณ์เมื่อเครือข่ายขาดช่วง - กำหนดหน่วยและความหมายของ counter: จำนวนสะสมจากเครื่องไม่เท่ากับจำนวนดีใน work order เสมอไป
- มี idempotency key: หาก gateway ส่ง event เดิมซ้ำหลัง reconnect ปลายทางต้องระบุได้ว่าเคยรับแล้ว
- ใช้ version ที่เปลี่ยนได้: data contract ควรเพิ่มฟิลด์หรือปรับ mapping ผ่าน versioning แทนการเปลี่ยนความหมายฟิลด์เดิมเงียบ ๆ
แนวคิดนี้สอดคล้องกับการทำ Barcode Traceability ในโรงงาน เพราะทั้ง machine event และ scan event ต้องมีบริบทว่าใคร ทำอะไร เมื่อไร ที่ไหน และสัมพันธ์กับหน่วยงานใด ไม่เช่นนั้นข้อมูลจำนวนมากจะตอบคำถามย้อนกลับไม่ได้
เลือกวิธีเชื่อมตามความสามารถของเครื่องและความเสี่ยง
OPC UA เป็นมาตรฐานที่ใช้ได้กับบริบทอุตสาหกรรมหลายระดับและรองรับ information model; MQTT เหมาะกับรูปแบบ publish/subscribe บางกรณี; REST API อาจเหมาะเมื่อระบบกลางต้องขอข้อมูลหรือทำธุรกรรมที่มีขอบเขตชัดเจน อย่างไรก็ตามไม่มี protocol ใดรับประกันว่าทุก tag มีความหมายครบหรือทุกเครื่องมีการตั้งค่าความปลอดภัยเหมือนกัน
จุดเริ่มที่ปลอดภัยคือทำ inventory ของเครื่องและ interface: รุ่น/firmware, เจ้าของระบบ, network zone, protocol ที่เปิดใช้, data point ที่อ่านได้, ความถี่, ข้อจำกัด license, วิธีรับรองตัวตน และคู่มือ vendor อย่าใช้ account ร่วมที่มีสิทธิ์กว้างหรือเชื่อมฐานข้อมูลของเครื่องโดยตรงเพียงเพราะทำได้เร็ว
หากจุดงานมีการอ่าน barcode เพื่อยืนยัน work order หรือชิ้นงาน ให้แยกความรับผิดชอบของอุปกรณ์ capture ออกจากกฎธุรกิจ ตัวอย่างการเลือก อุปกรณ์ Barcode สำหรับสายการผลิต ควรขึ้นกับฉลาก ระยะ สภาพแวดล้อม และ workflow ไม่ใช่ให้ scanner เป็นผู้ตัดสินว่าธุรกรรมใน ERP สำเร็จหรือไม่
เชื่อม API กับ workflow การผลิตอย่างเป็นขั้นตอน
ตัวอย่าง workflow สำหรับหนึ่งสถานีผลิตมีลำดับดังนี้
- MES ส่ง work order ที่ปล่อยแล้วและข้อมูลที่จำเป็นให้ integration service หรือ edge ตามขอบเขตที่อนุญาต
- ผู้ปฏิบัติงานยืนยัน work order และชิ้นงานด้วย HMI หรือ Work Order Barcode ตาม workflow ของโรงงาน
- Gateway รับ machine state หรือผลนับ พร้อม timestamp และตัวระบุสถานี แล้วเก็บ event ไว้ในคิวที่ทนต่อการขาดช่วงตามความเสี่ยงที่ยอมรับได้
- Integration service ตรวจ schema, mapping, สถานะ work order และ idempotency ก่อนสร้าง business event ให้ MES/ERP
- ระบบธุรกิจตอบกลับผลรับหรือผลปฏิเสธพร้อม reason code; หน้าจอหน้างานควรแสดงเฉพาะสถานะที่ผู้ปฏิบัติงานต้องรู้
- งานที่ส่งไม่สำเร็จเข้าคิว error ที่ระบุได้ว่าเหตุเกิดที่ source, gateway, mapping หรือปลายทาง และมีขั้นตอนแก้/replay ที่ได้รับอนุมัติ
การออกแบบนี้ทำให้ทีมแยกได้ว่า “เครื่องทำงาน” “gateway เห็นข้อมูล” และ “ธุรกรรมถูกยอมรับ” เป็นคนละสถานะ ซึ่งมีประโยชน์มากกว่า dashboard ที่แสดงสีเขียวเพียงค่าเดียว
ความปลอดภัยและความต่อเนื่องต้องเป็น requirement ตั้งแต่ต้น
การเชื่อม IT กับ OT เพิ่มจุดเชื่อมต่อและความรับผิดชอบด้านความปลอดภัย จึงควรร่วมกับทีมที่ดูแล network และ ICS ตั้งแต่ขั้นออกแบบ กำหนด network segmentation, allowlist ของ endpoint, certificate/credential lifecycle, least privilege, logging, patch window และวิธีเข้าถึงเพื่อบำรุงรักษา NIST ชี้ให้เห็นว่าการเชื่อมระบบองค์กรกับ industrial control system ต้องพิจารณาการปกป้อง integrity ของระบบและข้อมูล ไม่ใช่เพียงการเปิดให้สื่อสารได้
อย่าตั้งความคาดหวังว่า integration ทำให้เครื่องเดินต่อได้เสมอเมื่อระบบกลางล่ม ต้องกำหนดเป็นราย workflow ว่าสถานีทำงานแบบ offline ได้หรือไม่ ข้อมูลใดต้องรอการยืนยัน และงานใดต้องหยุดเพื่อความปลอดภัยหรือคุณภาพ พร้อมระบุวิธี reconcile หลังการเชื่อมต่อกลับมา
Pilot ที่ควรพิสูจน์ก่อน rollout
เลือกหนึ่งเครื่องหรือหนึ่งสถานีที่มี work order, ข้อมูลอ้างอิง และเจ้าของหน้างานชัดเจน แล้วตกลง acceptance criteria ที่วัดได้ เช่น event จำเป็นครบตาม schema, รายการซ้ำไม่ทำให้ยอดเพิ่ม, mapping ที่ไม่ตรงถูกปฏิเสธอย่างอธิบายได้ และทีมค้น event จากเครื่องถึงธุรกรรมปลายทางได้ด้วย correlation ID
ควรทดสอบอย่างน้อยกรณีต่อไปนี้
- เครื่องหรือ gateway restart ระหว่างส่งข้อมูล
- network ขาดและกลับมา พร้อม event ค้างในคิว
- counter reset, timestamp ผิด หรือข้อมูล unit ไม่ตรง
- work order ปิดแล้วแต่มี event มาช้า
- ผู้ใช้สแกนหรือเลือก work order ผิด และต้องบันทึก exception
- ปลายทางตอบช้า, ปฏิเสธ schema หรือเกิด duplicate delivery
ผล pilot ควรบอกข้อจำกัดที่พบและงานที่ยังต้องเปลี่ยน ไม่ใช่สรุปจากการเห็นค่าบน dashboard เท่านั้น หากเป้าหมายคือคุณภาพและการย้อนกลับ ควรทดสอบข้อมูลร่วมกับ Production Tracking ด้วย Barcode และ ระบบตรวจสอบย้อนกลับวัตถุดิบ ด้วยตัวอย่างงานจริง
ข้อผิดพลาดที่พบได้บ่อย
- เปิดให้อ่านหรือเขียน tag จำนวนมากโดยไม่มีบัญชีรายการข้อมูลและเจ้าของความหมาย
- ให้ระบบสำนักงานสั่งเครื่องโดยไม่แยกขอบเขต safety/control ออกจาก integration
- ใช้ timestamp จาก server อย่างเดียวจนลำดับเหตุการณ์หน้างานหายไป
- นับ retry เป็น event ใหม่และทำให้ยอดผลิตหรือยอดเสียเพิ่มซ้ำ
- เชื่อมเฉพาะ happy path โดยไม่มีหน้าจอหรือ workflow แก้ exception
- ทำ dashboard ก่อนกำหนด source of truth ของ work order, quality result และ inventory
- ทดสอบบนเครือข่ายสำนักงาน แต่ไม่ทดสอบสิทธิ์, latency และการขาดช่วงใน network zone จริง
Arc Tech ช่วยวางโครงการเชื่อมเครื่องจักรได้อย่างไร
Arc Tech สามารถช่วยเก็บ requirement จากฝ่ายผลิต คุณภาพ คลัง และ IT เพื่อออกแบบจุดข้อมูล, workflow, barcode/hardware และ integration boundary ที่เหมาะกับระบบเดิมขององค์กรได้ เริ่มจาก use case ที่ตรวจผลได้ เช่น การยืนยัน work order, WIP หรือ traceability แล้วกำหนด pilot, data contract และรายการทดสอบร่วมกับทีมเครื่องจักรและผู้ดูแลระบบเดิม
หากองค์กรกำลังวางแผน API Integration สำหรับเครื่องจักรและระบบโรงงาน สามารถ ติดต่อ Arc Tech พร้อมผังการไหลของงาน รายการเครื่อง/ระบบที่เกี่ยวข้อง และตัวอย่างข้อมูลที่ต้องการเห็น เพื่อช่วยประเมินแนวทางที่ไม่เกินขอบเขตความปลอดภัยและข้อจำกัดของหน้างาน
คำถามพบบ่อย
ต้องเปลี่ยนเครื่องจักรใหม่ก่อนจึงจะเชื่อม API ได้หรือไม่
ไม่เสมอไป ต้องสำรวจ interface ที่เครื่อง, PLC หรือระบบควบคุมเดิมรองรับก่อน บางกรณีใช้ gateway หรือ connector ที่เหมาะสมได้ แต่ความเป็นไปได้ขึ้นกับรุ่น firmware, license, network และข้อกำหนดของผู้ผลิตเครื่อง จึงควรประเมินเป็นรายเครื่องก่อนตัดสินใจ
OPC UA ต่างจาก REST API อย่างไรในการใช้งานโรงงาน
OPC UA เป็นกรอบสื่อสารอุตสาหกรรมที่มี information model และบริการสำหรับบริบทเครื่องจักร/ระบบควบคุม ส่วน REST API มักใช้ให้ระบบแอปพลิเคชันแลกเปลี่ยนทรัพยากรหรือธุรกรรม ทั้งสองอาจอยู่ในสถาปัตยกรรมเดียวกันได้ โดยเลือกตามขอบเขตและความสามารถของแต่ละชั้น
ทำไมต้องมี edge gateway หรือ middleware
ชั้นกลางช่วยแยกเครือข่ายและความรับผิดชอบ: รับข้อมูลจากหน้างาน แปลง/ตรวจ schema เก็บคิวชั่วคราว และส่งต่อด้วยกฎกันข้อมูลซ้ำ แต่ยังต้องออกแบบสิทธิ์ การบันทึก และการดูแล gateway เอง ไม่ควรมองว่าเป็นอุปกรณ์เสียบแล้วใช้งานได้ทุกกรณี
จะป้องกันยอดผลิตซ้ำเมื่อเครือข่ายหลุดได้อย่างไร
ให้แต่ละ event มีรหัสระบุที่คงที่ และให้ปลายทางตรวจ idempotency ก่อนบันทึกธุรกรรม เก็บทั้งเวลาที่เกิดจริงและเวลาที่รับเข้า รวมถึงมีหน้าจอหรือรายงานสำหรับ reconcile event ค้าง/ปฏิเสธหลังการเชื่อมต่อกลับมา
ควรเริ่มที่ OEE, traceability หรือการเชื่อม ERP ก่อน
เลือกจากคำถามธุรกิจที่เร่งด่วนและมีข้อมูลต้นทางพร้อม หากต้องค้นย้อนกลับสินค้าและวัตถุดิบ อาจเริ่มจาก traceability; หากต้องยืนยันความคืบหน้า work order อาจเริ่มจาก event การผลิต ไม่ควรขยายทุกเป้าหมายพร้อมกันก่อนพิสูจน์ data contract และ workflow บน pilot
สรุป
API Integration สำหรับเครื่องจักรและระบบโรงงานที่ยั่งยืนไม่ได้วัดจากจำนวน tag ที่ดึงได้ แต่วัดจากความสามารถในการแปลงเหตุการณ์หน้างานเป็นข้อมูลธุรกิจที่มีบริบท ตรวจซ้ำได้ และแก้ข้อยกเว้นได้ เริ่มจาก use case, แยก OT/edge/ธุรกิจ, ทำ data contract และทดสอบความต่อเนื่องบน pilot ก่อนขยาย จะช่วยให้การเชื่อมเครื่องจักรสนับสนุนการผลิตและ traceability ได้โดยไม่สร้างความเสี่ยงเกินจำเป็น