Rugged Tablet
Emdoor Tablet เลือกรุ่นไหนดี? เปรียบเทียบ Windows และ Android สำหรับองค์กร
คัดรุ่นจาก Application, OS, ขนาดจอ และ Configuration ที่ต้องยืนยัน
PPattawee Nakkarin
3500
อัปเดตเทคโนโลยี เทรนด์ระบบระบบสมาร์ท Kiosk และโซลูชัน Handheld พร้อมความรู้วิชาการและการประยุกต์ใช้งานในอุตสาหกรรมต่างๆ
คัดรุ่นจาก Application, OS, ขนาดจอ และ Configuration ที่ต้องยืนยัน
ประเมินจอ Windows พอร์ต ตัวเลือก และ Workflow ก่อนตัดสินใจ
ตรวจ Application, Windows lifecycle, Driver และอุปกรณ์ต่อพ่วงก่อนซื้อ
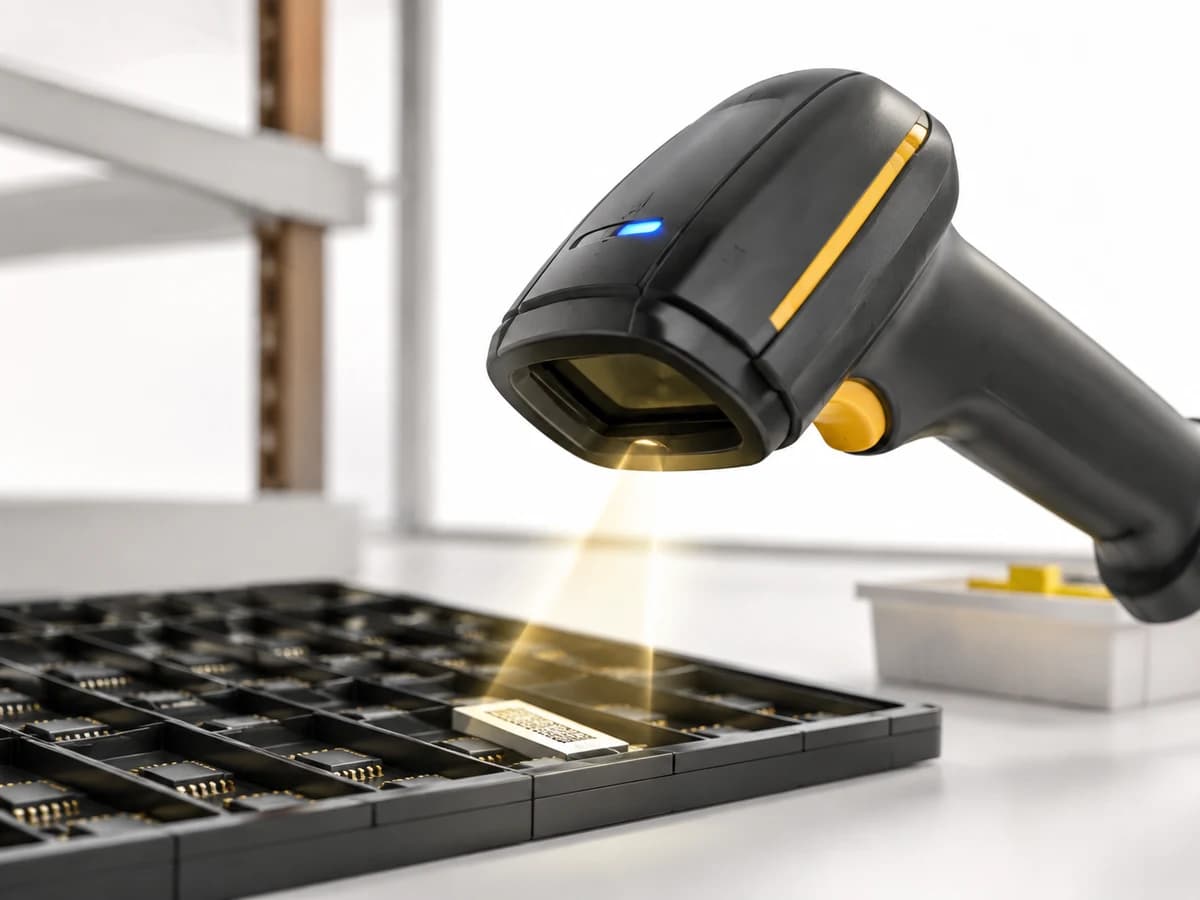
Scanner สำหรับ Barcode ขนาดเล็กควรเลือกแบบไหน: เลือกจากขนาดรหัส ฉลาก และระยะอ่านจริง Barcode ที่มีพื้นที่จำกัดบนชิ้นส่วนอิเล็กทรอนิกส์ ป้ายทรัพย์สิน เครื่องมือ หรือฉลากสินค้าขนาดเล็ก มักอ่านยากกว่ารหัสบนกล่องทั่วไป แต่ปัญหาไม่ได้แปลว่าต้องเลือก Scanner ที่มีสเปกสูงสุดเสมอไป เพราะผลการอ่านขึ้นกับขนาดโมดูลของรหัส คุณภาพการพิมพ์ ความต่างของสี พื้นผิว ระยะและมุมที่ใช้จริงด้วย คำตอบสั้น ๆ คือ เลือก Scanner จากตัวอย่าง Barcode ที่เล็กที่สุดและอ่านยากที่สุดที่หน้างานต้องรับผิดชอบก่อน แล้วทดสอบชนิดรหัส ความละเอียดของหัวอ่าน ระยะทำงาน มุมสะท้อน และการส่งข้อมูลเข้าระบบจริง หากรหัสเล็กหรือหนาแน่นมาก ควรประเมินรุ่น 2D imager หรือรุ่นที่ผู้ผลิตระบุความสามารถด้าน high density ตามชนิดรหัส ไม่ควรตัดสินจากคำว่า “อ่านได้ 1D/2D” เพียงอย่างเดียว ประเด็นสำคัญที่ควรรู้ Barcode ขนาดเล็กต้องดู X dimension/module size ควบคู่กับชนิดรหัสและคุณภาพฉลาก ไม่ใช่ดูความละเอียดของ Scanner เพียงตัวเลขเดียว ระยะที่เหมาะสมของ Scanner เปลี่ยนตามความหนาแน่นของรหัสและ optics; รหัสที่เส้นหรือโมดูลชิดกันมักต้องอ่านใกล้กว่า รหัส 2D เล็กบนชิ้นส่วนหรือฉลากมันวาวอาจต้องทดสอบทั้งแสง มุมสะท้อน และความครบของภาพรหัส ก่อนสั่งหลายเครื่อง ควรทำ pilot โดยใช้ฉลากดี ฉลากซีด ฉลากยับ และชิ้นงานจริงจากทุกจุดงาน Barcode ขนาดเล็กหมายถึงอะไร คำว่า “ขนาดเล็ก” ไม่มีขอบตายตัว เพราะต้องดูทั้งสัญลักษณ์และระยะการใช้งาน สำหรับ Barcode 1D องค์ประกอบสำคัญคือความกว้างของเส้นแคบที่สุด ส่วน 2D เช่น QR Code หรือ Data Matrix จะพิจารณาขนาดของโมดูลสี่เหลี่ยมเล็กที่สุด แนวทาง GS1 เรียกมิตินี้ว่า X dimension และกำหนดข้อพิจารณาเรื่อง quiet zone ความสูง และคุณภาพการพิมพ์ประกอบกัน ดังนั้น Scanner ที่อ่าน EAN บนกล่องสินค้าได้ดีอาจไม่ได้อ่าน Data Matrix เล็กบนชิ้นส่วนได้ดีพอ และในทางกลับกัน รุ่นที่ออกแบบมาให้จับรหัสหนาแน่นอาจไม่ใช่ตัวเลือกที่เหมาะที่สุดสำหรับทุกจุดงาน จุดเริ่มต้นที่ดีคืออ่านภาพรวมจาก [Barcode Scanner คืออะไร](https://arctech th.com/blogs/barcode scanner what is) แล้วเก็บตัวอย่างรหัสจริงให้ครบก่อนเทียบอุปกรณ์ ทำไมรหัสเล็กจึงอ่านยากกว่าปกติ รหัสที่มีเส้นหรือโมดูลชิดกันต้องการภาพที่คมและมีความต่างระหว่างส่วนเข้มกับส่วนสว่างเพียงพอ หากการพิมพ์ทำให้เส้นบวม เส้นขาด มีรอยขีด หรือ contrast ลดลง ตัว decoder อาจแยกขอบของรหัสไม่ได้แม้ข้อมูลที่เข้ารหัสจะถูกต้อง นอกจากนี้ฟิล์มเงา โลหะ ผิวโค้ง และแสงที่สะท้อนย้อนเข้าหาหัวอ่านยังรบกวนการอ่านได้ อย่าแปลผลจากการสแกนฉลากใหม่เพียงหนึ่งใบว่าระบบพร้อมใช้งาน ควรรวมฉลากจากล็อตจริง ฉลากที่ผ่านการขนส่ง ตัวอย่างที่ติดโค้ง หรือรหัสจากหน้าจอถ้ามีใน workflow ด้วย หากความผิดปกติเกิดจากงานพิมพ์ ให้ตรวจหัวพิมพ์ วัสดุ การตั้งค่า และการเก็บรักษาฉลากควบคู่กันตามแนวทาง [Barcode พิมพ์ไม่ชัดเกิดจากอะไร และแก้อย่างไร](https://arctech th.com/blogs/barcode print quality problems) เกณฑ์เลือก Scanner สำหรับ Barcode ขนาดเล็ก 1. ระบุชนิดรหัสและขนาดที่ต้องอ่าน แยกให้ชัดว่าจุดงานใช้ Code 128, EAN/UPC, QR Code, Data Matrix, PDF417 หรือรหัสเฉพาะอื่น และจัดตัวอย่างที่เล็กที่สุด เลือนที่สุด และเสียหายที่สุดเป็นชุดทดสอบ การมีรหัส 1D ไม่ได้หมายความว่า Scanner laser ทุกรุ่นจะเหมาะเสมอไป โดยเฉพาะเมื่อความหนาแน่นสูงหรือมีข้อจำกัดด้านระยะ ส่วนงาน 2D ต้องยืนยันว่ารุ่นรองรับ symbology และขนาดรหัสจริงตามเอกสารผู้ผลิต ตัวอย่างงานติดตามชิ้นส่วนอาจใช้ Data Matrix ขนาดเล็กเพื่อเก็บ serial หรือ lot มากกว่าฉลากสินค้าทั่วไป ในกรณีเช่นนี้ให้ระบุวิธี mark ว่าเป็นฉลากพิมพ์, laser etch หรือ dot peen เพราะพื้นผิวและความต่างของ mark มีผลต่อการเลือกอุปกรณ์และการทดสอบ 2. มองหา optics ที่เหมาะ ไม่ใช่ชื่อรุ่นหรือแบรนด์ คำว่า standard range, high density, extended range หรือ DPM บอกแนวทางของ optics และ decoder แต่ไม่ใช่หลักประกันว่ารุ่นใดจะอ่านทุกเงื่อนไขได้ รุ่น 2D imager ที่ออกแบบมาสำหรับรหัสความหนาแน่นสูงอาจเหมาะกับฉลากเล็กบนถาดชิ้นส่วน ขณะที่งานเคาน์เตอร์ซึ่งต้องยื่นรหัสเข้าหาหัวอ่านซ้ำ ๆ อาจเหมาะกับ presentation scanner ที่มี field of view และรูปแบบการใช้งานตรงกว่า ให้ขอ datasheet ที่ระบุชนิดรหัสและระยะอ่าน แล้วทดสอบกับ sample ขององค์กรเอง ระยะจาก brochure เป็นเงื่อนไขทดสอบอ้างอิง ไม่ใช่ผลรับประกันในฉลาก พื้นผิว และแสงของคุณ ดูกรอบคิดเรื่องเก็บตัวอย่างและเทียบระยะได้จาก [วิธีเลือก Scanner สำหรับคลังสินค้า](https://arctech th.com/blogs/how to choose scanner for warehouse) 3. ทดสอบระยะ มุม และแสง ณ จุดทำงาน Scanner มีช่วงระยะที่ decode ได้ดีตามความหนาแน่นของรหัสและ optics รหัสขนาดเล็กมักต้องถือใกล้ขึ้น ขณะที่การถือใกล้เกินไปก็อาจทำให้หัวอ่านเห็นรหัสไม่ครบหรือโฟกัสไม่เหมาะสม จึงควรวัดระยะใกล้สุดและไกลสุดที่พนักงานทำได้จริง ไม่ใช่ให้ผู้ทดสอบจัดท่าทางพิเศษเพื่อให้ผ่าน ทดสอบหลายมุม โดยเฉพาะบนฉลากเงาหรือหน้าจอ เพราะแสงสะท้อนตรงสามารถรบกวน imager ได้ ตรวจแสงในกะกลางวัน กลางคืน และตำแหน่งใกล้โคมไฟ หากต้องอ่านผ่านถุงพลาสติกหรือฟิล์มหด ให้รวมวัสดุนั้นไว้ในการทดสอบด้วย 4. ตรวจคุณภาพ Barcode และการพิมพ์พร้อมกัน Scanner ไม่สามารถแก้ quiet zone ที่หายไป เส้นที่ปนกัน หรือโมดูลที่พิมพ์ไม่ครบได้อย่างเชื่อถือได้เสมอไป GS1 อธิบายว่าการลด X dimension หรือความสูงของสัญลักษณ์อาจลดประสิทธิภาพการสแกน และคุณภาพของงานพิมพ์ต้องสอดคล้องกับขนาดที่ออกแบบไว้ หากโครงการมีความเสี่ยงต่อการอ่านผิดหรือการตามรอย ควรแยกการทดสอบ “Scanner อ่านได้” ออกจากการตรวจคุณภาพสัญลักษณ์ด้วย verifier ตามมาตรฐานที่เกี่ยวข้อง การปรับ scanner เพื่อให้ผ่านฉลากที่มีปัญหาอาจกลบต้นเหตุและสร้างปัญหาเมื่อเปลี่ยนล็อตฉลากหรือเครื่องพิมพ์ 5. เลือกรูปแบบอุปกรณ์ให้ตรงท่าทางและ workflow | รูปแบบ | เหมาะเมื่อ | สิ่งที่ต้องพิสูจน์ | | | | | | Handheld แบบมีสาย | จุดอ่านคงที่และต้องการความพร้อมใช้ต่อเนื่อง | ระยะสาย ตำแหน่งวาง และการรับข้อมูลของโปรแกรม | | Handheld ไร้สาย | ผู้ใช้ต้องเดินรอบถาด พาเลต หรือชิ้นงาน | การชาร์จ การจับคู่ ระยะสัญญาณ และพฤติกรรมเมื่อหลุดเชื่อมต่อ | | Presentation scanner | จุด POS หรือจุดรับรหัสที่ผู้ใช้นำชิ้นงานเข้าหาหัวอ่าน | field of view, ความเร็ว และรหัสเล็กในมุมจริง | | Fixed mount scanner | ชิ้นงานผ่านตำแหน่งเดิมซ้ำ ๆ | ตำแหน่งติดตั้ง แสง trigger ความเร็ว และการจัดการ no read | | Handheld computer | ต้องสแกนพร้อมดู task หรือยืนยันข้อมูลในแอป | scan engine, หน้าจอ, Wi Fi และ rule ของ workflow | เมื่อผู้ใช้ต้องทำงานนอกโต๊ะ รับ task ตรวจ serial หรือบันทึกข้อยกเว้นผ่านแอป ให้ประเมิน [Handheld Computer](https://arctech th.com/products/handheld) ควบคู่กับ Scanner แบบแยกชิ้น เพราะสิ่งที่ต้องเลือกคือ workflow ทั้งชุด ไม่ใช่เฉพาะหัวอ่าน ขั้นตอนทำ pilot ที่ตัดสินใจได้ 1. เลือกจุดงานหนึ่งจุดและระบุเหตุการณ์ที่ต้องยืนยัน เช่น รับเข้า ตรวจ serial ก่อนประกอบ หรือออกใบรับประกัน 2. เก็บ sample รหัสทุกสภาพ: ดี ปานกลาง เสียหาย เล็กที่สุด และจากวัสดุจริง โดยไม่ทำฉลากใหม่เพื่อการสาธิต 3. กำหนดเกณฑ์รับ เช่น อ่านได้ในระยะและเวลาที่ผู้ใช้ทำงานจริง, ระบบปฏิเสธ item/serial ที่ไม่ตรง และบันทึกเหตุการณ์ไม่ซ้ำ 4. ให้ผู้ใช้หลายคนในหลายกะทดลอง พร้อมบันทึก no read, การถือไม่ถนัด, ปัญหาแสง และข้อผิดพลาดในการเชื่อมต่อ 5. ทบทวนผลร่วมกันระหว่างฝ่ายปฏิบัติการ IT และเจ้าของข้อมูล ก่อนสรุปรุ่น จำนวนเครื่อง หรือปรับรูปแบบฉลาก สำหรับโรงงาน ควรเชื่อมผลของ pilot เข้ากับกติกา traceability เช่น รหัสนี้เป็นของ work order ใด ผ่าน QC แล้วหรือยัง และอนุญาตให้ทำขั้นตอนถัดไปหรือไม่ แนวทางคัดเลือกอุปกรณ์ในบริบทนี้อ่านต่อได้ที่ [วิธีเลือก Industrial Scanner สำหรับโรงงาน](https://arctech th.com/blogs/how to choose industrial scanner for factory) และ [ข้อกำหนด Scanner สำหรับโรงงาน](https://arctech th.com/blogs/scanner requirements for factory) การเชื่อม Scanner กับ Software สำคัญอย่างไร แม้ Scanner จะอ่านรหัสได้ ระบบปลายทางยังต้องรู้ว่าจะนำข้อมูลไปทำอะไร การส่งข้อมูลแบบ keyboard wedge อาจพอสำหรับจุดรับรหัสที่มีฟอร์มชัดเจน แต่ workflow ที่มี lot, serial, สถานะ หรือสิทธิ์ผู้ใช้ควรมี validation และผลตอบกลับที่เข้าใจง่าย ออกแบบให้ระบบแจ้งอย่างชัดเจนว่าอ่านสำเร็จแต่ข้อมูลไม่ผ่าน rule หรือ scanner อ่านรหัสไม่ได้ และใช้ event หรือ transaction ID เพื่อป้องกันการสร้างรายการซ้ำเมื่อผู้ใช้กดซ้ำหรือเครือข่ายขัดข้อง ตัวอย่างการประเมินจุดรับข้อมูลและการเชื่อมหน้าเว็บดูได้จาก [เชื่อม Barcode Scanner กับ Web Application ได้อย่างไร](https://arctech th.com/blogs/connect barcode scanner to web application) ข้อผิดพลาดที่มักทำให้เลือกผิด ทดสอบกับรหัสใหม่และใหญ่กว่ารหัสที่ใช้งานจริง ดูเพียงว่ารองรับ 1D/2D แต่ไม่ดู X dimension, symbology และระยะทำงาน ปรับมุมหรือแสงของการสาธิต แต่ไม่ทดสอบในจุดที่พนักงานใช้งานจริง แก้ปัญหาคุณภาพฉลากด้วยการเปลี่ยน Scanner เพียงอย่างเดียว ไม่กำหนดว่าเมื่ออ่านซ้ำ อ่านผิด หรือระบบ offline ผู้ใช้และระบบต้องทำอะไร สั่งจำนวนมากก่อนให้ผู้ใช้และฝ่ายเจ้าของข้อมูลทดลอง workflow จริง Checklist ก่อนตัดสินใจ มีตัวอย่าง Barcode/2D code จริงทุกสภาพและระบุขนาดเล็กที่สุดแล้ว ทราบชนิดรหัส ข้อมูลที่ต้อง encode และผลกระทบของการพิมพ์หรือวัสดุฉลาก ทดสอบระยะ มุม แสง พื้นผิว และท่าทางผู้ใช้ในจุดงานจริง ตรวจ datasheet ของรุ่นที่พิจารณาเรื่อง symbology และเงื่อนไข test ทดสอบการรับข้อมูลกับ POS, WMS, ERP หรือแอปขององค์กร รวมถึงกรณีข้อมูลผิดและสแกนซ้ำ มีแผนแก้ no read ที่ครอบคลุมทั้งฉลาก อุปกรณ์ และขั้นตอนงาน สรุป Scanner สำหรับ Barcode ขนาดเล็กควรเลือกจากความสามารถในการอ่านรหัสจริงภายใต้สภาพจริง ไม่ใช่จากชื่อรุ่นหรือสเปกเพียงแผ่นเดียว เริ่มด้วยขนาดและชนิดของรหัส ทดสอบ optics ระยะ มุม แสง และคุณภาพฉลาก แล้วให้ workflow ปลายทางเป็นผู้ยืนยันว่าข้อมูลที่อ่านมีประโยชน์และไม่สร้างรายการผิดซ้ำ หากองค์กรกำลังเลือก Scanner สำหรับฉลากขนาดเล็ก ชิ้นส่วน หรือระบบ traceability Arc Tech สามารถช่วยวิเคราะห์ requirement ออกแบบชุดทดสอบ และประเมินการเชื่อม [Barcode Scanner](https://arctech th.com/products/scanner) เข้ากับ workflow และระบบเดิม โดยใช้ผล pilot จากหน้างานเป็นฐานก่อนตัดสินใจ คำถามที่พบบ่อย Scanner 2D อ่าน Barcode ขนาดเล็กได้ทุกรุ่นหรือไม่ ไม่เสมอไป แม้รุ่น 2D จะรองรับสัญลักษณ์ได้หลายชนิด แต่ขนาดโมดูล ระยะทำงาน optics คุณภาพฉลาก และสภาพหน้างานยังมีผล ต้องทดสอบกับ sample จริงและตรวจ datasheet ของรุ่นนั้น High density scanner ต่างจาก scanner ทั่วไปอย่างไร โดยทั่วไปเป็นแนวทางออกแบบให้รองรับรหัสที่มีเส้นหรือโมดูลชิดกันมากขึ้น แต่ขอบเขตจริงขึ้นกับรุ่นและชนิดรหัส จึงควรใช้เป็นจุดตั้งคำถาม ไม่ใช่ข้อสรุปแทนการทดสอบ รหัสเล็กอ่านไม่ติด ควรเปลี่ยน Scanner ก่อนหรือปรับฉลากก่อน ควรตรวจทั้งสองด้าน เริ่มจากยืนยัน symbology, ขนาด, quiet zone, contrast และสภาพฉลาก จากนั้นทดสอบ Scanner กับ sample เดิมในระยะและมุมจริง การเปลี่ยนอุปกรณ์โดยไม่รู้ต้นเหตุอาจไม่แก้ปัญหา รหัสบนโลหะหรือผิวเงาต้องพิจารณาเพิ่มอะไร พิจารณาวิธี mark ความต่างของผิว แสงสะท้อน และมุมอ่าน รวมถึงการสึกหรอของชิ้นงาน หากเป็น DPM ควรทดสอบกับชิ้นงานหลายสภาพและยืนยันความสามารถที่เกี่ยวข้องจากเอกสารผู้ผลิต ต้องทำ pilot นานแค่ไหน นานพอให้ครอบคลุมผู้ใช้ กะงาน และตัวอย่างรหัสที่เป็นปัญหาจริง จุดประสงค์ไม่ใช่ทำสถิติให้มากที่สุด แต่เพื่อเห็นข้อยกเว้นและยืนยันว่า workflow รับมือได้ก่อนขยายผล
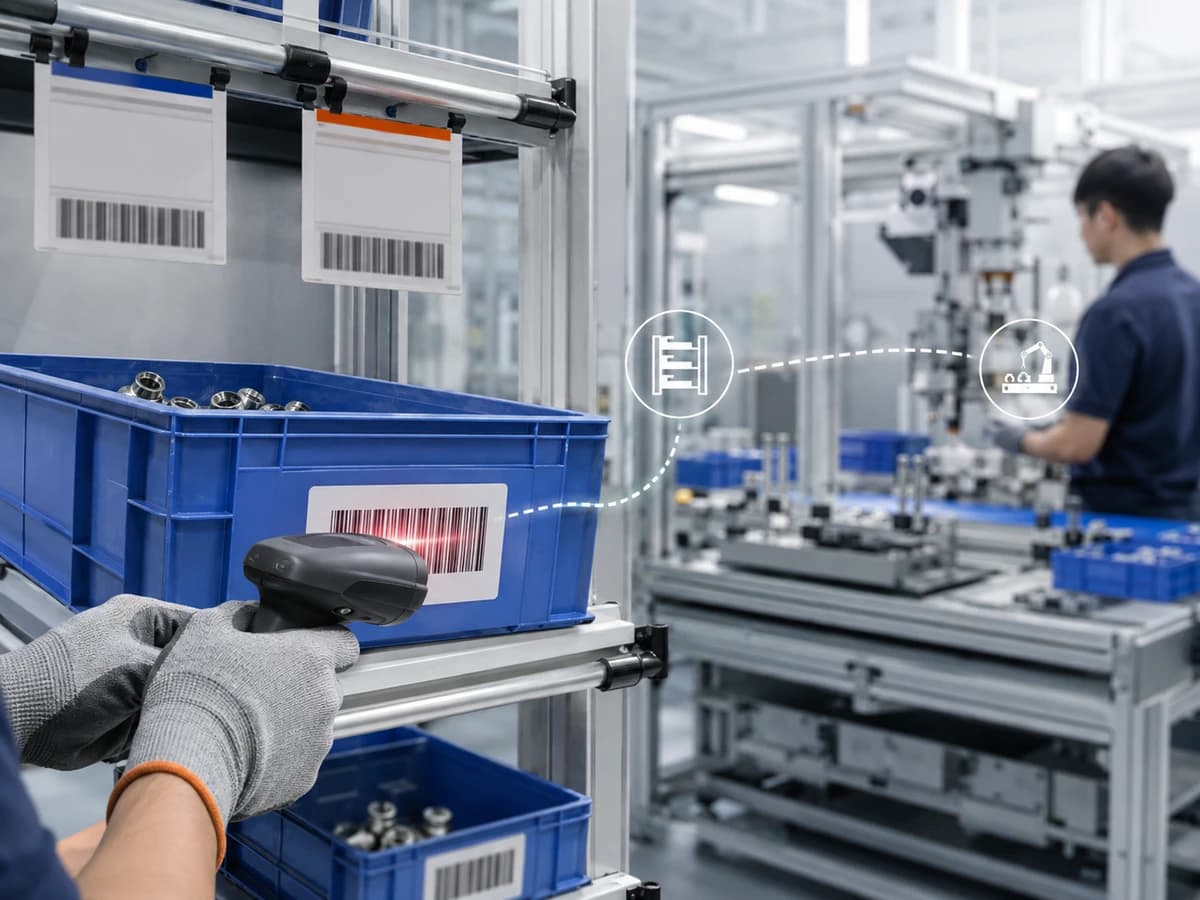
Kanban คืออะไร และใช้ Barcode ร่วมกันอย่างไรให้การเติมชิ้นส่วนในโรงงานตรวจสอบได้ Kanban คือวิธีควบคุมการไหลของวัสดุและงานแบบดึง (pull) โดยให้การใช้จริงของสถานีปลายทางเป็นสัญญาณขอเติมจากต้นทาง เป้าหมายไม่ใช่แค่ทำให้มีบัตรหรือกล่องสี แต่ทำให้ทีมรู้ว่าอะไรถูกใช้ไปเท่าไร ต้องเติมจากจุดใด และรายการใดกำลังผิดปกติ เมื่อใช้ Barcode ร่วมกับ Kanban การสแกนจะเปลี่ยนสัญญาณจากกระดาษหรือการนับด้วยสายตาให้เป็น event ที่ส่งเข้า application, ERP, MES หรือระบบเติมสินค้าได้ อย่างไรก็ดี Barcode ไม่ได้แก้ปัญหา Kanban ที่กำหนดจำนวนกล่อง จุดเติม หรือกติกา exception ไม่ชัด บทความนี้อธิบายกรอบออกแบบที่เริ่มจาก workflow หน้างาน แล้วค่อยเลือกฉลาก อุปกรณ์ และการเชื่อมข้อมูลที่เหมาะสม ประเด็นสำคัญที่ควรรู้ Kanban เป็นสัญญาณของการใช้และการเติม ไม่ใช่รายงานยอดคงเหลือเพียงอย่างเดียว; ต้องระบุให้ชัดว่าใครสแกนอะไร ณ จุดใด แล้วใครรับผิดชอบการเติม Barcode บนบัตร กล่อง หรือชั้นวางควรอ้างถึงตัวระบุที่ไม่กำกวม เช่น part number, จุดใช้งาน, ขนาดบรรจุ และประเภทสัญญาณ ไม่ควรให้ผู้ใช้เดาความหมายจากข้อความ การสแกน “ขอเติม” ต้องมีสถานะติดตาม เช่น requested, released, delivered, confirmed และ exception เพื่อไม่ให้การสแกนซ้ำกลายเป็นการเติมซ้ำ เริ่ม pilot ที่หนึ่งเส้นทางวัสดุและวัด stockout, งานเร่งด่วน, เวลาตอบสนอง และความครบของข้อมูลก่อนขยายไปทุกไลน์ ต้องทดสอบคุณภาพฉลาก ระยะอ่าน และขั้นตอนเมื่อป้ายเสียหรือเครือข่ายขาดกับสภาพหน้างานจริง Kanban ในโรงงานทำงานอย่างไร ในระบบแบบดึง สถานีปลายทางใช้วัสดุหรือส่งภาชนะว่างกลับ แล้วเกิดสัญญาณให้กระบวนการก่อนหน้าจัดเตรียมหรือเติมตามกติกาที่กำหนดไว้ สัญญาณอาจเป็นบัตร กระดาน จุดวางกล่อง หรือข้อมูลดิจิทัล สิ่งที่ต้องกำหนดก่อนคือหน่วยควบคุม เช่น 1 กล่องบรรจุ 40 ชิ้น, 1 tote ต่อหนึ่ง part number หรือ 1 บัตรต่อหนึ่งจุดใช้งาน อย่าสับสนระหว่าง Kanban กับการนับสต๊อกปลายวัน Kanban ใช้ตอบคำถามเชิงปฏิบัติการว่า “งานถัดไปต้องการอะไรตอนนี้” ขณะที่ยอดคงเหลือหรือ MRP อาจตอบคำถามการวางแผนในช่วงเวลายาวกว่า ทั้งสองระบบทำงานร่วมกันได้ แต่ต้องระบุ source of truth ของแต่ละข้อมูลให้ชัด สำหรับภาพพื้นฐานของข้อมูลที่อยู่หลังฉลาก อ่าน [Barcode ทำงานอย่างไร](https://arctech th.com/blogs/how barcode works) และดูภาพรวมการเชื่อมสถานะงานกับระบบคลังที่ [Warehouse Management System คืออะไร](https://arctech th.com/blogs/what is warehouse management system) ก่อนพิมพ์บัตร: กำหนดกติกาของแต่ละวงจร ทุกวงจร Kanban ควรตอบคำถามต่อไปนี้ได้ก่อนทำป้ายหรือพัฒนาแอป | ข้อมูลที่ต้องตกลง | ตัวอย่างคำตอบ | ความเสี่ยงหากไม่ชัด | | | | | | ผู้ใช้และจุดใช้ | สถานีประกอบ A ใช้ชิ้นส่วน P 100 | สัญญาณมาแล้วไม่รู้ปลายทาง | | หน่วยเติม | 1 กล่อง = 40 ชิ้น | เติมมากหรือน้อยเกินความต้องการ | | จุดสแกน | จุดใช้งานเมื่อเปิดกล่องสุดท้าย | สแกนเร็วหรือช้ากว่าการใช้จริง | | ผู้เติมและ SLA | milk run ทุก 30 นาที | งานเร่งด่วนเกิดแบบไม่มีเจ้าของ | | สถานะ exception | ขาดชิ้นส่วน, ป้ายเสีย, จำนวนไม่ครบ | ปัญหาหายไปในข้อความหรือโทรศัพท์ | | กติกาสแกนซ้ำ | ใช้ request ID เดิมและแสดงสถานะเดิม | สร้างคำสั่งเติมซ้ำ | จำนวนบัตรหรือจำนวนภาชนะไม่ควรถูกคัดลอกจากอีกไลน์โดยอัตโนมัติ ต้องคำนึงถึงอัตราการใช้, เวลานำในการเติม, รอบขนส่ง, ความผันผวน, ขนาดบรรจุ และระดับ buffer ที่ทีมยอมรับได้ หากการใช้หรือ lead time เปลี่ยน ให้ทบทวน parameter โดยอ้างอิงข้อมูลจริงจาก event ไม่ใช่เพิ่มกล่องเพราะเห็น stockout ครั้งเดียว Barcode ช่วยให้สัญญาณ Kanban น่าเชื่อถือขึ้นอย่างไร Barcode เป็น data carrier ที่ทำให้ระบบรับตัวระบุได้รวดเร็วและสม่ำเสมอ แต่ตัวเลขหรือ pattern ที่อยู่บนฉลากจะมีประโยชน์ก็ต่อเมื่อ application รู้วิธีตีความและตรวจ context ก่อนสร้าง transaction ตามแนวคิด identify, capture และ share ของมาตรฐาน GS1[^gs1 how]. สำหรับ Kanban แบบเริ่มต้น อาจใช้รหัสภายในหนึ่งค่าเพื่ออ้างถึง kanban card ID แล้วให้ backend map ไปยัง part, จุดใช้ และขนาดบรรจุ สำหรับงานที่ต้องแลกเปลี่ยนข้อมูลกับหลายระบบหรือมี lot/serial เกี่ยวข้อง ควรออกแบบ data contract และรูปแบบรหัสร่วมกับเจ้าของระบบ ไม่ควรเดาว่า scanner อ่านทุก symbology หรือทุกข้อมูลได้เหมือนกัน ข้อมูลที่แนะนำให้ผูกกับ card หรือ container record มีดังนี้ 1. kanbanId — ตัวระบุบัตรหรือภาชนะที่ไม่ซ้ำ 2. partNumber และ revision — ชิ้นส่วนที่อนุญาตให้ใช้กับวงจรนั้น 3. consumptionPoint — จุดใช้งานหรือไลน์ที่ขอเติม 4. containerQuantity และ UOM — จำนวนมาตรฐานของหนึ่งหน่วยเติม 5. signalType — เช่น replenish, return empty หรือ quality hold 6. requestId และเวลา — ป้องกันคำขอซ้ำและใช้ติดตามเวลา response 7. lot หรือ serial เมื่อ business rule ต้องตามรอยระดับนั้น มาตรฐาน traceability ของ GS1 ให้กรอบเรื่องการระบุวัตถุและการบันทึก event โดยเฉพาะเมื่อข้อมูลต้องเชื่อมผ่านกระบวนการผลิตหรือโลจิสติกส์[^gs1 traceability] แต่การเลือกระดับ identifier ยังต้องอิง requirement ด้านคุณภาพ การเรียกคืน และการปฏิบัติงานจริงของโรงงาน Workflow ตัวอย่าง: สแกนเมื่อเริ่มใช้กล่องสุดท้าย ตัวอย่างนี้ใช้กับชิ้นส่วนที่จ่ายจาก supermarket ไปยังสถานีประกอบ 1. ผู้ปฏิบัติงานเปิดกล่องสุดท้ายในจุดใช้งาน 2. สแกน Barcode บนบัตรหรือกล่อง และแอปแสดง part, จุดใช้, จำนวนมาตรฐาน และสถานะล่าสุด 3. แอปสร้าง replenishmentRequest พร้อม request ID ที่ใช้ซ้ำได้หากการส่งข้อมูลถูกขัดจังหวะ 4. ระบบตรวจว่าวงจรนี้มีคำขอที่ยังเปิดอยู่หรือไม่; ถ้ามีให้ตอบสถานะเดิมแทนการสร้างรายการใหม่ 5. ผู้เติมหยิบวัสดุจาก supermarket, ยืนยันการนำออก และนำไปส่งที่จุดใช้ 6. สแกนยืนยัน delivery ที่ปลายทาง หรือบันทึก exception เช่น part ผิด, จำนวนไม่ครบ หรือพื้นที่เต็ม 7. dashboard หรือรายงานแสดงเวลา request to delivery และรายการค้างให้หัวหน้างานแก้ตามกติกา การมีเสียง beep ไม่ได้แปลว่าคำขอเติมถูกบันทึกสำเร็จ หน้าจอต้องบอกผลทางธุรกิจที่ผู้ใช้ทำต่อได้ เช่น “รับคำขอแล้ว”, “มีคำขอเปิดอยู่”, หรือ “บัตรนี้ถูกพักใช้เพราะ revision ไม่ตรง” ไม่ใช่แสดงรหัส error ของระบบเพียงอย่างเดียว แนวคิดเดียวกันนี้สำคัญกับ [Production Tracking ด้วย Barcode](https://arctech th.com/blogs/production tracking with barcode) ซึ่งต้องแยกตัวระบุออกจาก event ที่เปลี่ยนสถานะของงาน เลือกอุปกรณ์และฉลากตามจุดสแกน จุดสแกนประจำ supermarket หรือจุดประกอบที่พนักงานวางชิ้นส่วนใกล้โต๊ะ อาจเหมาะกับ scanner แบบมีสายหรือ presentation scanner ขณะที่ผู้เติมที่เดินตามเส้นทางอาจต้องใช้ [Handheld Computer](https://arctech th.com/products/handheld) เพื่อเห็น task หลายรายการและยืนยันการส่งมอบ การเลือกต้องทดสอบระยะอ่าน, แสง, การสะท้อน, ท่าทางผู้ใช้, ถุงมือ และความเสี่ยงที่อุปกรณ์ถูกใช้ร่วมกัน ไม่ควรระบุความสามารถรุ่นใดหากยังไม่ได้ตรวจเอกสารผู้ผลิตและทดลองจริง คุณภาพของป้ายเป็นส่วนหนึ่งของระบบ หากรหัสอ่านไม่ติดหรือบัตรหมุนเวียนจนข้อมูลเลือน ระบบจะกลับไปพิมพ์หรือโทรแจ้งด้วยมือ ควรวางวิธี reprint, การยกเลิกบัตรเดิม และการตรวจว่าบัตรใหม่ไม่ทำให้ identifier ซ้ำ พื้นฐานการเลือกเครื่องอ่านในพื้นที่ผลิตดูได้ที่ [Scanner สำหรับโรงงานควรมีคุณสมบัติอะไร](https://arctech th.com/blogs/scanner requirements for factory) และการวางจุดพิมพ์หรือสื่อฉลากดูได้ที่ [Barcode Printer สำหรับโรงงาน](https://arctech th.com/blogs/barcode printer for factory) เชื่อม Kanban กับ WMS, ERP หรือ MES โดยไม่ทำข้อมูลซ้ำ ก่อนเชื่อมระบบ ให้กำหนดว่าแต่ละระบบเป็นเจ้าของอะไร ตัวอย่างเช่น MES อาจเป็นเจ้าของสถานะ work order, ERP เป็นเจ้าของ master data และแผนจัดซื้อ, WMS เป็นเจ้าของสถานะ inventory และ task การเติม, ส่วน Kanban application เป็นจุดสร้างและแสดงสัญญาณ การให้ทุกระบบแก้สถานะเดียวกันโดยไม่มีกติกาจะทำให้ reconciliation ยากขึ้น API หรือ integration layer ควรตรวจ authorization, card status, จุดใช้งาน, request ID และ transition ที่อนุญาต แล้วส่งผลที่มีความหมายทางธุรกิจ หลีกเลี่ยงการให้ scanner หรือ mobile app เขียน database ของระบบหลักโดยตรง หากจำเป็นต้องทำงานในพื้นที่ network ไม่เสถียร ให้กำหนดว่า event ใด queue ได้, event ใดต้องรอออนไลน์ และเมื่อ reconnect จะตรวจ conflict อย่างไร แนวคิดการไล่ requirement ระหว่าง hardware และ software ต่อได้ที่ [การวางแผนโครงการ Hardware และ Software Integration](https://arctech th.com/blogs/hardware software integration project planning) Pilot ที่วัดผลได้ก่อนขยายทั้งโรงงาน เริ่มจากหนึ่ง family ของชิ้นส่วนที่มีปัญหาเห็นได้ชัดและทีมหน้างานร่วมทดลองได้ เช่น จุดประกอบหนึ่งจุดกับ supermarket หนึ่งจุด กำหนดช่วงเวลาทดลอง, เจ้าของ data, วิธีทำงานเมื่อระบบไม่พร้อม และเกณฑ์ผ่านล่วงหน้า ตัวชี้วัดที่ใช้ได้จริง ได้แก่ จำนวนครั้งที่จุดใช้งานขาดชิ้นส่วนและสาเหตุ เวลาตั้งแต่ request จนถึง delivery confirmation สัดส่วนคำขอซ้ำหรือคำขอที่ปิดด้วย exception ความต่างระหว่างจำนวนมาตรฐานกับจำนวนที่ยืนยันส่งมอบ อัตราการอ่านป้ายสำเร็จในสภาพใช้งานจริง ชั่วโมงงานเร่งด่วนหรือการแก้ด้วยการโทร/กระดาษ อย่าวัดความสำเร็จจากจำนวนครั้งที่สแกนมากขึ้นเพียงอย่างเดียว หากสแกนมากแต่สถานีหยุดรอหรือมีคำขอซ้ำ ระบบยังไม่ได้ช่วย flow การใช้ [ระบบ WMS แก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) เป็นกรอบหนึ่งในการมองผลกระทบต่อ receiving, put away, picking และการเติมภายในคลังให้ต่อเนื่องกัน ข้อผิดพลาดที่พบบ่อย | ปัญหา | ผลกระทบ | แนวทางเริ่มต้น | | | | | | สแกนบัตรแล้วสร้างคำขอใหม่ทุกครั้ง | เติมซ้ำและข้อมูลค้าง | ใช้ request ID และตรวจสถานะที่เปิดอยู่ | | บัตรหนึ่งใบใช้แทนหลาย part | จ่ายผิดชิ้นส่วน | ให้ identifier map กับหน่วยที่ชัดเจน | | ปรับจำนวนบัตรโดยไม่มีข้อมูล | stock เกินหรือยังขาด | วิเคราะห์อัตราใช้และเวลานำจาก event | | ป้ายเสียแล้วพิมพ์ใหม่โดยไม่ยกเลิกใบเดิม | identifier ซ้ำ | มีขั้นตอน deactivate และ audit trail | | ไม่มี delivery confirmation | รู้ว่าขอแล้วแต่ไม่รู้ถึงหรือยัง | บังคับ transition requested → delivered → confirmed | | ทำ pilot โดยไม่ทดสอบ network loss | รายการตกหล่นหรือซ้ำตอนกลับออนไลน์ | ทดสอบ queue, retry และ reconciliation | Checklist ก่อนเริ่มใช้ [ ] ระบุ part family, จุดใช้, supermarket และผู้รับผิดชอบแต่ละ transition [ ] ยืนยันขนาดบรรจุ, รอบเติม, lead time และเหตุผลของ buffer [ ] ออกแบบ card/container ID, master data mapping และแนวทาง reprint [ ] เลือกจุดสแกนและทดสอบ scanner, ฉลาก และเครือข่ายในสภาพจริง [ ] นิยาม API/event, request ID, state machine และวิธีจัดการสแกนซ้ำ [ ] กำหนด exception สำหรับของขาด, part ผิด, revision เปลี่ยน, ป้ายเสีย และพื้นที่เต็ม [ ] วัด baseline และตั้ง acceptance criteria ของ pilot ก่อนเริ่ม [ ] วางวิธี reconciliation ระหว่าง Kanban application กับระบบหลัก คำถามที่พบบ่อย Kanban ต้องใช้ Barcode ทุกกรณีหรือไม่ ไม่จำเป็น ระบบบัตรหรือภาชนะทางกายภาพอาจเหมาะกับวงจรที่เรียบง่าย แต่ Barcode มีประโยชน์เมื่อทีมต้องบันทึกเวลา สถานะ การส่งมอบ หรือเชื่อมสัญญาณเข้าระบบ โดยต้องชั่งกับภาระการสแกนและความพร้อมของหน้างาน ใช้ Barcode เดียวกับ part number ได้หรือไม่ ได้ในบางกรณี แต่ part number เพียงอย่างเดียวอาจไม่บอกจุดใช้ ขนาดบรรจุ หรือ card instance ที่ต้องควบคุม หากระบบต้องกันการสแกนซ้ำและติดตามการหมุนเวียนของภาชนะ ควรมี identifier สำหรับบัตรหรือ container เพิ่มเติมตาม data model ที่ตกลงกัน หากสัญญาณ Wi Fi ขาดระหว่างสแกนต้องทำอย่างไร อย่าให้ผู้ใช้สแกนซ้ำโดยไม่รู้ผล แอปควรแสดงสถานะ pending, เก็บ request ID เดิม และตรวจผลกับ backend ก่อนสร้างรายการใหม่เมื่อเชื่อมต่อกลับมา ขั้นตอนที่ยอมให้ offline ได้ต้องกำหนดตามความเสี่ยงของแต่ละ material flow Kanban เชื่อม ERP แล้วไม่ต้องมี WMS ใช่หรือไม่ ไม่เสมอไป ขึ้นกับระบบที่มีอยู่และขอบเขตงาน ERP, WMS และ MES อาจเป็นเจ้าของข้อมูลคนละส่วน สิ่งสำคัญคือกำหนด source of truth, transition และการกระทบยอดให้ชัด ไม่ใช่เลือกชื่อระบบมาแทนการออกแบบ workflow สรุป Kanban ที่ใช้ Barcode ได้ผลเมื่อสัญญาณการใช้ถูกแปลงเป็น event ที่มีเจ้าของ สถานะ และกติกาป้องกันข้อมูลซ้ำ เริ่มจากวงจรเล็กที่วัดผลได้ ทำให้ฉลากและอุปกรณ์ผ่านการทดสอบหน้างาน แล้วเชื่อม WMS, ERP หรือ MES เฉพาะข้อมูลที่ระบบนั้นเป็นเจ้าของ หากโรงงานกำลังออกแบบ Kanban, จุดสแกน, ฉลาก และการเชื่อมข้อมูลให้การเติมชิ้นส่วนตรวจสอบได้ ทีม [Arc Tech](https://arctech th.com) สามารถช่วยไล่ workflow, requirement ของอุปกรณ์ และขอบเขต pilot ร่วมกับระบบเดิมขององค์กรได้ [^gs1 how]: [How GS1 standards work](https://www.gs1.org/standards/how gs1 standards work) [^gs1 traceability]: [GS1 Global Traceability Standard](https://www.gs1.org/standards/gs1 global traceability standard/current standard)
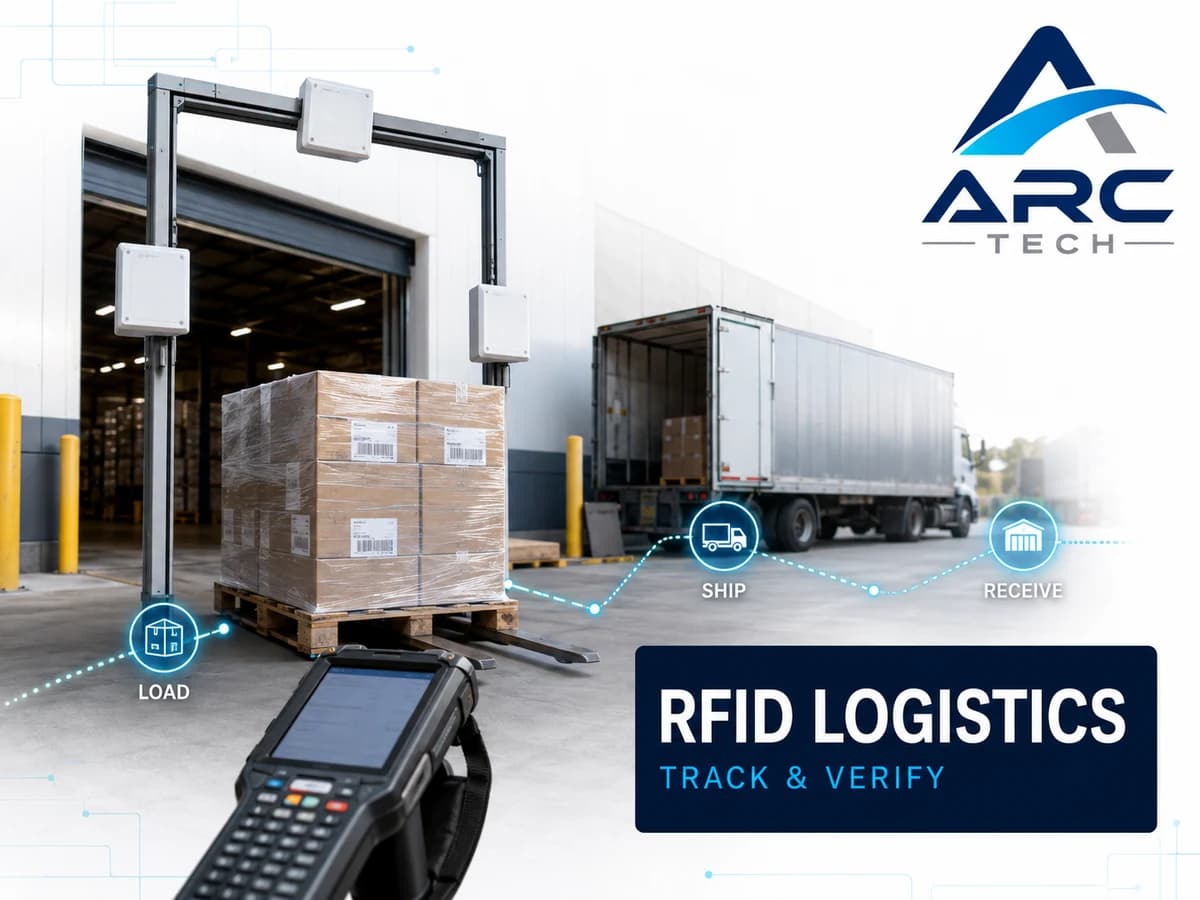
RFID สำหรับ Logistics และขนส่ง: ออกแบบจุดอ่านและ Event ให้ติดตามได้จริง RFID ช่วยให้การรับเข้า โหลดรถ ผ่านประตู และคืนทรัพย์สินบันทึกได้เร็วขึ้นโดยไม่ต้องเล็ง Tag ทีละใบ แต่การติด Reader ที่ประตูแล้วเรียกว่าระบบติดตามยังไม่เพียงพอ ธุรกิจต้องกำหนดว่า Tag แทนสินค้า กล่อง พาเลท หรือทรัพย์สิน เหตุการณ์ใดต้องเกิดที่จุดไหน และ Software จะจัดการการอ่านซ้ำ การอ่านข้ามโซน และข้อยกเว้นอย่างไร คำตอบสั้น: RFID สำหรับ Logistics ใช้ Tag ระบุตัวตนและ Reader ตรวจพบวัตถุ ณ จุดปฏิบัติงาน จากนั้นระบบแปลงการอ่านเป็น Event เช่น Packed, Loaded, Shipped, Received หรือ Returned พร้อมเวลา ตำแหน่ง และเอกสารอ้างอิง RFID ไม่ใช่ GPS และการอ่านพบไม่ได้บอกสถานะธุรกิจเอง ต้องเชื่อมกับ Workflow และระบบกลางที่ตรวจสอบย้อนหลังได้ ประเด็นสำคัญที่ควรรู้ RFID ลดการเล็งทีละรหัส แต่ต้องควบคุม Read zone และ False positive Passive UHF RFID บันทึก Last seen event ไม่ใช่พิกัดต่อเนื่องแบบ GPS การใช้ SSCC, GTIN/Serial หรือ Asset identifier ต้องสอดคล้องกับสิ่งที่ Tag แทน Aggregation ระหว่าง Item–Case–Pallet ต้องอัปเดตเมื่อเปิดหรือจัดพาเลทใหม่ คุณค่าหลักเกิดจาก Event ที่เชื่อมกับงานและ Exception ไม่ใช่จำนวน Tag ที่อ่านได้ต่อวินาที สารบัญ 1. RFID ใน Logistics ทำอะไรได้ 2. องค์ประกอบและจุดอ่าน 3. Identity, Aggregation และ Event data 4. วิธีเลือกเทคโนโลยีและออกแบบ Pilot 5. Integration, KPI และ Troubleshooting 6. FAQ และ Checklist RFID ใน Logistics ทำอะไรได้บ้าง พื้นฐานระบบอยู่ที่ [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) และ [RFID ทำงานอย่างไร](https://arctech th.com/blogs/how rfid works) สำหรับงานขนส่ง RFID เหมาะกับจุดที่ต้องตรวจหลายชิ้นอย่างรวดเร็วหรือไม่สะดวกเห็นฉลากโดยตรง เช่น ประตู Loading, Conveyor, Cross dock และการรับคืนพาเลทหมุนเวียน | จุดงาน | Event ที่ต้องการ | อุปกรณ์ที่อาจใช้ | ข้อยกเว้นสำคัญ | | | | | | | Packing | ผูก Item/Case กับ Shipment | Handheld/โต๊ะอ่าน | ใส่ของผิดกล่อง | | Staging | ยืนยันพร้อมโหลด | Handheld/Fixed zone | วางผิดเที่ยวรถ | | Loading dock | Loaded/Shipped | Portal/Reader/เสาอากาศ | อ่านพาเลทข้างเคียง | | Receiving | Arrived/Received | Portal/Handheld | ของขาด/เกิน/ไม่รู้จัก | | Cross dock | เข้า–ออกต่อเนื่อง | Fixed + Workflow | Event สลับลำดับ | | Returnable asset | Issued/Returned | Handheld/Fixed | Tag หลุดหรือ Owner ไม่ตรง | RFID ไม่จำเป็นต้องแทน Barcode ทั้งหมด จุดที่ต้องยืนยันรายชิ้นหรือแลกข้อมูลกับคู่ค้าที่ยังใช้ Barcode สามารถใช้ทั้งสองเทคโนโลยีบน Identity เดียวกัน Barcode เป็น Visual fallback ส่วน RFID ช่วยอ่านกลุ่ม องค์ประกอบของระบบ Logistics RFID RFID Tag Tag ต้องเหมาะกับวัสดุ ระยะ และวิธีติดตั้ง Tag ทั่วไปที่ติดบนกระดาษอาจทำงานต่างไปเมื่ออยู่บนโลหะ ของเหลว หรือบรรจุภัณฑ์แน่น อ่าน [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) ก่อนเลือก Form factor และตำแหน่งติด Reader และ Antenna [RFID Reader](https://arctech th.com/blogs/what is rfid reader) ส่งข้อมูลการตรวจพบพร้อมข้อมูลประกอบ เช่น Antenna, เวลา และความแรงสัญญาณ แต่ RSSI ไม่ใช่ระยะทางที่แม่นยำโดยตัวมันเอง Fixed Reader เหมาะกับจุดผ่านที่ควบคุมได้ ขณะที่ [UHF RFID Handheld](https://arctech th.com/blogs/what is uhf rfid handheld) เหมาะกับการค้นหา Reconcile และจัดการ Exception Edge/Middleware Middleware กรอง Read ซ้ำ กำหนด Read zone จับทิศทาง ตรวจ Master data และสร้าง Business event ไม่ควรส่ง Raw read ทุกครั้งเข้า ERP โดยตรง เพราะ Tag หนึ่งใบอาจถูกอ่านหลายครั้งในไม่กี่วินาที Business Application WMS, TMS, ERP หรือ Traceability system ต้องตัดสินว่าการตรวจพบตรงกับ Order, Shipment, Route และสถานะใด พร้อมส่งงานให้ผู้ใช้เมื่อเกิด Missing, Unexpected หรือ Unmapped Identity และ Aggregation ต้องมาก่อนการติด Reader กำหนดก่อนว่า Tag หนึ่งใบแทนอะไร หากติดเฉพาะพาเลท ระบบรู้เพียงหน่วยขนส่ง เว้นแต่มีรายการลูกที่ผูกไว้อย่างเชื่อถือได้ หากเปิดพาเลทเอากล่องออก ต้อง Disaggregate หรือปรับความสัมพันธ์ มิฉะนั้นการอ่านพาเลทปลายทางอาจรายงานสินค้าที่ไม่ได้อยู่ด้วยจริง | ระดับ | ตัวอย่างตัวระบุ | ใช้ตอบคำถาม | ข้อควบคุม | | | | | | | Trade item | GTIN + Serial/Lot ตามขอบเขต | สินค้าใด | Master data และ Serialization | | Logistic unit | SSCC | หน่วยขนส่งใด | รายการบรรจุและฉลาก Logistics | | Returnable asset | GRAI/GIAI ตามกรณี | พาเลท/ตะกร้าของใคร | Owner, Cycle และสถานะ | | Location | GLN/SGLN ตามระบบ | เหตุการณ์เกิดที่ไหน | Location master ที่คู่ค้าเข้าใจตรงกัน | การใช้ GS1 identifier ต้องปฏิบัติตามสิทธิ์และข้อกำหนดของ GS1 ไม่ควรสร้างเลขที่ดูคล้ายมาตรฐานเองเมื่อจะแลกเปลี่ยนกับภายนอก เปลี่ยน Raw Read ให้เป็น Event ที่มีความหมาย GS1 EPCIS เป็นมาตรฐาน Visibility event ที่อธิบาย “อะไร เมื่อไร ที่ไหน เพราะเหตุใด/บริบทธุรกิจ และอย่างไร” ช่วยให้หลายระบบแลกเปลี่ยนข้อมูลการเคลื่อนไหวด้วยภาษาร่วมกัน การใช้ RFID ไม่บังคับว่าทุกโครงการต้องติดตั้ง EPCIS เต็มรูปแบบ แต่โมเดลนี้ช่วยตั้งคำถามข้อมูลให้ครบ text Tag reads → กรองซ้ำ/ข้ามโซน → ผูก Object และ Location → ตรวจ Order/Shipment → สร้าง Business event → ส่ง WMS/TMS/ERP → รับผล → เปิด Exception/Audit Event สำหรับ Loading ควรมี Event ID, Object/Logistic unit, Timestamp พร้อม Time zone, Read point, Business location, Shipment/Route, Business step, Disposition และผล Validation การเก็บ Event ID และ Idempotency key ป้องกัน Retry สร้างการโหลดซ้ำ Last seen ไม่เท่ากับ Current location หาก Portal อ่าน Tag ตอน 10:00 ข้อมูลยืนยันว่า Tag ถูกตรวจพบในบริบทนั้น ไม่ได้ยืนยันว่ายังอยู่ตรงจุดเดิมเวลา 12:00 และไม่ได้บอกตำแหน่งบนถนน หากต้องการพิกัดรถต่อเนื่องอาจต้องใช้ GNSS/Telematics ส่วน RFID ใช้ยืนยัน Object ผ่านจุดควบคุม ออกแบบ Read Zone ที่ Loading Dock จุดอ่านต้องควบคุม “อะไรควรถูกอ่าน” และ “อะไรไม่ควรถูกอ่าน” ไม่ใช่เพิ่มกำลังส่งจนอ่านได้ไกลที่สุด ปัจจัยที่ต้องทดสอบ ระยะและความเร็วรถยก/Conveyor ตำแหน่ง Antenna และ Polarization วัสดุสินค้า โลหะ ของเหลว และความแน่นของพาเลท ประตูข้างเคียง พาเลทรอโหลด และบุคคลเดินผ่าน ทิศทางเข้า/ออกและเหตุการณ์ย้อนกลับ Network outage, Reader reboot และ Event queue กฎคลื่นความถี่และการตั้งค่าที่อนุญาตในพื้นที่ใช้งาน Arc Tech Expert Tip: สร้าง Negative test โดยวาง Tag ที่ไม่ควรถูกอ่านไว้ประตูข้างเคียงและเคลื่อนผ่านในเวลาเดียวกัน Read completeness สูงแต่ Cross read สูงยังไม่ใช่ระบบที่พร้อมใช้งาน Fixed Reader หรือ Handheld | เกณฑ์ | Fixed RFID | RFID Handheld | | | | | | จุดใช้งาน | ซ้ำและควบคุมได้ | ยืดหยุ่นและเคลื่อนที่ | | Trigger | Sensor/Movement/Workflow | ผู้ใช้เลือกงานและกดอ่าน | | Volume | เหมาะกับการผ่านเป็นกลุ่ม | เหมาะกับตรวจ/ค้นหา | | ความเสี่ยง | อ่านข้ามโซน | ผู้ใช้เดินผิด Scope | | งานเสริม | Automation | Exception/Reconcile | หลายโครงการใช้ Fixed ที่จุดผ่านและ Handheld สำหรับแก้ข้อยกเว้น ไม่ควรเลือกอย่างใดอย่างหนึ่งจากระยะอ่านสูงสุดเพียงค่าเดียว วิธีเริ่ม Pilot ที่วัดผลได้ เริ่มจากหนึ่ง Route หรือหนึ่ง Dock ที่มี Pain point ชัด และเลือก SKU/บรรจุภัณฑ์ตัวแทนทั้งง่ายและยาก อ่านภาพรวม [RFID สำหรับคลังสินค้า](https://arctech th.com/blogs/rfid for warehouse) และแยกขอบเขต Logistics ออกจากการนับสต็อกใน [RFID Inventory Management](https://arctech th.com/blogs/rfid for inventory management) 1. กำหนด Event และ Decision ที่ต้องการ เช่น Block การโหลดผิดเที่ยว 2. สร้าง Ground truth ของ Item/Case/Pallet และ Shipment 3. เลือก Tag/ตำแหน่งติดจากการทดสอบจริง 4. ออกแบบ Read zone และ Negative test 5. ทำ Middleware สำหรับ Filter, Mapping และ Direction 6. เชื่อม Sandbox ของระบบปลายทางพร้อม Retry/Idempotency 7. ฝึกผู้ใช้กับ Missing, Unexpected, Unmapped และ Manual fallback 8. วัดผลครบกระบวนการก่อนขยายหลายประตู KPI ที่ควรใช้ | KPI | ความหมาย | ไม่ควรสับสนกับ | | | | | | Read completeness | วัตถุที่ควรพบและพบจริง | จำนวน Raw reads | | False positive/Cross read | วัตถุที่ไม่ควรถูกนำมารวม | ระยะอ่านสูง | | Wrong load prevention | งานผิดเที่ยวที่ตรวจจับได้ | จำนวน Alert ทั้งหมด | | Exception resolution time | เวลาตั้งแต่พบจนปิดปัญหา | เวลาอ่านเพียงอย่างเดียว | | Event latency | เวลา Physical event ถึงระบบปลายทาง | Network ping อย่างเดียว | | Data reconciliation | Event ตรงกับ Shipment/ERP | Read rate ใน Reader console | Best Practice และ Common Mistakes Best Practice: ให้ Business event เกิดเมื่อผ่านเงื่อนไขหลายด้าน เช่น Reader zone + Direction + Shipment assignment + Time window แทนการตีความทุก Read ว่าเป็น Shipped Common Mistake: ใช้ RSSI เส้นเดียวแบ่งสองประตูโดยไม่ทดสอบสภาพจริง, ไม่อัปเดต Aggregation หลังเปิดพาเลท, เก็บแต่ EPC ไม่มี Order/Location และไม่มีขั้นตอน Barcode fallback เมื่อ Tag เสีย ตัวอย่างสถานการณ์ ศูนย์กระจายสินค้าสมมติติด Portal สองประตูใกล้กันและอ่านพาเลทได้ครบ แต่เกิด Alert โหลดผิดเพราะ Antenna ประตู A เห็นพาเลทรอประตู B ทีมจึงลดพื้นที่อ่าน ปรับ Trigger ตามทิศทาง และให้ Event เกิดเมื่อพาเลทผ่านเส้นควบคุมภายใน Time window ผลลัพธ์นี้เป็นตัวอย่างวิธีออกแบบ ไม่ใช่ข้อมูลลูกค้าจริง Troubleshooting อ่านของประตูข้างเคียง ตรวจ Antenna placement, กำลังส่ง, Shielding, Trigger และ Time window ใช้ Negative test ทุกครั้งหลังปรับ พาเลทผ่านแต่ Tag บางใบหาย แยกตามวัสดุ ตำแหน่ง ทิศทาง และความหนาแน่น ทดสอบ Tag placement ใหม่ และตรวจความสัมพันธ์ Case/Pallet Event ซ้ำในระบบปลายทาง ใช้ Event ID/Idempotency key ตรวจ Retry queue และการตอบรับ อย่าลบ Audit เพื่อทำให้ยอดดูตรง อ่าน Tag ได้แต่ไม่รู้ว่าเป็นสินค้าใด ตรวจ Commissioning และ Master data sync จัดเป็น Unmapped exception ห้ามเดา Mapping จาก EPC ใกล้เคียง เหตุการณ์มาถึงผิดลำดับ เก็บ Event time แยกจาก Record time ใช้ Sequence/Business rule และออกแบบการรับ Offline queue หลัง Network กลับมา Checklist ก่อนใช้งานจริง [ ] นิยาม Object, Tag level และ Identifier ชัดเจน [ ] Aggregation/Disaggregation มีเจ้าของกระบวนการ [ ] Read point และ Business location ไม่สับสน [ ] มี Ground truth และ Negative test [ ] Middleware กรองซ้ำและ Cross read [ ] Event ผูก Shipment/Route/Business step [ ] API รองรับ Retry และ Idempotency [ ] มี Exception, Audit และ Barcode fallback [ ] KPI วัด End to end ไม่ใช่ Raw read FAQ RFID ติดตามรถบนถนนได้เหมือน GPS หรือไม่ ไม่ใช่ Passive RFID เหมาะกับการยืนยัน Tag ผ่านจุดอ่าน ส่วนพิกัดรถต่อเนื่องควรใช้ Telematics/GNSS ที่เหมาะสม RFID อ่านสินค้าทั้งพาเลทได้ทุกชิ้นหรือไม่ ไม่รับประกัน วัสดุ การซ้อน ตำแหน่ง Tag และ Read zone มีผล ต้องทดสอบกับพาเลทจริงและวัด Ground truth ใช้ RFID ร่วมกับ Barcode ได้ไหม ได้ และมักเหมาะสม RFID ใช้อ่านกลุ่ม ส่วน Barcode ใช้ยืนยันรายชิ้นหรือเป็น Fallback โดยผูก Identity เดียวกัน ต้องใช้ EPCIS ทุกโครงการหรือไม่ ไม่จำเป็นเสมอไป แต่หากต้องแลก Event ระหว่างหลายระบบหรือคู่ค้า EPCIS ให้โครงสร้างมาตรฐานที่ควรประเมิน Fixed Reader กับ RFID Handheld เลือกอะไรดี Fixed เหมาะกับจุดผ่านซ้ำที่ควบคุมได้ Handheld เหมาะกับงานค้นหาและ Exception หลายโครงการใช้ร่วมกัน RFID ช่วยป้องกันโหลดผิดได้อย่างไร ระบบต้องเทียบ Tag ที่อ่านกับ Shipment/Route แล้ว Block หรือ Alert ตามกฎ การอ่าน Tag อย่างเดียวไม่รู้ว่าเที่ยวใดถูกต้อง ถ้าเครือข่ายล่มยังทำงานได้ไหม ทำได้หากออกแบบ Edge queue, Timestamp, Retry และ Idempotency พร้อมกำหนดว่ากิจกรรมใดอนุญาต Offline แนวทางเริ่มต้น RFID สำหรับ Logistics ที่ใช้งานได้จริงต้องเชื่อม Identity, Read zone และ Business event เข้าด้วยกัน หากกำลังประเมินจุดรับเข้า Loading หรือการติดตามทรัพย์สินหมุนเวียน ทีม Arc Tech พร้อมช่วยวิเคราะห์ Tag, Reader, Handheld, Network และ Software integration แบบ Pilot ที่มี KPI ตรวจสอบได้ ติดต่อและดูแนวทางโซลูชันได้ที่ [Arc Tech](https://arctech th.com) แหล่งอ้างอิง [GS1: Transport and Logistics](https://www.gs1.org/industries/transport and logistics) [GS1 EPCIS and CBV](https://www.gs1.org/standards/epcis) [GS1 EPCIS and CBV Implementation Guideline](https://www.gs1.org/standards/epcis and cbv implementation guideline/current standardd) [GS1 Logistic Label Guideline](https://www.gs1.org/standards/gs1 logistic label guideline/1 3)
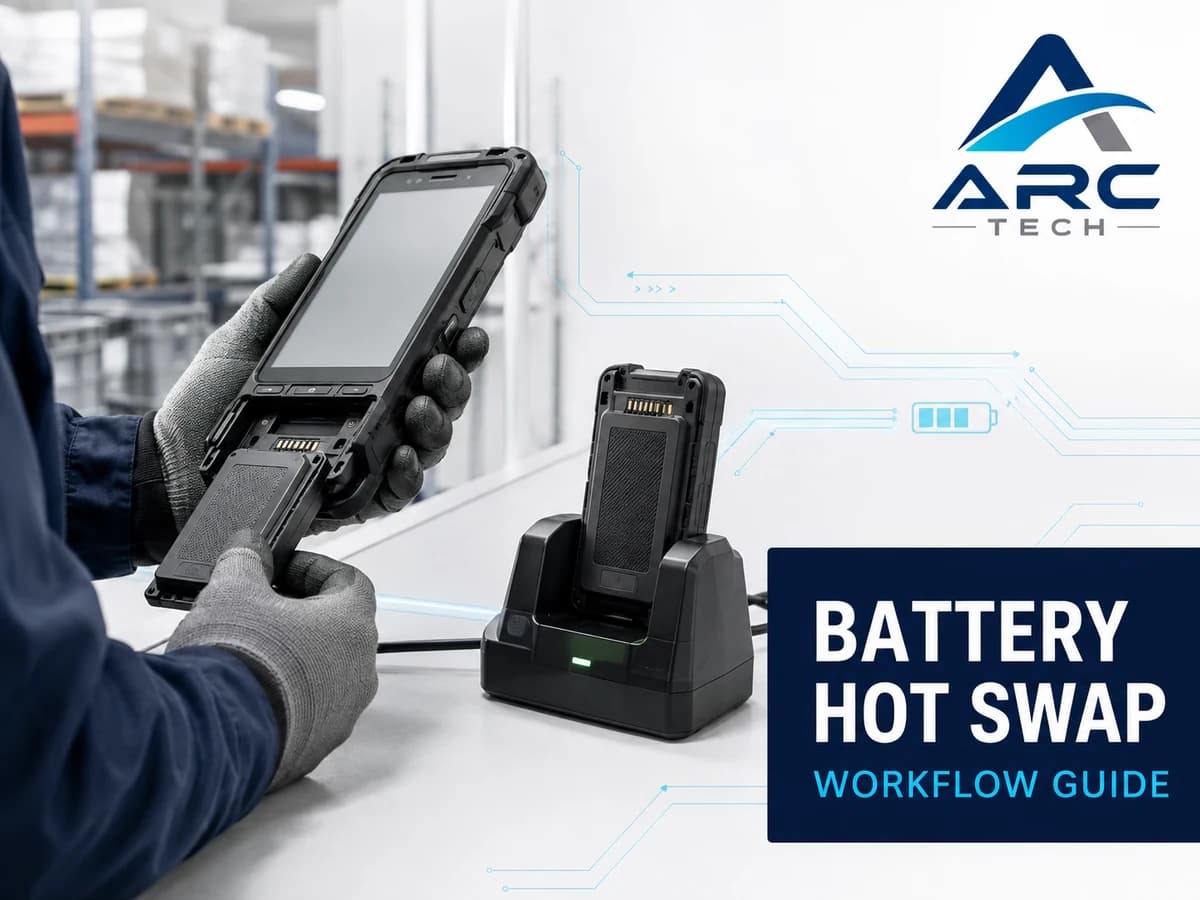
Battery Hot Swap คืออะไร: เปลี่ยนแบต Handheld โดยงานไม่สะดุดอย่างปลอดภัย Handheld Computer ที่ต้องทำงานตลอดกะอาจหยุดกระบวนการรับสินค้า Picking หรือ Delivery เมื่อแบตหมดกลางงาน Battery Hot Swap คือความสามารถที่ช่วยให้เปลี่ยนแบตหลักโดยอุปกรณ์ยังคงสถานะการทำงานไว้ชั่วคราว แต่คำว่า Hot Swap, True Hot Swap และ Warm Swap ไม่ได้มีพฤติกรรมเหมือนกันทุกยี่ห้อหรือรุ่น การเลือกจึงต้องตรวจทั้ง Hardware, SKU, ระยะเวลาเปลี่ยน และพฤติกรรมของ Application คำตอบสั้น: Battery Hot Swap คือการถอดและเปลี่ยนแบตเตอรี่หลักขณะอุปกรณ์ยังรักษาการทำงานหรือ Session ไว้ด้วยพลังงานสำรองภายในช่วงเวลาที่ผู้ผลิตกำหนด ผู้ใช้ต้องเข้าสู่โหมดที่ถูกต้อง ทำตามสัญญาณบนเครื่อง และใส่แบตที่ชาร์จพร้อมก่อนหมดเวลา ความสามารถจริงต้องยืนยันจากคู่มือของรุ่นย่อย ไม่ใช่ดูเพียงว่าแบตถอดได้ ประเด็นสำคัญที่ควรรู้ แบตถอดได้ไม่เท่ากับ Hot Swap บางรุ่นมี Warm Swap ในรุ่นมาตรฐาน และ True Hot Swap เฉพาะบาง SKU เวลาสำรองและฟังก์ชันที่ยังใช้ได้ต่างกันตามอุปกรณ์และสภาพแบตสำรองภายใน Application ต้องทนต่อ Network reconnect, Pending transaction และการปิดตัวผิดปกติ Battery pool, Charger และ SOP สำคัญพอ ๆ กับตัว Handheld สารบัญ 1. Hot Swap ต่างจาก Warm Swap อย่างไร 2. ระบบทำงานอย่างไร 3. ประโยชน์และข้อจำกัด 4. วิธีเลือก Handheld และออกแบบ Workflow 5. Best Practice และ Troubleshooting 6. FAQ และ Checklist Battery Hot Swap ต่างจากการเปลี่ยนแบตทั่วไปอย่างไร เริ่มจากภาพรวม [Handheld Computer คืออะไร](https://arctech th.com/blogs/handheld computer what is) อุปกรณ์ภาคสนามส่วนหนึ่งใช้แบตถอดเปลี่ยนได้ แต่เมื่อนำแบตหลักออก เครื่องอาจปิดทันที เว้นแต่มีวงจรและพลังงานสำรองเพื่อรักษาระบบไว้ | รูปแบบ | พฤติกรรมโดยทั่วไป | ผลต่อผู้ใช้ | จุดที่ต้องยืนยัน | | | | | | | Replaceable battery | เปลี่ยนแบตได้หลังปิดเครื่อง | ต้อง Boot และเปิดงานใหม่ | ขั้นตอน Shutdown | | Warm Swap | พักระบบ/จอและรักษาสถานะบางส่วน | ต้องทำตามโหมด Battery Swap | ระยะเวลาและข้อมูลที่คงอยู่ | | Hot/True Hot Swap | เครื่องรักษาการทำงานได้มากกว่าในช่วงเปลี่ยน | ลดการหยุดงาน | SKU, Timer และข้อจำกัดกิจกรรม | | Sealed battery | ผู้ใช้ไม่ถอดระหว่างกะ | ต้องชาร์จ/เปลี่ยนทั้งเครื่อง | Runtime และ Charging plan | คำเรียกอาจต่างกันระหว่างผู้ผลิต จึงควรอ่าน Product Reference Guide ของรุ่นนั้น ตัวอย่าง Zebra TC73/TC78 ระบุ Warm Swap สำหรับ Standard SKU และ Hot Swap สำหรับ Premium SKU แสดงให้เห็นว่าชื่อรุ่นหลักเดียวกันอาจมีความสามารถต่างกัน Hot Swap ทำงานอย่างไร เมื่อผู้ใช้สั่ง Battery Swap หรือปลดแบตตามขั้นตอน ระบบจะใช้แหล่งพลังงานสำรอง เช่น แบตภายในหรือองค์ประกอบเก็บพลังงาน เพื่อเลี้ยงหน่วยความจำและวงจรที่จำเป็น ระหว่างนั้นอุปกรณ์อาจลดความสว่าง ระงับบางฟังก์ชัน หรือแสดง Countdown เมื่อใส่แบตใหม่ ระบบจึงกลับสู่พลังงานหลัก เอกสาร Zebra HC50 ยกตัวอย่าง True Hot Swap ที่อนุญาตให้ใช้งานต่อและแสดงเวลา 60 วินาที แต่ผู้ผลิตยังแนะนำไม่ให้เริ่มกิจกรรมใหม่ระหว่างเปลี่ยน ตัวเลขนี้เป็นคุณสมบัติของรุ่นตัวอย่าง ไม่ใช่มาตรฐานกลาง อุปกรณ์อื่นอาจมีเวลาหรือข้อจำกัดไม่เหมือนกัน text ตรวจแบตใหม่พร้อมใช้ → จบ/พัก Transaction ที่สำคัญ → เข้าโหมด Battery Swap → รอสัญญาณอนุญาต → ถอดแบตเดิม → ใส่แบตใหม่ภายในเวลาที่กำหนด → ตรวจ Network/Application → ทำงานต่อ ข้อมูลยังอยู่ ไม่ได้แปลว่า Transaction สำเร็จ หากผู้ใช้กดบันทึก Picking แล้วเปลี่ยนแบตในจังหวะที่เครือข่ายขาด Application อาจมีรายการอยู่ใน Queue แต่ Server ยังไม่รับ ระบบต้องใช้ Transaction ID และ Idempotency เพื่อส่งซ้ำโดยไม่ตัดสต็อกซ้ำ พร้อมแสดงสถานะ Pending/Confirmed ให้ชัด อ่านแนวคิด Integration เพิ่มที่ [Handheld เชื่อม ERP และ API](https://arctech th.com/blogs/handheld erp api integration) และ [Handheld ใช้กับ WMS อย่างไร](https://arctech th.com/blogs/handheld wms integration) Hot Swap เหมาะกับงานแบบใด คลังสินค้าและศูนย์กระจายสินค้า งาน Receiving, Put Away และ Picking ต่อเนื่องหลายกะไม่ควรหยุดรอชาร์จ Hot Swap ช่วยเปลี่ยนแบตประจำจุดและกลับเข้ากระบวนการเร็วขึ้น โดยเฉพาะงานที่อุปกรณ์ผูกกับผู้ใช้หรือรถเข็น ดูบริบทการใช้งานที่ [Handheld สำหรับ Put Away](https://arctech th.com/blogs/handheld for put away) Logistics และ Field Service พนักงานนอกสถานที่อาจไม่มีจุดชาร์จ เครื่องที่เปลี่ยนแบตได้ช่วยยืดเวลาปฏิบัติงาน แต่ต้องวางแผนการขนส่งแบตสำรองอย่างปลอดภัย รวมถึงอุณหภูมิและอุปกรณ์ชาร์จที่เหมาะสม Manufacturing และ Healthcare สายการผลิตหรือการยืนยันข้อมูลที่ต่อเนื่องได้ประโยชน์จาก Downtime ที่ลดลง อย่างไรก็ตาม พื้นที่ควบคุมอาจมีกฎทำความสะอาด การป้องกันการปนเปื้อน หรือข้อกำหนดอุปกรณ์เฉพาะ ต้องตรวจมาตรฐานหน้างานก่อน วิธีเลือก Handheld ที่มี Battery Hot Swap ใช้ [คู่มือเลือก Handheld Computer](https://arctech th.com/blogs/how to choose handheld computer) แล้วเพิ่มคำถามเรื่องพลังงานดังนี้ 1. รุ่นและ SKU ที่เสนอรองรับ Hot Swap หรือ Warm Swap แบบใด 2. ต้องกดโหมดก่อนถอดหรือถอดได้ทันที 3. มีเวลาสำรองเท่าใด และนับจากจังหวะใด 4. ระหว่างเปลี่ยน จอ, Wi Fi, Cellular, Scan และ App ทำงานอย่างไร 5. หาก Backup power ยังไม่พร้อม เครื่องแจ้งเตือนอย่างไร 6. รองรับแบต Standard/Extended รุ่นใด และ Charger กี่ช่อง 7. ระบบจัดการสุขภาพแบตและ Serial ของแบตได้หรือไม่ 8. ซีลและ Drop rating หลังเปลี่ยนแบตยังเป็นไปตามคู่มือหรือไม่ Decision Matrix | สถานการณ์ | แนวทางที่เหมาะ | เหตุผล | | | | | | ทำงาน 8 ชั่วโมงและมีเวลาพักชาร์จ | แบตเพียงพอ/Cradle อาจตอบโจทย์ | ลดความซับซ้อน Battery pool | | หลายกะต่อเนื่อง | Hot Swap + Spare battery charger | เปลี่ยนพลังงานโดยไม่เปลี่ยนเครื่อง | | ผู้ใช้แชร์อุปกรณ์จำนวนมาก | Device pool/Charging cabinet | จัดการง่ายกว่าถือแบตแยกจำนวนมาก | | งาน Critical transaction | Hot Swap + Offline/Retry design | Hardware อย่างเดียวไม่คุ้มครองข้อมูล | | พื้นที่หนัก | Rugged + Sealed battery compartment | ต้องรักษาความทนทานหลังเปลี่ยน | อย่าเลือกจากความจุ mAh อย่างเดียว แบตใหญ่ขึ้นอาจเพิ่มน้ำหนัก และ Runtime จริงขึ้นกับจอ วิทยุ การสแกน อุณหภูมิ และ Application หากสภาพหน้างานมีฝุ่น น้ำ หรือตกกระแทก ให้พิจารณา [Rugged Handheld คืออะไร](https://arctech th.com/blogs/what is rugged handheld) พร้อมกัน ออกแบบ Battery Pool และ SOP Hot Swap ใช้งานได้ต่อเนื่องเมื่อมีแบตใหม่พร้อมจริง หาก Spare battery ถูกหยิบไปใช้โดยไม่มีการหมุนเวียน หรือ Charger ไม่พอกับจำนวนกะ ผู้ใช้จะกลับไปเสียบชาร์จชั่วคราวและ Workflow สะดุด Arc Tech Recommendation: กำหนดรหัสแบตหรือ Serial, จุดรับคืน, สถานะ Charging/Ready/Quarantine และเกณฑ์ถอดแบตเสื่อมออกจาก Pool วัด Runtime จริงและจำนวน Swap ต่อกะ ไม่รอจนผู้ใช้ร้องเรียนว่าแบตหมดเร็ว Best Practice ใช้แบตและ Charger ที่ผู้ผลิตรับรองสำหรับรุ่นนั้น สอนให้ผู้ใช้ตรวจแบตใหม่ก่อนเริ่ม Swap จบหรือพัก Transaction สำคัญก่อนเปลี่ยนเมื่อทำได้ ทำตามไฟ LED, หน้าจอ และ Timer ไม่เดาจากความเคยชิน ตรวจว่าฝาปิด/แบตล็อกสนิทก่อนกลับเข้าพื้นที่งาน แยกแบตบวม แตก ร้อนผิดปกติ หรือสัมผัสเสียหายออกจากการใช้งาน ทดสอบ App, Wi Fi และ Peripheral หลัง Swap ใน UAT Common Mistake: ติด Asset label หรือวัตถุเพิ่มในช่องแบตโดยไม่ตรวจคู่มือ เอกสาร Zebra TC73/TC78 เตือนว่าวัตถุใน Battery well อาจกระทบซีล ความทนกระแทก ฟังก์ชัน หรืออุณหภูมิ Troubleshooting เครื่องดับระหว่าง Hot Swap ตรวจว่า SKU รองรับจริง, Backup power พร้อมหรือไม่, ผู้ใช้เกินเวลาหรือไม่ และแบตใหม่มีประจุ หากเกิดซ้ำให้เก็บ Log/เวลา/Serial และหยุดใช้วิธีลัดจนตรวจคู่มือ Application กลับมาแต่รายการหาย ตรวจ Local queue, การ Commit transaction และการตอบรับ Server อย่าใช้หน้าจอที่ยังเปิดเป็นหลักฐานว่าข้อมูลถูกบันทึกแล้ว Wi Fi ไม่กลับมาเชื่อม ตรวจสถานะ Radio, Roaming, IP lease และ Application timeout อาจต้องให้ App Reconnect โดยไม่สร้าง Session ซ้ำ แบตใหม่ขึ้นเปอร์เซ็นต์ผิดปกติ ตรวจ Compatibility, Firmware, ขั้วสัมผัส และสุขภาพแบต หลีกเลี่ยงการสลับแบตข้ามรุ่นเพียงเพราะรูปทรงใกล้กัน ตัวอย่างสถานการณ์ คลังสมมติมีงาน Picking ต่อเนื่องและใช้ Hot Swap แต่ยังพบรายการค้าง ทีมตรวจพบว่า App ส่งข้อมูลก่อนถอดแบตโดยไม่มี Idempotency จึงปรับ Workflow ให้รอ Confirm หรือเก็บ Queue ที่ส่งซ้ำได้ พร้อมติดป้ายสถานะแบต Ready/Charge/Quarantine ผลลัพธ์ของตัวอย่างนี้ใช้เพื่ออธิบายการออกแบบ ไม่ใช่ Case study ของลูกค้า Checklist ก่อนใช้งานจริง [ ] ระบุรุ่นและ SKU ที่รองรับ Hot/Warm Swap [ ] มีคู่มือและเวลาที่ผู้ผลิตกำหนด [ ] จำนวนแบตสำรองและช่องชาร์จพอต่อกะ [ ] แบตทุกก้อนมีสถานะและประวัติสุขภาพ [ ] ผู้ใช้ทำตาม Mode/LED/Timer ได้ [ ] App รองรับ Pending, Retry และ Idempotency [ ] ทดสอบ Network reconnect และ Peripheral [ ] มีขั้นตอน Quarantine แบตผิดปกติ FAQ Hot Swap ทำให้เครื่องไม่ดับแน่นอนหรือไม่ ไม่ควรรับรองแบบไม่มีเงื่อนไข ต้องทำภายในเวลาและขั้นตอนของรุ่นนั้น พร้อมแบตสำรองภายในที่พร้อมใช้งาน Warm Swap กับ Hot Swap เหมือนกันไหม ไม่เสมอ Warm Swap มักพักระบบมากกว่า ส่วน True Hot Swap อาจรักษาฟังก์ชันได้มากกว่า แต่คำจำกัดความต้องยึดคู่มือผู้ผลิต แบตถอดได้คือ Hot Swap หรือไม่ ไม่ใช่ แบตถอดได้อาจต้องปิดเครื่องก่อนและ Boot ใหม่หลังเปลี่ยน ใช้แบต Extended กับ Hot Swap ได้ทุกครั้งไหม ต้องตรวจ Part number และ Specification ของรุ่น เพราะประเภทแบตและอุปกรณ์เสริมที่รองรับอาจต่างกัน ต้องปิด Application ก่อนเปลี่ยนไหม ขึ้นกับรุ่นและ App แต่ควรจบ Transaction สำคัญหรือยืนยันว่า App รองรับการค้าง/ส่งซ้ำได้ Hot Swap ช่วยยืดอายุแบตหรือไม่ เป้าหมายหลักคือความต่อเนื่อง ไม่ได้ทำให้เซลล์เสื่อมช้าลงโดยอัตโนมัติ อายุแบตขึ้นกับรอบชาร์จ อุณหภูมิ และการดูแล ควรมีแบตสำรองกี่ก้อน คำนวณจาก Runtime จริง จำนวนเครื่อง ความยาวกะ เวลา Charge และ Buffer สำหรับแบตเสื่อม ไม่ใช้ตัวเลขเดียวกับทุกไซต์ แนวทางเริ่มต้น Battery Hot Swap มีคุณค่าเมื่อจับคู่ Hardware ที่ถูก SKU กับ Charger, Battery pool และ Application ที่รักษาความถูกต้องของ Transaction หากกำลังเลือก [Handheld, Mobile Computer หรือ PDA](https://arctech th.com/products/handheld) ทีม Arc Tech พร้อมช่วยวิเคราะห์กะงาน Runtime การสแกน เครือข่าย และระบบปลายทาง เพื่อออกแบบการทำงานต่อเนื่องโดยไม่แลกกับความเสี่ยงข้อมูล แหล่งอ้างอิง [Zebra: Battery True Hot Swap](https://docs.zebra.com/us/en/mobile computers/handheld/tc2 series/hc20 hc50 prg/using the device/battery management/battery true hot swap.html) [Zebra TC73/TC78 Specification Sheet](https://www.zebra.com/gb/en/products/spec sheets/mobile computers/handheld/tc73 tc78.html) [Zebra: Replacing the Battery Using Battery Swap](https://docs.zebra.com/us/en/mobile computers/handheld/tc7 series/tc73 tc78 product reference guide/getting started/replacing the battery/replacing the battery using battery swap.html) [Zebra WT6300 Specification Sheet](https://www.zebra.com/gb/en/products/spec sheets/mobile computers/wearable/wt6300.html)
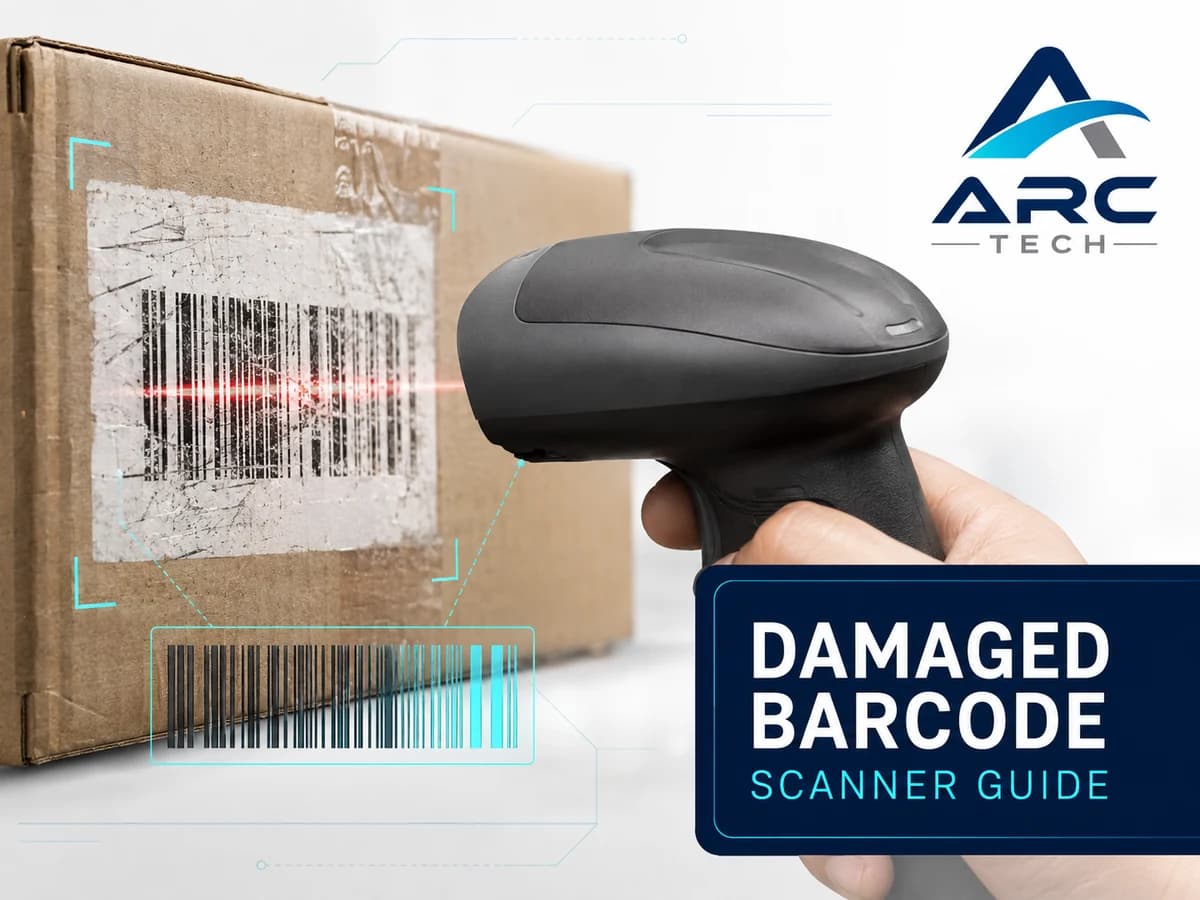
Scanner อ่าน Barcode ซีดหรือเสียหายได้อย่างไร: เลือกอุปกรณ์และแก้ที่ต้นเหตุ บาร์โค้ดบนกล่องอาจซีดจากแสงและความร้อน ฉีกจากการขนส่ง ย่นตามฟิล์ม หรือพิมพ์ไม่คมตั้งแต่ต้น เครื่องสแกนบางรุ่นยังอ่านได้เพราะใช้ Area Imager ความละเอียดสูงร่วมกับอัลกอริทึมประมวลผลภาพ แต่ไม่มี Scanner รุ่นใดกู้ข้อมูลที่สูญหายเกินขีดจำกัดของสัญลักษณ์ได้ทุกกรณี องค์กรจึงควรแยกให้ชัดว่าเป็นปัญหาการอ่านเฉพาะหน้า หรือเป็นปัญหาคุณภาพฉลากที่ต้องแก้ต้นทาง คำตอบสั้น: Scanner อ่าน Barcode ซีดหรือเสียหายได้เมื่อภาพยังมีโครงสร้างและ Contrast เพียงพอให้ถอดรหัส การเลือก 2D Area Imager ที่ออกแบบมาสำหรับบาร์โค้ดคุณภาพต่ำช่วยเพิ่มโอกาสอ่าน แต่ผลจริงขึ้นกับชนิดบาร์โค้ด ขนาด ความเสียหาย วัสดุ ระยะ มุม และแสง ต้องทดสอบกับตัวอย่าง Worst case และปรับกระบวนการพิมพ์ควบคู่กัน ประเด็นสำคัญที่ควรรู้ คำว่า “อ่านบาร์โค้ดเสียหายได้” ไม่ได้หมายถึงอ่านได้ทุกระดับความเสียหาย Area Imager เห็นภาพทั้งสัญลักษณ์ จึงมีทางเลือกในการประมวลผลมากกว่าเลเซอร์ในหลายสถานการณ์ บาร์โค้ด 2D บางชนิดมี Error correction แต่ไม่ใช่ใบอนุญาตให้ฉลากพิมพ์ต่ำกว่ามาตรฐาน Scanner ที่อ่านผ่านไม่ใช่ Barcode Verifier และไม่ได้ยืนยัน Grade ของงานพิมพ์ วิธีเลือกที่น่าเชื่อถือที่สุดคือทดสอบตัวอย่างจริง พร้อมวัด First pass read rate และเวลาต่อรายการ สารบัญ 1. Scanner อ่านบาร์โค้ดที่เสียหายได้อย่างไร 2. สาเหตุที่ทำให้อ่านยาก 3. วิธีเลือก Scanner และออกแบบการทดสอบ 4. วิธีแก้ที่ฉลากและเครื่องพิมพ์ 5. แนวทางใช้งานจริงและ Troubleshooting 6. FAQ และ Checklist Scanner อ่าน Barcode เสียหายได้อย่างไร หากต้องการเข้าใจพื้นฐานอุปกรณ์ก่อน อ่าน [Barcode Scanner คืออะไร](https://arctech th.com/blogs/barcode scanner what is) เครื่องอ่านแบบ Area Imager ใช้เซนเซอร์รับภาพแล้ววิเคราะห์รูปแบบเส้นหรือโมดูลในกรอบภาพ ซอฟต์แวร์อาจช่วยจัดการภาพเอียง แสงไม่สม่ำ Contrast ต่ำ และรอยขาดบางส่วนก่อนถอดรหัส จึงเหมาะกับงานที่สภาพฉลากไม่สมบูรณ์สม่ำเสมอ ผู้ผลิตอย่าง Zebra และ Honeywell ระบุในเอกสารผลิตภัณฑ์บางรุ่นว่ารองรับบาร์โค้ดเสียหายหรือคุณภาพต่ำ อย่างไรก็ตาม ความสามารถเป็นคุณสมบัติรายรุ่นและราย Scan engine ไม่ควรเหมารวมทั้งแบรนด์ และต้องตรวจ Specification กับ Configuration ที่จะซื้อจริง 1D กับ 2D ตอบสนองต่อความเสียหายต่างกัน บาร์โค้ด 1D เก็บข้อมูลตามแนวเส้น การขีดเสียหายตามแนวนอนผ่านหลายแท่งอาจกระทบมากกว่ารอยแนวตั้งบางตำแหน่ง ส่วน 2D กระจายข้อมูลในพื้นที่และบางมาตรฐานมี Error correction จึงทนต่อความเสียหายบางรูปแบบได้ แต่หาก Finder pattern, Quiet Zone หรือพื้นที่ข้อมูลสำคัญถูกบดบัง ก็ยังอ่านไม่สำเร็จได้ อ่านรายละเอียดเพิ่มที่ [Scanner 1D กับ 2D ต่างกันอย่างไร](https://arctech th.com/blogs/scanner 1d vs 2d) | อาการ | สิ่งที่ Scanner อาจช่วยได้ | สิ่งที่ต้องแก้ต้นทาง | | | | | | สีซีดแต่โครงสร้างยังครบ | Image enhancement และ Exposure | วัสดุฉลาก ความร้อน แสง และอายุจัดเก็บ | | เส้นขาดเล็กน้อย | Algorithm และ Error correction ตาม Symbology | หัวพิมพ์ Dot เสียหรือสิ่งสกปรก | | ฉลากย่น/โค้ง | Field of view และการชดเชยมุม | ตำแหน่งติดและวัสดุฉลาก | | ฟิล์มสะท้อนแสง | Illumination/มุมอ่านที่เหมาะ | ลดเงาสะท้อนหรือเปลี่ยนตำแหน่ง | | ข้อมูลสำคัญหายมาก | อาจอ่านไม่ได้ | พิมพ์ฉลากใหม่และมีกระบวนการ Exception | สาเหตุหลักที่ Barcode อ่านยาก Contrast และ Quiet Zone ไม่เพียงพอ GS1 แนะนำสีแท่งเข้มบนพื้นสว่าง และต้องเว้น Quiet Zone รอบสัญลักษณ์ การใช้พื้นลาย สีใกล้กัน หรือวางข้อความชิดเกินไปลดพื้นที่ที่ระบบใช้แยกบาร์โค้ดออกจากฉากหลัง การเพิ่มความสว่างหน้าจอหรือกำลัง Scanner ไม่สามารถชดเชยโครงสร้างที่ออกแบบผิดได้ทั้งหมด ขนาดและความละเอียดไม่สัมพันธ์กัน บาร์หรือโมดูลที่เล็กเกินความสามารถของเครื่องพิมพ์อาจบวมติดกันหรือขาดเป็นช่วง ขณะเดียวกัน Scanner ต้องมีความละเอียดและระยะทำงานที่เหมาะกับ X dimension จริง อย่าเลือกระยะไกลที่สุดโดยไม่ดู Minimum element width และ Depth of field ที่ Symbology/ขนาดนั้น พื้นผิวและสภาพแวดล้อม พลาสติกเงา ฟิล์มหด ผิวโลหะ กระจก หยดน้ำ ฝุ่น และแสงตรงสร้าง Reflection หรือบดบังรายละเอียด จุดติดฉลากที่อยู่บนมุมกล่องหรือทรงกระบอกทำให้รูปทรงบิด การอ่านผ่าน Forklift หรือสายพานยังเพิ่ม Motion blur และเวลาที่อยู่ใน Field of view ปัญหาจากการพิมพ์และวัสดุ หัวพิมพ์สกปรก แรงกดไม่สมดุล Heat/Speed ไม่เข้ากับ Ribbon และ Label หรือใช้ Direct Thermal ในสภาพที่โดนความร้อนนาน ล้วนทำให้คุณภาพเสื่อม หากพบฉลากลอกและซีดเป็นระบบ ดูแนวทางใน [สาเหตุฉลากบาร์โค้ดลอกและซีด](https://arctech th.com/blogs/barcode label peeling and fading) วิธีเลือก Scanner สำหรับ Barcode ซีดหรือเสียหาย เริ่มจาก Workflow ไม่ใช่ข้อความโฆษณาบนกล่องอุปกรณ์ ใช้ [แนวทางเลือก Barcode Scanner](https://arctech th.com/blogs/how to choose barcode scanner) เป็นฐาน แล้วเพิ่มเกณฑ์เฉพาะดังนี้ | เกณฑ์ | คำถามที่ต้องตอบ | หลักฐานที่ควรเก็บ | | | | | | Symbology | 1D, 2D, GS1 หรือ DPM | รายการชนิดรหัสจริง | | ขนาด/ระยะ | รหัสเล็กสุดและไกลสุดเท่าใด | X dimension และระยะทำงาน | | ความเสียหาย | ซีด ย่น ขาด สะท้อน หรือเปื้อน | ชุดตัวอย่าง Worst case | | ความเร็ว | อ่านทีละชิ้นหรือบนสายพาน | First pass rate และเวลา | | สภาพหน้างาน | โต๊ะ POS คลัง หรือโรงงาน | แสง ฝุ่น การตกกระแทก | | Integration | USB, Bluetooth, Serial หรือ SDK | รูปแบบข้อมูลและระบบปลายทาง | อย่าทดสอบเฉพาะฉลากที่อ่านง่าย สร้าง Test set อย่างน้อย 3 ระดับ: ปกติ, ใกล้เกณฑ์ยอมรับ และเสียหายจริงจากหน้างาน ใช้ Scanner ทุกตัวกับชุดเดียวกัน ในตำแหน่งและแสงเดียวกัน บันทึกว่าผู้ใช้ต้องเล็งซ้ำกี่ครั้ง ไม่ควรนับเฉพาะว่า “สุดท้ายอ่านได้” เพราะการใช้เวลาหลายวินาทีต่อกล่องอาจสร้างคอขวดอย่างมีนัยสำคัญ Decision Guide: งานหน้าร้านที่ฉลากหลากหลายมักเริ่มจาก General purpose 2D Imager; คลังที่มีระยะและการตกกระแทกควรพิจารณา Rugged Scanner; งาน DPM หรือรหัสเล็กมากต้องใช้รุ่นเฉพาะและทดสอบแยก อ่าน [วิธีเลือก Rugged Scanner](https://arctech th.com/blogs/how to choose rugged scanner) ก่อนสรุปอุปกรณ์สำหรับพื้นที่หนัก Scanner อ่านผ่าน ไม่เท่ากับงานพิมพ์ผ่านมาตรฐาน Scanner ใช้เพื่อถอดรหัสในการปฏิบัติงาน ส่วน Verifier วัดคุณภาพตามวิธีมาตรฐานและรายงานพารามิเตอร์ งาน 1D มักอ้างอิง ISO/IEC 15416 และงาน 2D ใช้ ISO/IEC 15415 ตามข้อกำหนดที่เกี่ยวข้อง Scanner สมรรถนะสูงอาจอ่านฉลากที่ Scanner ของคู่ค้าหรือสายพานปลายทางอ่านไม่ได้ จึงไม่ควรใช้ “เครื่องของเราอ่านได้” เป็นเกณฑ์รับงานพิมพ์เพียงข้อเดียว Best Practice สำหรับแก้ต้นเหตุ 1. ตรวจ Template, ขนาด, Quiet Zone และการย่อภาพ 2. ทำความสะอาดหัวพิมพ์ตามคู่มือผู้ผลิต 3. ปรับ Print speed และ Darkness ด้วยชุดทดสอบ ไม่เพิ่มความร้อนสุดทันที 4. จับคู่ Label, Adhesive และ Ribbon กับพื้นผิว/อุณหภูมิ 5. ตรวจด้วย Verifier เมื่อกระบวนการหรือคู่ค้ากำหนด 6. เก็บตัวอย่าง Fail และ Lot/เครื่องพิมพ์เพื่อหาแนวโน้ม ถ้าต้องปรับระบบพิมพ์ ให้ดู [เครื่องพิมพ์บาร์โค้ดของ Arc Tech](https://arctech th.com/products/printer) ควบคู่กับการเลือก Scanner เพราะคุณภาพข้อมูลเริ่มตั้งแต่การสร้างฉลาก Troubleshooting เมื่อ Scanner อ่านไม่ติด เริ่มด้วยแนวทางใน [Scanner อ่านบาร์โค้ดไม่ได้ แก้อย่างไร](https://arctech th.com/blogs/barcode scanner not reading troubleshooting) แล้วแยกทดสอบทีละตัวแปร อ่านรหัสเดียวกันจากสำเนาที่พิมพ์ใหม่ หากผ่านให้เน้นตรวจฉลาก/พื้นผิว ทดลองเปลี่ยนมุมเพื่อลด Reflection แต่ไม่บิดข้อมือผู้ใช้เป็นวิธีถาวร ตรวจว่า Symbology เปิดใช้งาน และ Minimum/Maximum length ไม่ตัดข้อมูล เช็ดหน้าต่าง Imager ด้วยวิธีที่ผู้ผลิตอนุญาต ตรวจสาย, Wireless link และ Application แยกจากปัญหา Decode เก็บภาพฉลากที่ Fail พร้อมเวลา จุดงาน และรุ่น Scanner Common Mistake: ตั้ง Prefix/Suffix หรือรูปแบบข้อมูลผิดแล้วสรุปว่าอ่านไม่ได้ ทั้งที่ Scanner Decode สำเร็จแต่ Application ปฏิเสธ ควรดูไฟสถานะ เสียงตอบรับ และทดสอบกับ Text editor เพื่อแยกชั้นปัญหา ตัวอย่างสถานการณ์ คลังสมมติพบกล่องฉลากซีดช่วงบ่าย ทีมเปลี่ยน Scanner แล้วอัตราอ่านดีขึ้น แต่ยังเกิดซ้ำจากกล่องชุดเดิม เมื่อตรวจย้อนพบว่าฉลาก Direct Thermal ถูกวางใกล้แหล่งความร้อน แนวทางที่ยั่งยืนจึงประกอบด้วย Scanner ที่รับมือ Exception ได้ พร้อมเปลี่ยนวัสดุและตำแหน่งจัดเก็บ ตัวอย่างนี้ใช้เพื่ออธิบายวิธีคิด ไม่ใช่ผลโครงการลูกค้า Checklist ก่อนตัดสินใจ [ ] มีตัวอย่างรหัสจริงทั้งปกติและเสียหาย [ ] ระบุ Symbology, ขนาด และระยะอ่านแล้ว [ ] ทดสอบในแสงและความเร็วหน้างาน [ ] วัด First pass read rate ไม่ใช่เพียงอ่านได้/ไม่ได้ [ ] แยก Decode, การส่งข้อมูล และ Application validation [ ] มีขั้นตอน Reprint/Manual exception [ ] ตรวจสาเหตุจาก Printer, Label และ Ribbon [ ] ยืนยันรุ่นย่อยและ Scan engine ที่จะส่งมอบ FAQ Scanner ทุกเครื่องอ่านบาร์โค้ดซีดได้หรือไม่ ไม่เท่ากัน ความละเอียด เซนเซอร์ เลนส์ แสง และอัลกอริทึมแตกต่างตามรุ่น ต้องทดสอบกับรหัสจริง 2D Scanner อ่าน Barcode 1D ที่เสียหายได้ไหม โดยทั่วไป 2D Area Imager รองรับ 1D ด้วย แต่ความสำเร็จขึ้นกับ Specification และระดับความเสียหาย ไม่ควรรับรองโดยไม่ทดลอง QR Code ที่ขาดยังอ่านได้เพราะอะไร QR Code มี Error correction หลายระดับ แต่ความสามารถขึ้นกับตำแหน่งและปริมาณความเสียหาย ข้อมูลสำคัญหรือโครงสร้างหลักเสียก็อาจอ่านไม่ได้ เปลี่ยน Scanner แล้วจบปัญหาหรือไม่ ช่วยลด Exception ได้ แต่หากต้นเหตุคือ Template หัวพิมพ์ วัสดุ หรือการจัดเก็บ ปัญหาจะยังเกิดและอาจส่งต่อไปยังคู่ค้า Scanner กับ Barcode Verifier ต่างกันอย่างไร Scanner เน้นถอดรหัสเพื่อทำงาน ส่วน Verifier วัดและให้ Grade ตามวิธีมาตรฐานที่กำหนด จึงใช้แทนกันไม่ได้ ควรเลือก Wired หรือ Wireless ขึ้นกับระยะเคลื่อนที่ การชาร์จ ความเสี่ยงทำตก และจุดเชื่อมต่อ ไม่ได้ตัดสินความสามารถอ่านรหัสเสียหายโดยตรง ถ้ารหัสอ่านไม่ได้ควรกรอกมือหรือไม่ ควรมี Exception flow ที่ตรวจ Human readable data สิทธิ์ผู้ใช้ และ Audit log ไม่ควรเปิดให้กรอกค่าใดก็ได้โดยไม่มีการยืนยัน แนวทางเริ่มต้น Scanner ที่ดีควรทำให้งานประจำไหลลื่นและรับมือฉลากใกล้ขีดจำกัดได้ แต่ระบบที่ดีต้องลดการสร้างฉลากเสียหายตั้งแต่ต้นด้วย หากกำลังเปรียบเทียบ [เครื่องสแกนบาร์โค้ด](https://arctech th.com/products/scanner) ทีม Arc Tech พร้อมช่วยวิเคราะห์ตัวอย่างรหัส ระยะอ่าน สภาพหน้างาน และการเชื่อมต่อ เพื่อเลือกอุปกรณ์บนหลักฐานจากการทดสอบจริง แหล่งอ้างอิง [GS1: 10 Steps to Barcode Your Product](https://www.gs1.org/standards/barcodes/10 steps to barcode your product/english) [GS1 2D Barcode Verification Process Guideline](https://ref.gs1.org/guidelines/barcode verification/2D/) [Zebra MP72 Series Specification](https://www.zebra.com/us/en/products/spec sheets/scanners/multi plane scanners/mp72 series.html) [Honeywell HH492 Datasheet](https://automation.honeywell.com/content/dam/honeywell edam/sps/ppr/en us/public/campaigns/hh492/sps ppr hh492 whitepaper.pdf)
วิธีลด Human Error ในคลังสินค้าด้วย Barcode: ออกแบบจุดสแกนและ Workflow ให้ตรวจสอบได้ Human error ในคลังสินค้าไม่ได้หมายถึงพนักงานคนใดคนหนึ่งทำงานไม่รอบคอบเสมอไป หลายครั้งเกิดจากขั้นตอนที่ต้องจำรหัส พิมพ์ข้อมูลซ้ำ หรือให้ตัดสินใจโดยไม่มีข้อมูลหน้างานรองรับ ผลคือรับสินค้าเข้าผิด SKU ย้ายไปผิด location หยิบผิดจำนวน หรือแก้ยอดโดยหาสาเหตุย้อนกลับไม่ได้ Barcode ช่วยลดความเสี่ยงเหล่านี้ได้เมื่อใช้เป็น “จุดยืนยัน” ใน workflow ไม่ใช่เพียงการติดฉลากบนกล่อง บทความนี้อธิบายวิธีเลือกจุดสแกน ออกแบบข้อมูลและ exception flow สำหรับทีมคลังสินค้า IT และผู้ดูแลสต๊อกที่ต้องการลดข้อผิดพลาดอย่างตรวจสอบได้ โดยเชื่อม Barcode Scanner, Handheld และ WMS/ERP เข้ากับการทำงานจริง ประเด็นสำคัญที่ควรรู้ Barcode ลดการพิมพ์และการจำรหัสได้ แต่ไม่แทนที่ master data ที่ถูกต้องหรือกติกาอนุมัติข้อยกเว้น จุดสแกนที่ควรเริ่มก่อนคือ receiving, put away, move, picking และ cycle count เพราะเป็นจุดที่ความคลาดเคลื่อนส่งผลต่อยอดและตำแหน่งสินค้าโดยตรง ต้องแยก “สแกนผ่าน” ออกจาก “สแกนแล้วระบบปฏิเสธ” และเก็บเหตุผล/ผู้ปฏิบัติงาน/เวลาไว้ให้ตรวจสอบได้ เริ่ม Pilot ในโซนหรือกลุ่ม SKU ที่มี workflow ชัดเจน วัด exception และความต่างจากการนับ ก่อนขยายไปทั้งคลัง Human Error ในคลังสินค้าเกิดที่จุดใดบ่อย ความผิดพลาดมักเริ่มเมื่อข้อมูลบนฉลาก สินค้าจริง และข้อมูลในระบบไม่ถูกยืนยันพร้อมกัน ตัวอย่างเช่น ผู้ปฏิบัติงานพิมพ์ SKU จากกระดาษ, เลือก location จากความเคยชิน, ย้ายสินค้าระหว่างจุดพักโดยไม่บันทึก หรือหยิบแทนจาก bin ข้างเคียงเมื่อหาไม่พบ ขั้นตอนเหล่านี้อาจทำให้งานเดินต่อได้ในระยะสั้น แต่สร้างยอดคงเหลือที่ไม่น่าเชื่อถือในระยะยาว ก่อนนำ Barcode มาใช้ ควรวาด flow ตั้งแต่ receiving ถึง shipping และระบุว่าแต่ละจุดต้องยืนยันอะไรบ้าง: สินค้า, หน่วยนับ, lot/serial (ถ้ามี), ต้นทาง, ปลายทาง, จำนวน และสถานะ เช่น quarantine หรือ available ภาพรวมบทบาทของระบบกลางอ่านต่อได้ที่ [WMS คืออะไร](https://arctech th.com/blogs/what is warehouse management system) และ [WMS ช่วยแก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) หลักคิด: Barcode เป็นการยืนยัน ไม่ใช่ป้ายชื่ออย่างเดียว การติดรหัสที่สินค้า พาเลท และชั้นวางมีประโยชน์ก็ต่อเมื่อแอปหรือระบบนำค่าที่สแกนไปตรวจกับกติกาธุรกิจทันที เช่น SKU นี้รับเข้าตามเอกสารหรือไม่, location นี้รับสินค้าสถานะนี้ได้หรือไม่, จำนวนที่ยืนยันเกินยอดที่อนุญาตหรือไม่ และผู้ใช้มีสิทธิ์ทำรายการนั้นหรือไม่ GS1 อธิบายว่าบาร์โค้ดเป็นมาตรฐานที่ทำให้ข้อมูลระบุสินค้าและเหตุการณ์ในห่วงโซ่อุปทานถูกอ่านและแลกเปลี่ยนได้สม่ำเสมอ แต่ความหมายของรหัสยังต้องผูกกับข้อมูลอ้างอิงขององค์กรเสมอ ดังนั้นอย่าเริ่มด้วยการพิมพ์ฉลากจำนวนมากก่อนตรวจว่ารหัส, หน่วยนับ และเจ้าของข้อมูลหลักเป็นชุดเดียวกัน ออกแบบจุดสแกนตาม workflow Receiving: ยืนยันของก่อนสร้างยอดคงเหลือ เริ่มด้วยการสแกนเอกสารอ้างอิงหรือรายการรับ แล้วสแกน SKU/พาเลทและกรอกจำนวนตามหน่วยที่กำหนด ระบบควรแจ้งทันทีเมื่อรหัสไม่อยู่ในรายการรับ, หน่วยนับไม่ตรง หรือสินค้าต้องเข้า quarantine แทนที่จะปล่อยให้ผู้ใช้เลือก “ใกล้เคียง” เอง หากฉลากอ่านไม่ได้ ให้เปิด exception ที่ระบุสาเหตุแทนการพิมพ์รหัสใหม่โดยไม่มีการควบคุม Put away: สแกน location ก่อนยืนยันการวาง หลังระบบเสนอจุดเก็บ ให้สแกน location ก่อน แล้วจึงสแกนสินค้า/พาเลทและยืนยันจำนวน ลำดับนี้ทำให้การวางผิดชั้นหรือผิดโซนถูกตรวจได้ก่อนปิดงาน หากจำเป็นต้องวางต่างจากที่ระบบเสนอ ควรใช้เหตุผล override พร้อมสิทธิ์อนุมัติ ไม่ใช่แก้คำสั่งในภายหลัง ดูตัวอย่างการเชื่อม Handheld กับงานหน้างานที่ [Handheld สำหรับ Put away](https://arctech th.com/blogs/handheld for put away) Move และ replenishment: บันทึกทั้งต้นทางและปลายทาง การย้ายจาก reserve ไป pick face, ย้ายออกจาก staging หรือเก็บคืน มักเป็นจุดที่ยอดกับตำแหน่งหลุดจากกัน ให้ flow บังคับสแกนต้นทาง เลือก SKU/พาเลท สแกนปลายทาง แล้วค่อยยืนยันธุรกรรม ระบบควรมีหมายเลขอ้างอิงเฉพาะของรายการ เพื่อป้องกันการบันทึกซ้ำเมื่อ Handheld ออฟไลน์แล้วส่งข้อมูลกลับมาใหม่ Picking และ packing: ตรวจจุดหยิบ ของ และจำนวน งานหยิบควรแสดง location ที่ต้องไป, รหัสสินค้า, จำนวน และเงื่อนไข lot/expiry ที่เกี่ยวข้อง ผู้ใช้สแกน location ก่อนสแกนสินค้า เพื่อให้ระบบเห็นทันทีว่าหยิบจากจุดที่กำหนดหรือไม่ หากเจอของไม่พอให้แจ้ง short pick หรือ exception แทนการหยิบจากจุดอื่นโดยไม่บันทึก แนวคิดการยืนยันหลายชั้นดูเพิ่มเติมได้จาก [Handheld สำหรับ Picking](https://arctech th.com/blogs/handheld for picking) Cycle count: ปิดวงจรด้วยการตรวจนับและทบทวนความต่าง การนับตามรอบช่วยค้นหาความคลาดเคลื่อนก่อนกลายเป็นปัญหาใหญ่ Microsoft อธิบาย cycle counting เป็นกระบวนการสร้างงานนับ, ดำเนินการนับด้วย mobile device และแก้ความต่างที่รอการทบทวน การออกแบบที่ดีควรเก็บ location, SKU, หน่วยนับ, เวลา, ผู้ใช้งาน และสาเหตุของความต่าง เพื่อให้ทีมแก้ที่ต้นเหตุได้ ไม่ใช่เพียงปรับยอด ดูขั้นตอนสำหรับคลังได้จาก [Cycle Count ด้วย PDA](https://arctech th.com/blogs/cycle count with pda) เลือก Barcode Scanner และ Handheld จากงานจริง Scanner แบบต่อสายอาจเหมาะกับ receiving desk หรือ packing station ที่ตำแหน่งคงที่ ขณะที่ Handheld Computer เหมาะกับงานเดินรับ ย้าย หยิบ หรือนับที่ต้องแสดงคำสั่งและส่งธุรกรรมเข้าระบบ การตัดสินใจไม่ควรยึดชนิดอุปกรณ์เพียงอย่างเดียว ควรทดสอบกับตัวอย่าง Barcode จริงที่มีทั้งสภาพดีและสภาพอ่านยาก รวมถึงระยะอ่าน แสงสะท้อน วัสดุฉลาก เครือข่าย และวิธีส่งข้อมูลเข้าสู่แอป [กลุ่ม Barcode Scanner ของ Arc Tech](https://arctech th.com/products/scanner) แสดงตัวเลือกอุปกรณ์หลายรูปแบบ แต่ความสามารถของแต่ละรุ่นต้องยืนยันจาก datasheet และการทดสอบหน้างานเสมอ สำหรับหลักเกณฑ์การเลือก ควรอ่าน [วิธีเลือก Barcode Scanner](https://arctech th.com/blogs/how to choose barcode scanner) ควบคู่กับการออกแบบ workflow ไม่ใช่เลือกจากคำบรรยายคุณสมบัติเพียงอย่างเดียว ออกแบบ exception flow ก่อนเริ่มใช้งานจริง ไม่ใช่ทุกการสแกนจะผ่าน และการปิดบังการสแกนไม่ผ่านคือจุดที่ทำให้ระบบสูญเสียความน่าเชื่อถือ กำหนดรหัสเหตุการณ์อย่างน้อยสำหรับฉลากชำรุด, SKU ไม่ตรง, location ไม่ถูกต้อง, จำนวนเกิน/ขาด, lot ไม่ตรง, สินค้าถูกกักกัน และสัญญาณขาดหาย กำหนดด้วยว่าใครแก้ได้ ใครอนุมัติ และข้อมูลใดต้องบันทึกประกอบ เมื่อ mobile app ทำงานแบบออฟไลน์ ให้คิวธุรกรรมเก็บเวลาและ transaction reference จากอุปกรณ์ แล้วส่งซ้ำด้วยกติกา idempotency ที่ฝั่งระบบกลาง วิธีนี้ลดโอกาสที่การแตะซ้ำหรือการ reconnect ทำให้รายการย้ายถูกบันทึกหลายครั้ง ในขณะเดียวกันหน้าจอควรบอกผู้ใช้ชัดเจนว่ารายการใดรอส่ง รายการใดถูกปฏิเสธ และห้ามแก้ด้วยการทำรายการใหม่โดยไม่ตรวจสถานะเดิม วัดผลจากความน่าเชื่อถือของ workflow ตัวชี้วัดที่ใช้ได้จริงก่อนและหลัง Pilot ได้แก่ จำนวน transaction ที่ถูกปฏิเสธแยกตามสาเหตุ, จำนวน override, เวลาหาสินค้า, ความต่างจาก cycle count, งานย้ายค้าง และสัดส่วนฉลากอ่านไม่ผ่าน ตัวเลขเหล่านี้ไม่ใช่คำรับประกันผลลัพธ์ แต่เป็นสัญญาณให้ทีมปรับป้าย master data หน้าจอ หรือขั้นตอนทำงาน หลีกเลี่ยงการวัดจากจำนวนครั้งสแกนเพียงอย่างเดียว เพราะพนักงานอาจสแกนผ่านขั้นตอนที่ไม่ตรวจข้อมูลสำคัญได้ เป้าหมายคือให้แต่ละการสแกนช่วยยืนยันธุรกรรมที่จำเป็นและทิ้งร่องรอยที่ตรวจสอบย้อนกลับได้ Checklist เริ่ม Pilot ลด Human Error ด้วย Barcode 1. เลือกโซนหรือกลุ่ม SKU ที่มี workflow รับ ย้าย หยิบ หรือนับชัดเจน 2. ตรวจ master data ของ SKU, หน่วยนับ, location, lot/serial และสิทธิ์ผู้ใช้ 3. ติดป้ายและทดสอบ Barcode ที่สินค้า พาเลท และ location ในแสง/ระยะจริง 4. ระบุจุดบังคับสแกนและข้อมูลที่ระบบต้องตรวจในแต่ละธุรกรรม 5. ออกแบบ exception code, วิธีอนุมัติ override และ audit trail 6. ทดสอบออฟไลน์, การส่งซ้ำ และการแจ้งสถานะคิวธุรกรรม 7. นับ cycle count หลัง Pilot แล้วทบทวนความต่างกับทีมคลังและ IT 8. ขยายทีละโซนเมื่อการแก้ exception และการดูแลข้อมูลเริ่มนิ่ง คำถามที่พบบ่อย ใช้ Barcode แล้ว Human Error จะหายไปทั้งหมดหรือไม่ ไม่ทั้งหมด Barcode ลดความเสี่ยงจากการพิมพ์และการอ่านรหัสผิดได้ แต่ยังต้องมีข้อมูลอ้างอิงที่ถูกต้อง อุปกรณ์ที่อ่านฉลากหน้างานได้ และ workflow ที่ไม่เปิดช่องให้ข้ามการยืนยันโดยไม่มีเหตุผล ควรสแกนสินค้า หรือ location ก่อน ขึ้นกับธุรกรรม แต่สำหรับ put away และ picking การสแกน location ก่อนแล้วสแกนสินค้าช่วยยืนยันว่าผู้ใช้ยืนอยู่ที่จุดที่ระบบกำหนด ส่วน receiving ควรยืนยันรายการรับและสินค้าตามกติกาขององค์กรก่อนสร้างหรือเพิ่มยอด จำเป็นต้องมี WMS ก่อนเริ่มใช้ Barcode หรือไม่ ไม่จำเป็นต้องเริ่มจาก WMS ขนาดใหญ่ แต่ต้องมีระบบกลางที่ผูก SKU, location, จำนวน และประวัติธุรกรรมได้ เมื่อความซับซ้อนเพิ่มขึ้น การใช้ Handheld และ workflow ที่เชื่อม WMS/ERP ช่วยให้ควบคุมงานหลายผู้ใช้ได้ชัดขึ้น หาก Scanner อ่านฉลากไม่ได้ควรทำอย่างไร บันทึกเหตุการณ์และตรวจสภาพฉลาก ขนาดรหัส contrast วัสดุ แสง และระยะอ่านก่อนเปลี่ยนอุปกรณ์หรือพิมพ์ฉลากใหม่ ไม่ควรข้ามด้วยการพิมพ์รหัสแบบไม่มีการตรวจ เพราะจะทำให้หาสาเหตุภายหลังยาก Pilot ควรใช้เวลานานเท่าไร ไม่มีช่วงเวลาตายตัว ควรครอบคลุม transaction จริง ปริมาณงานที่พอให้เห็น exception และอย่างน้อยหนึ่งรอบทบทวนผลนับ จุดตัดสินใจควรอิงความพร้อมของข้อมูลและ workflow มากกว่ากำหนดเวลาเดียวสำหรับทุกคลัง สรุป: เริ่มที่จุดยืนยันที่มีผลต่อยอดและตำแหน่ง การลด Human Error ด้วย Barcode เริ่มจากการเลือกจุดสแกนที่ทำให้ receiving, put away, move, picking และ cycle count ตรวจสอบได้จริง จากนั้นออกแบบ master data, exception flow และ Pilot ให้ทีมคลังกับ IT เรียนรู้จากข้อมูลเดียวกัน หากองค์กรของคุณต้องการวาง workflow คลังสินค้าโดยเชื่อม Barcode Scanner, Handheld และระบบ WMS/ERP, Arc Tech สามารถช่วยวิเคราะห์ Requirement ออกแบบจุดยืนยัน และวางแผน Pilot ให้สอดคล้องกับข้อมูลและหน้างานจริงได้

