INSIGHTS & ARTICLES

บทความและสาระน่ารู้

อัปเดตเทคโนโลยี เทรนด์ระบบระบบสมาร์ท Kiosk และโซลูชัน Handheld พร้อมความรู้วิชาการและการประยุกต์ใช้งานในอุตสาหกรรมต่างๆ

CATEGORY
SEARCH
Passive RFID vs Active RFID ต่างกันอย่างไร: เลือกให้ตรงระยะอ่านและ workflow
Handheld

Passive RFID vs Active RFID ต่างกันอย่างไร: เลือกให้ตรงระยะอ่านและ workflow

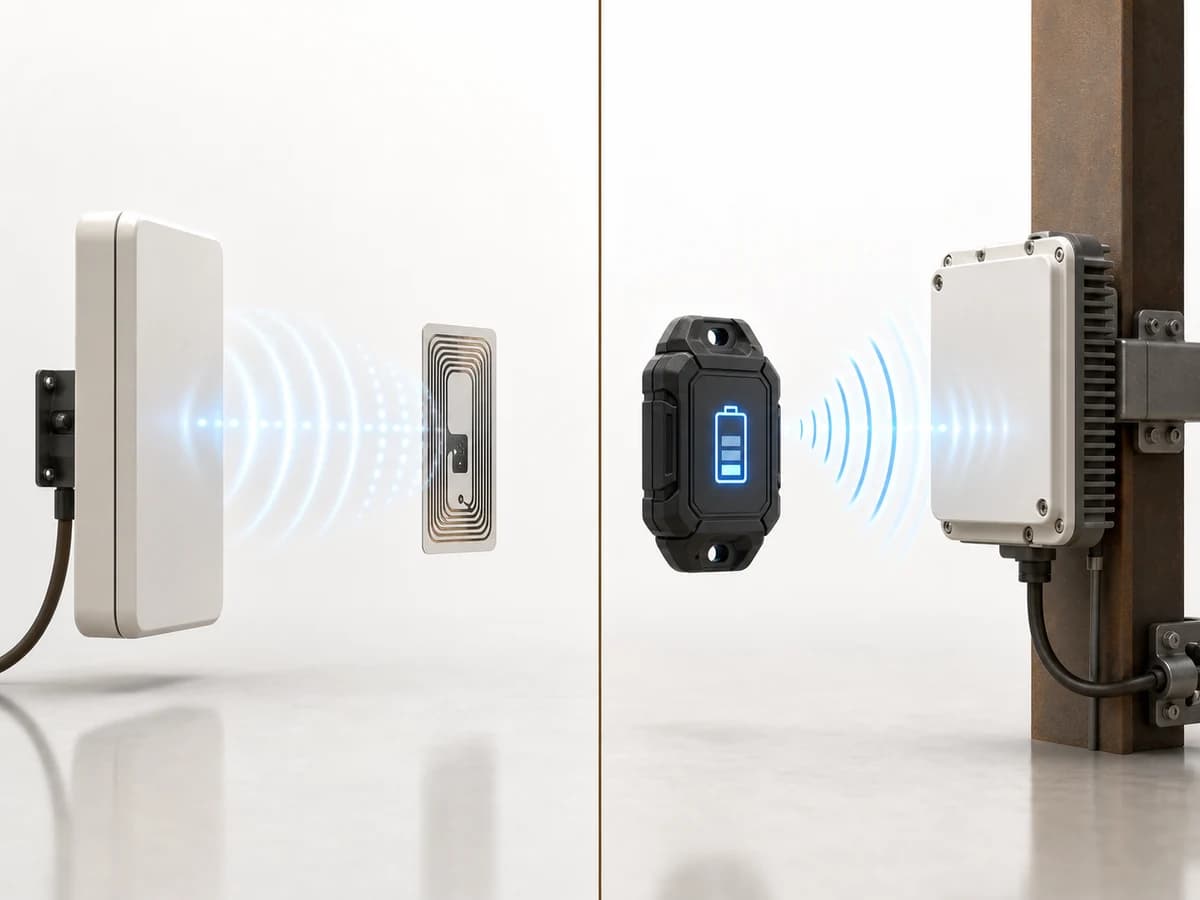
Passive RFID vs Active RFID ต่างกันอย่างไร: เลือกให้ตรงระยะอ่านและ workflow การเลือก RFID ไม่ควรเริ่มจากคำว่า “อ่านได้ไกลกว่า” เพียงอย่างเดียว เพราะ Passive RFID และ Active RFID สร้างข้อมูลเหตุการณ์คนละแบบ ใช้พลังงานต่างกัน และทำให้รูปแบบการติดตั้ง reader, การดูแลอุปกรณ์ และการเชื่อมต่อซอฟต์แวร์เปลี่ยนไป หากองค์กรต้องการตรวจนับสินค้าหลายชิ้นในจุดอ่านที่กำหนด Passive RFID มักเป็นจุดเริ่มต้นที่เหมาะสมกว่า แต่หากต้องการสัญญาณจากทรัพย์สินที่เคลื่อนที่เป็นระยะหรือครอบคลุมพื้นที่กว้าง Active RFID อาจตอบโจทย์กว่าเมื่อมีแผนดูแลแบตเตอรี่และโครงข่ายรองรับ คำตอบสั้น ๆ คือ Passive RFID รับพลังงานจากคลื่นของ reader แล้วตอบกลับด้วยการสะท้อนสัญญาณ (backscatter) จึงไม่มีแบตเตอรี่ในแท็กเป็นหลัก ส่วน Active RFID มีแหล่งพลังงานในแท็กและสามารถส่งสัญญาณของตนเองได้ ระยะอ่านจริงของทั้งสองแบบขึ้นอยู่กับย่านความถี่ เสาอากาศ วัสดุ ตำแหน่งติดตั้ง สภาพแวดล้อม และกติกาในระบบ ไม่ควรตัดสินจากสเปกของอุปกรณ์ชิ้นเดียว ประเด็นสำคัญที่ควรรู้ Passive RFID เหมาะกับงานระบุหรืออ่านหลายแท็กใน read zone ที่ออกแบบไว้ เช่น รับเข้า ตรวจนับ หรือผ่านประตู โดยไม่ต้องวางรอบเปลี่ยนแบตเตอรี่ของแท็ก Active RFID เหมาะเมื่อเหตุการณ์ที่ต้องการคือสัญญาณจากทรัพย์สินหรือการติดตามการเคลื่อนที่เป็นช่วง ๆ แต่ต้องจัดการวงจรชีวิตแบตเตอรี่ สุขภาพอุปกรณ์ และสัญญาณที่ขาดหาย ระยะอ่านไม่ใช่คำตอบเดียว: โลหะ ของเหลว การซ้อนของวัตถุ มุมแท็ก ความเร็วการเคลื่อนที่ และตำแหน่งเสาอากาศอาจเปลี่ยนผลลัพธ์อย่างมาก แท็กที่อ่านได้ไม่เท่ากับธุรกรรมสำเร็จ ซอฟต์แวร์ต้องแยก read event ออกจากการรับเข้า จ่ายออก หรือเปลี่ยนสถานะทางธุรกิจ และต้องกันการประมวลผลซ้ำ ควรทำ pilot กับแท็ก วัตถุ และเส้นทางจริงก่อนเลือกอุปกรณ์หรือขยายจุดติดตั้ง สารบัญ 1. [Passive RFID และ Active RFID คืออะไร]( passive rfid และ active rfid คืออะไร) 2. [ตารางเปรียบเทียบเพื่อเลือกใช้งาน]( ตารางเปรียบเทียบเพื่อเลือกใช้งาน) 3. [เลือกจาก workflow ก่อนเลือกอุปกรณ์]( เลือกจาก workflow ก่อนเลือกอุปกรณ์) 4. [ออกแบบข้อมูลและการเชื่อมต่อระบบ]( ออกแบบข้อมูลและการเชื่อมต่อระบบ) 5. [ข้อจำกัดที่ต้องทดสอบหน้างาน]( ข้อจำกัดที่ต้องทดสอบหน้างาน) 6. [คำถามพบบ่อย]( คำถามพบบ่อย) Passive RFID และ Active RFID คืออะไร RFID เป็นระบบระบุวัตถุด้วยคลื่นวิทยุที่ประกอบด้วยแท็ก, reader หรือ interrogator, เสาอากาศตามรูปแบบของระบบ และซอฟต์แวร์ที่แปลงข้อมูลอ่านให้เป็นเหตุการณ์ที่ธุรกิจนำไปใช้ได้ บทความ [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) อธิบายองค์ประกอบพื้นฐานและคำศัพท์ที่ใช้ร่วมกันก่อนลงรายละเอียดการเลือกรูปแบบแท็ก Passive RFID โดยทั่วไปไม่มีตัวส่งสัญญาณวิทยุและไม่มีแบตเตอรี่ในแท็ก แท็กได้รับพลังงานจากสนามของ reader แล้วตอบกลับด้วย backscatter หลักการนี้ทำให้แท็กมีรูปแบบกะทัดรัดและเหมาะกับงานระบุจำนวนมากในพื้นที่อ่านที่ควบคุมได้ ตัวอย่างงานคือการตรวจนับพาเลต กล่อง หรือสินค้าที่ผ่านจุดอ่าน โดยเฉพาะเมื่อการอ่านหลายแท็กพร้อมกันและการไม่ต้องเห็นฉลากโดยตรงเป็นประโยชน์ต่อ workflow Active RFID มีแหล่งพลังงานภายในเพื่อจ่ายให้วงจรและการส่งสัญญาณ แท็กอาจส่งสัญญาณเป็นคาบเวลา หรือทำงานตามเงื่อนไขของระบบ จึงเหมาะกับกรณีที่องค์กรสนใจสัญญาณจากทรัพย์สินตลอดช่วงเวลา เช่น การมองเห็นทรัพย์สินมูลค่าสูงในพื้นที่ที่กำหนด อย่างไรก็ตาม ความสามารถดังกล่าวมาพร้อมงานปฏิบัติการเพิ่มขึ้น ได้แก่ การติดตามแบตเตอรี่ การเปลี่ยนหรือบำรุงรักษาแท็ก การจัดการสัญญาณ และการออกแบบความเป็นส่วนตัว/สิทธิ์เข้าถึงข้อมูล ยังมี Battery Assisted Passive (BAP) หรือ semi passive ซึ่งใช้แบตเตอรี่ช่วยวงจรบางส่วน แต่ยังสื่อสารแบบ backscatter จึงไม่ควรเหมารวมว่าแท็กที่มีแบตเตอรี่ทุกชนิดทำงานเหมือน Active RFID การอ่านเอกสารของผู้ผลิตและทดสอบ protocol จริงสำคัญกว่าชื่อการตลาด ตารางเปรียบเทียบเพื่อเลือกใช้งาน | ประเด็น | Passive RFID | Active RFID | สิ่งที่ทีมโครงการต้องตัดสินใจ | | | | | | | แหล่งพลังงาน | รับพลังงานจาก reader เป็นหลัก | มีแหล่งพลังงานภายใน | ใครรับผิดชอบการดูแลแบตเตอรี่และการเปลี่ยนแท็ก | | รูปแบบการสื่อสาร | ตอบกลับเมื่ออยู่ในสนาม/คำสั่งของ reader | อาจส่งสัญญาณเองหรือทำงานตามคาบเวลา | ต้องการเหตุการณ์จากจุดอ่านหรือสัญญาณต่อเนื่อง | | พื้นที่อ่าน | มักออกแบบเป็นจุดหรือช่องอ่านชัดเจน | อาจครอบคลุมพื้นที่กว้างขึ้นตามระบบ | ต้องกำหนด read zone และเงื่อนไขที่ถือว่า “อยู่ในพื้นที่” | | ขนาดและวงจรชีวิต | แท็กมักเรียบง่าย ดูแลพลังงานน้อย | ตัวแท็กและการดูแลมีความซับซ้อนเพิ่ม | ต้องบันทึกสถานะแท็ก สุขภาพแบตเตอรี่ และการเปลี่ยนอุปกรณ์ | | งานที่เหมาะ | ตรวจนับ, รับเข้า, จ่ายออก, ยืนยันผ่านจุด | ติดตามทรัพย์สินหรือ location aware workflow | ระบุ KPI เป็นความถูกต้องของธุรกรรมหรือความสดใหม่ของตำแหน่ง | | ข้อจำกัดหลัก | ผลอ่านไวต่อวัสดุ ทิศทาง และการออกแบบเสาอากาศ | แบตเตอรี่หมด สัญญาณรบกวน และข้อมูลถี่เกินจำเป็น | ทำ pilot ด้วยของจริงและกำหนด exception flow | มาตรฐานและแนวทางของ [GS1 เรื่องความต่างของ Active และ Passive tag](https://support.gs1.org/support/solutions/articles/43000733398 what is the difference between passive and active tags ) ระบุหลักการพลังงานและการสื่อสารนี้ชัดเจน ขณะที่ [NIST SP 800 98](https://nvlpubs.nist.gov/nistpubs/Legacy/SP/nistspecialpublication800 98.pdf) ชี้ให้เห็นว่าพลังงานและรูปแบบการส่งผลต่อระยะ การประมวลผล และประเด็นด้านความมั่นคงของระบบ เลือกจาก workflow ก่อนเลือกอุปกรณ์ คำถามที่มีประโยชน์กว่า “ต้องการระยะเท่าไร” คือ “เหตุการณ์ใดทำให้ระบบเปลี่ยนสถานะงานได้” ตัวอย่างเช่น คลังสินค้าต้องการยืนยันว่าพาเลตผ่านประตูรับเข้าจริง หรือฝ่ายซ่อมบำรุงต้องการเห็นว่าเครื่องมือสำคัญยังอยู่ในพื้นที่ใด ทั้งสองโจทย์ต่างต้องการข้อมูลเกี่ยวกับวัตถุ แต่ความหมายของเหตุการณ์และความถี่ที่ต้องใช้ไม่เหมือนกัน เมื่อ Passive RFID มักเหมาะกว่า Passive RFID มักเหมาะกับการทำ จุดควบคุมธุรกรรม : รับสินค้าเข้าคลัง ตรวจนับชั้นวาง ยืนยันการบรรจุ หรืออ่านผ่านประตูที่มีจุดเริ่มและจุดสิ้นสุดชัดเจน ระบบ UHF passive จำนวนมากใช้ในงาน item management; [GS1 RFID](https://www.gs1.org/standards/rfid) อธิบายว่ามาตรฐานของ GS1 มุ่งไปที่แท็ก passive UHF และ HF และการระบุ EPC เพื่อเชื่อมกับข้อมูลธุรกิจ สำหรับงานดังกล่าว ให้เริ่มจากการเขียนว่า event ใดต้องเกิด เช่น RECEIVE CONFIRMED , PACK VERIFIED หรือ GATE EXIT CONFIRMED แล้วกำหนดว่าอ่านแท็กกี่ครั้ง ภายในช่วงเวลาใด และต้องอ้างอิงเอกสารใดจึงจะยืนยันได้ อย่าให้การอ่านเพียงครั้งเดียวเปลี่ยนยอดคงเหลือทันทีโดยไม่มีการตรวจสอบคำสั่งงานหรือการกันข้อมูลซ้ำ เมื่อ Active RFID มักเหมาะกว่า Active RFID ควรพิจารณาเมื่อ workflow ต้องใช้การพบสัญญาณของทรัพย์สินในช่วงเวลาต่าง ๆ เช่น ต้องการตรวจว่าทรัพย์สินเฉพาะกลุ่มยังอยู่ในพื้นที่ดูแล หรือออกแบบระบบระบุตำแหน่งแบบเรียลไทม์ในขอบเขตที่ทดสอบแล้ว การมีแหล่งพลังงานในแท็กช่วยให้ส่งสัญญาณได้โดยไม่ต้องอาศัยสนามจาก reader ในจังหวะเดียวกัน แต่ไม่ควรตีความว่าเห็นตำแหน่ง “แม่นยำ” โดยอัตโนมัติ เพราะความละเอียดขึ้นกับเทคโนโลยี การวางตัวรับ สภาพแวดล้อม และอัลกอริทึม ก่อนเริ่มงานให้กำหนด freshness ของข้อมูล เช่น “ต้องแจ้งเมื่อไม่พบสัญญาณภายในช่วงที่ตกลง” และกำหนดให้สถานะ unknown ต่างจาก out of zone เพื่อไม่สรุปว่าทรัพย์สินหายเพียงเพราะสัญญาณขาดหายชั่วคราว ระยะอ่าน: อย่าใช้ตัวเลขเดียวแทนการทดสอบ Passive tag มีระยะอ่านที่แปรตามย่านความถี่ กำลังและความไวของ reader/antenna รูปแบบแท็ก การวางแนว และสิ่งแวดล้อม ส่วน Active tag อาจครอบคลุมได้ไกลกว่า แต่การติดตั้งจริงยังต้องพิจารณาผนัง ชั้นวาง โลหะ ของเหลว และสัญญาณวิทยุอื่น ๆ [GS1 อธิบายเรื่อง read range](https://support.gs1.org/support/solutions/articles/43000734166 what is the read range for a typical rfid tag ) ว่าไม่มี “ระยะมาตรฐาน” ค่าเดียว และรูปร่างของพื้นที่อ่านรวมถึง polarization และ orientation มีผลโดยตรง ทำแผนทดสอบอย่างน้อยสามสถานการณ์: วัตถุเดี่ยว, วัตถุที่ใช้งานจริง/บรรจุจริง และช่วงที่มีความหนาแน่นสูง ทดสอบทั้งทิศทางการเคลื่อนที่ ความเร็ว ตำแหน่งแท็ก และตำแหน่งเสาอากาศ บันทึกทั้งการอ่านพลาด การอ่านเกิน และการอ่านซ้ำ จึงค่อยกำหนด acceptance criteria สำหรับโครงการ ออกแบบข้อมูลและการเชื่อมต่อระบบ แท็กควรมี identifier ที่สัมพันธ์กับข้อมูลหลักขององค์กร แต่ UID/EPC ที่ reader อ่านได้ไม่ควรถูกนำไปเป็น business key โดยไม่มีชั้น mapping และสถานะกำกับ ควรเก็บอย่างน้อย tag id , object id , event type , reader id , zone id , occurred at , source , correlation id และผลการตรวจสอบสิทธิ์หรือกติกางาน แยกเส้นทางข้อมูลเป็นสองชั้นเสมอ: 1. Capture layer รับ read event ดิบ พร้อมเวลา reader และคุณภาพ/บริบทที่อุปกรณ์ให้ได้ 2. Business layer กรองซ้ำ ตรวจคำสั่งงาน ตรวจสิทธิ์ และจึงเปลี่ยนสถานะของสินค้า ทรัพย์สิน หรือเอกสาร แนวคิดนี้ช่วยให้ระบบตรวจสอบย้อนหลังได้ และลดกรณี reader ส่ง event ซ้ำแล้วทำให้ยอดหรือสถานะเปลี่ยนซ้ำ หากต้องการต่อยอดเป็นการติดตามทรัพย์สิน ให้ดูบทความ [Asset Tracking ด้วย Barcode และ RFID](https://arctech th.com/blogs/asset tracking with barcode and rfid) เพื่อวาง lifecycle ตั้งแต่ติดแท็ก ย้าย ซ่อม ไปจนถึงปลดระวาง สำหรับหน้างานที่ต้องยืนยันด้วยคนหรือแก้ exception เครื่อง [RFID Reader คืออะไร](https://arctech th.com/blogs/what is rfid reader) และ [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) ช่วยแยกบทบาทของ reader, antenna และ tag ก่อนเลือกรูปแบบ handheld หรือ fixed point การประเมินควรรวม API, ระบบเดิม, การทำงานขณะเครือข่ายขาดช่วง และ audit trail ด้วย ข้อจำกัดที่ต้องทดสอบหน้างาน วัสดุและตำแหน่งติดตั้ง โลหะและของเหลวสามารถเปลี่ยนพฤติกรรม RF ได้มาก การติดแท็กบนภาชนะโลหะ ติดใกล้ของเหลว หรือวางแท็กซ้อนกันต้องใช้แท็กและตำแหน่งที่ผ่านการทดสอบ ไม่ควรรับประกันผลลัพธ์จากการสาธิตบนโต๊ะเพียงอย่างเดียว บทความ [RFID Antenna คืออะไร](https://arctech th.com/blogs/what is rfid antenna) อธิบายเหตุผลที่การวาง antenna และ read zone เป็นส่วนหนึ่งของการออกแบบระบบ ไม่ใช่อุปกรณ์เสริม แบตเตอรี่และการปฏิบัติการของ Active tag Active tag ต้องมีทะเบียนอุปกรณ์: serial, วันที่เริ่มใช้งาน, ค่าคาบการส่ง, ระดับแบตเตอรี่, วันที่ตรวจล่าสุด และแผนเปลี่ยนหรือชาร์จ แผนนี้ควรเป็นงานประจำของเจ้าของกระบวนการ ไม่ใช่ความรับผิดชอบที่ไม่มีผู้รับผิดชอบ เมื่อแบตเตอรี่ต่ำ ระบบควรแจ้งเตือนก่อนกระทบการมองเห็นทรัพย์สิน และไม่ควรเปลี่ยนสถานะเป็น “สูญหาย” โดยไม่มีขั้นตอนตรวจสอบ ความมั่นคงและความเป็นส่วนตัว RFID เป็นส่วนหนึ่งของระบบข้อมูล ไม่ใช่เพียงฮาร์ดแวร์ ควรกำหนดสิทธิ์การจัดการ reader/แท็ก ปกป้อง API key และเครือข่าย แยกสิทธิ์ของผู้ดู event และผู้อนุมัติธุรกรรม รวมถึงเก็บบันทึกการเปลี่ยน mapping หรือสถานะ สำรวจแนวทางการประเมินความเสี่ยงจาก [NIST](https://www.nist.gov/publications/guidelines securing radio frequency identification rfid systems) แล้วปรับให้สอดคล้องกับประเภทข้อมูลและนโยบายขององค์กร ขั้นตอนทำ pilot ที่ใช้ตัดสินใจได้จริง 1. นิยามวัตถุ กระบวนการ และเหตุการณ์ที่ระบบต้องตอบ ไม่เริ่มจากรุ่นอุปกรณ์ 2. เลือกตัวอย่างแท็กอย่างน้อยตามวัสดุและรูปแบบบรรจุจริง รวมทั้งกรณีที่ยากที่สุด 3. วาง reader/antenna หรือ receiver ตามเส้นทางจริง แล้วทดสอบการอ่านพลาด เกิน และซ้ำ 4. เชื่อม event เข้าระบบทดสอบ พร้อม idempotency, กฎ validation และหน้าจอแก้ exception 5. กำหนดเกณฑ์ยอมรับเป็นตัวชี้วัดของ workflow เช่น อัตราการยืนยันถูกต้อง เวลาตอบสนอง และจำนวนเหตุการณ์ที่ต้องแก้ด้วยคน 6. สำหรับ Active RFID เพิ่มการทดสอบแบตเตอรี่ การหายของสัญญาณ และการแจ้งเตือนก่อนขยายผล ผลของ pilot ควรระบุขอบเขตที่ทำได้และทำไม่ได้ รวมถึงสภาพหน้างานที่ต้องปรับก่อน production ไม่ควรสรุปว่าเทคโนโลยีชนิดหนึ่งเหมาะกับทุกวัตถุหรือทุกพื้นที่ ข้อผิดพลาดที่พบบ่อย เลือกจากคำว่า “ระยะไกล” โดยไม่เขียนว่าข้อมูลนั้นจะเปลี่ยนสถานะงานใด ใช้ read event ดิบอัปเดตยอดหรือสถานะโดยไม่มีการตรวจคำสั่งงานและกันซ้ำ ทดสอบแท็กเปล่าบนโต๊ะ แต่ไม่ทดสอบกับบรรจุภัณฑ์ โลหะ ของเหลว และการวางซ้อนจริง ติดตั้ง Active tag โดยไม่มีเจ้าของวงจรชีวิตแบตเตอรี่หรือไม่มีสถานะ unknown ผูก tag identifier กับ master data แบบถาวรจนเปลี่ยนแท็กหรือซ่อมทรัพย์สินไม่ได้อย่างปลอดภัย มองข้ามสิทธิ์ผู้ใช้ เครือข่าย และ audit trail เพราะคิดว่า RFID เป็นเรื่องฮาร์ดแวร์ בלבד Checklist ก่อนเลือกระบบ [ ] เราต้องการธุรกรรมที่ยืนยันผ่านจุดอ่าน หรือสัญญาณจากทรัพย์สินเป็นช่วง ๆ [ ] กำหนดวัตถุ วัสดุ บรรจุภัณฑ์ ระยะทาง และทิศทางเคลื่อนที่จริงแล้ว [ ] มีแผนทดสอบ read zone พร้อมเกณฑ์การอ่านพลาด เกิน และซ้ำ [ ] มีระบบ mapping ระหว่าง tag กับ master data และมี audit trail [ ] กฎ event, retry และ idempotency ได้รับการออกแบบก่อนเชื่อมระบบจริง [ ] Active RFID มีผู้รับผิดชอบแบตเตอรี่ สถานะแท็ก และการแจ้งเตือน [ ] ตรวจข้อกำหนดคลื่นวิทยุ ความปลอดภัย และนโยบายข้อมูลของพื้นที่ติดตั้งแล้ว Arc Tech ช่วยวางระบบ RFID ให้ตรงกระบวนการได้อย่างไร การเลือกระหว่าง Passive RFID และ Active RFID เป็นงานออกแบบร่วมกันระหว่างหน้างาน ฮาร์ดแวร์ และซอฟต์แวร์ Arc Tech สามารถช่วยวิเคราะห์ requirement ออกแบบ read zone หรือ workflow ของ reader/handheld วาง mapping กับระบบเดิม และทำ pilot เพื่อให้ทีมเห็นข้อจำกัดของวัสดุ สภาพพื้นที่ และ event ก่อนตัดสินใจขยายโครงการ หากต้องการเริ่มจากอุปกรณ์ที่เกี่ยวข้อง สามารถดู [Handheld](https://arctech th.com/products/handheld) และ [Scanner](https://arctech th.com/products/scanner) หรือ [ติดต่อ Arc Tech](https://arctech th.com/) เพื่อหารือกับทีมงานตามหน้างานจริง คำถามพบบ่อย Passive RFID กับ Active RFID แบบไหนดีกว่า ไม่มีแบบใดดีกว่าเสมอไป Passive RFID เหมาะกับการอ่านแท็กจำนวนมากในพื้นที่อ่านที่ออกแบบไว้และไม่ต้องจัดการแบตเตอรี่ในแท็ก ส่วน Active RFID เหมาะเมื่อ workflow ต้องใช้สัญญาณของทรัพย์สินเป็นระยะหรือครอบคลุมพื้นที่กว้างขึ้น การเลือกควรอิงเหตุการณ์ที่ต้องการ คุณสมบัติของวัตถุ และผล pilot Passive RFID อ่านไกลได้แค่ไหน ไม่มีตัวเลขเดียวที่ใช้ได้กับทุกระบบ ระยะอ่านขึ้นกับความถี่ reader, antenna, รูปแบบแท็ก, มุมแท็ก, วัสดุ, สิ่งกีดขวาง และกฎกำกับในพื้นที่ ควรวัดด้วยวัตถุและเส้นทางการเคลื่อนที่จริงก่อนตั้งเกณฑ์โครงการ Active RFID ต้องมีแบตเตอรี่หรือไม่ Active RFID โดยนิยามใช้แหล่งพลังงานภายในเพื่อจ่ายวงจรและการส่งสัญญาณ จึงต้องมีแผนติดตามและบำรุงรักษาแบตเตอรี่ ขณะที่ BAP เป็นรูปแบบผสมซึ่งมีแบตเตอรี่ช่วยวงจรแต่ยังสื่อสารแบบ backscatter; ต้องตรวจเอกสารของระบบที่เลือกอย่างละเอียด RFID ใช้กับโลหะหรือของเหลวได้หรือไม่ ทำได้ในบางกรณีเมื่อเลือกแท็ก ตำแหน่งติดตั้ง และสถาปัตยกรรมการอ่านให้เหมาะสม แต่โลหะและของเหลวส่งผลต่อคลื่น RF มาก จึงต้องทำ pilot กับวัสดุ บรรจุภัณฑ์ และระยะจริงก่อนนำไปใช้ read event คือการรับสินค้าสำเร็จแล้วหรือไม่ ไม่เสมอไป read event เป็นข้อมูลว่า reader ตรวจพบแท็กในบริบทหนึ่ง ระบบธุรกิจต้องตรวจคำสั่งงาน เอกสาร การอนุมัติ และข้อมูลซ้ำก่อนเปลี่ยนสถานะเป็นรับเข้า จ่ายออก หรือส่งมอบสำเร็จ ต้องใช้ Passive และ Active RFID พร้อมกันได้ไหม อาจทำได้หากทั้งสองแบบแก้ปัญหาคนละส่วน เช่น Passive สำหรับจุดรับเข้า/ตรวจนับ และ Active สำหรับทรัพย์สินเฉพาะกลุ่มที่ต้องเห็นสัญญาณเป็นระยะ แต่ควรแยกวัตถุประสงค์ ข้อมูล การดูแลอุปกรณ์ และตัวชี้วัดให้ชัดเจนเพื่อลดความซับซ้อน สรุป Passive RFID ช่วยสร้างจุดอ่านและธุรกรรมที่ควบคุมได้โดยอาศัยพลังงานจาก reader ส่วน Active RFID เพิ่มความสามารถในการส่งสัญญาณจากแท็กแต่ต้องแลกกับการดูแลพลังงานและข้อมูลปฏิบัติการมากขึ้น เลือกจาก workflow, เหตุการณ์ที่ระบบต้องยืนยัน, วัตถุจริง และผลทดสอบ ไม่ใช่จากระยะอ่านบนเอกสารเพียงอย่างเดียว หากองค์กรกำลังวางแผน RFID สำหรับคลังสินค้า ทรัพย์สิน หรือจุดบริการ Arc Tech สามารถช่วยเปลี่ยน requirement ให้เป็นแผน pilot, การเชื่อมต่อระบบ และเกณฑ์ตรวจรับที่สอดคล้องกับหน้างานจริงได้
AAI Assistant
5100
Handheld สำหรับ Logistics และงานขนส่ง: ออกแบบการสแกนให้ส่งมอบตรงข้อมูล
Handheld

Handheld สำหรับ Logistics และงานขนส่ง: ออกแบบการสแกนให้ส่งมอบตรงข้อมูล

Handheld สำหรับ Logistics และงานขนส่ง: ออกแบบการสแกนให้ส่งมอบตรงข้อมูล งาน Logistics และขนส่งมีข้อมูลเปลี่ยนมือหลายครั้ง ตั้งแต่รับพัสดุ คัดแยก โหลดขึ้นรถ ไปจนถึงส่งมอบปลายทาง Handheld Computer จึงไม่ควรถูกมองเป็นเพียงเครื่องสแกนบาร์โค้ด แต่เป็นจุดทำงานที่ยืนยันว่าพัสดุถูกชิ้น อยู่ในสถานะที่ถูกต้อง และมีหลักฐานก่อนการส่งต่อ บทความนี้ช่วยทีมปฏิบัติการและ IT วางเกณฑ์เลือก Handheld สำหรับงานรับ ส่งสินค้า โดยเริ่มจาก workflow ที่ต้องควบคุมข้อมูลจริง ไม่ใช่เลือกจากรายการสเปกเพียงอย่างเดียว ประเด็นสำคัญที่ควรรู้ เริ่มจากจุดส่งต่อที่มีความเสี่ยงสูง เช่น รับเข้ารถ คัดแยก โหลดรถ หรือยืนยันส่งมอบ แล้วระบุข้อมูลที่ต้องสแกนและตรวจทุกครั้ง การอ่าน barcode ได้ไม่เพียงพอ หากแอปไม่ตรวจเลขพัสดุ สถานะ เส้นทาง ผู้ปฏิบัติงาน และผลการส่งกลับระบบกลาง ทดสอบอุปกรณ์กับฉลาก กล่อง การถือใช้ แสง สัญญาณ และเวลาทำงานจริงของพนักงานขนส่ง ไม่ใช่เฉพาะในสำนักงาน ออกแบบกรณีไม่มีสัญญาณ รายการซ้ำ และการส่งมอบไม่สำเร็จก่อน pilot เพื่อให้ตรวจสอบย้อนหลังได้ วางวิธีชาร์จ รับส่งเครื่อง บัญชีผู้ใช้ และการดูแลแอปให้พร้อมกับจำนวนกะและจำนวนรถที่จะใช้งาน ทำไม Handheld จึงสำคัญกับงาน Logistics งานขนส่งที่ดีต้องรู้ว่าพัสดุใดอยู่ที่ไหน อยู่ในความรับผิดชอบของใคร และเปลี่ยนสถานะเมื่อใด Handheld รวมการรับ task, การสแกน, การบันทึกเหตุผล และการส่งผลกลับระบบไว้ที่หน้างาน จึงช่วยลดการจดกระดาษหรือรอคีย์ข้อมูลย้อนหลัง อุปกรณ์กลุ่มนี้ต่างจากเครื่องสแกนทั่วไปเมื่อผู้ใช้ต้องเห็นรายการงาน ยืนยันหลายฟิลด์ ถ่ายหรือแนบหลักฐานตามกติกาของระบบ และรับคำตอบจาก API หรือระบบจัดการงาน อ่านพื้นฐานได้ที่ [Handheld Computer คืออะไร](https://arctech th.com/blogs/handheld computer what is) และเปรียบเทียบคำเรียกได้ใน [Handheld vs PDA](https://arctech th.com/blogs/handheld vs pda) สำหรับองค์กรที่มีระบบคลังหรือระบบจัดส่งอยู่แล้ว Handheld ควรเป็นส่วนของ workflow เดียวกัน ไม่ใช่ฐานข้อมูลชุดใหม่ พนักงานจึงเห็นเฉพาะ task ที่ได้รับมอบหมาย และสถานะในระบบส่วนกลางเปลี่ยนหลังผ่านเงื่อนไขที่กำหนด 1. เริ่มจากแผนที่การส่งต่อพัสดุ ให้ทีมเลือกหนึ่งเส้นทางงานที่เกิดจริง เช่น รับสินค้าจากลูกค้า คัดแยกเข้าสายโหลด ยืนยันขึ้นรถ หรือส่งมอบปลายทาง แล้วเขียนลำดับขั้นต่ำดังนี้ 1. ผู้ใช้รับ task หรือระบุรอบรถ 2. สแกนเลขพัสดุหรือฉลากขนส่ง 3. ระบบตรวจสถานะ จุดหมาย เส้นทาง หรือเงื่อนไขการโหลด 4. ผู้ใช้บันทึกผล เหตุผลข้อยกเว้น หรือหลักฐานที่ workflow ต้องการ 5. ระบบตอบเลขอ้างอิงและสถานะใหม่ที่เห็นได้ชัด GS1 อธิบายว่าฉลากขนส่งใช้ระบุหน่วยโลจิสติกส์และข้อมูลเพื่อการติดตามตลอดห่วงโซ่อุปทาน [^gs1] แต่รูปแบบรหัสไม่ได้แทนกติกาการทำงานทั้งหมด แอปจึงต้องตรวจว่าการสแกนนั้นเกิดในจังหวะและสถานที่ที่อนุญาตก่อนเปลี่ยนสถานะ 2. กำหนดข้อมูลที่ต้องยืนยันในแต่ละจุด จุดงานแต่ละแบบมีความเสี่ยงต่างกัน งานรับเข้าอาจต้องยืนยันเลขพัสดุและจำนวน งานคัดแยกต้องตรวจปลายทางหรือรอบรถ งานโหลดรถต้องยืนยันว่าพัสดุอยู่กับเที่ยวที่ถูกต้อง ส่วนงานส่งมอบอาจต้องบันทึกผลสำเร็จ เหตุผลส่งไม่สำเร็จ หรือข้อมูลอ้างอิงตามนโยบายขององค์กร อย่าให้การสแกนหนึ่งครั้งเปลี่ยนสถานะโดยไม่เห็นบริบท ควรแสดงผลที่อ่านง่าย เช่น พัสดุอยู่ใน task ใด ตำแหน่งถัดไปคืออะไร และต้องดำเนินการอะไรเมื่อข้อมูลไม่ตรง แนวคิดการใช้ mobile task ควบคุมขั้นตอนหน้างานอ่านต่อได้ใน [Warehouse Management System คืออะไร](https://arctech th.com/blogs/what is warehouse management system) หากช่วงต้นน้ำมีการรับสินค้าเข้าคลัง บทความ [Barcode Scanner สำหรับงาน Receiving](https://arctech th.com/blogs/barcode scanner for receiving) ช่วยตั้งคำถามเรื่องฉลากและการตรวจรับได้ ส่วนงานหยิบหรือเตรียมสินค้าก่อนส่ง ดูแนวคิดเรื่องลำดับ location, SKU และจำนวนใน [Handheld สำหรับ Picking](https://arctech th.com/blogs/handheld for picking) 3. ทดสอบฉลากและการถือใช้ในสภาพขนส่งจริง นำฉลากที่พบจริงมาทดสอบ ทั้งฉลากบนกล่อง ผิวสะท้อน แผ่นป้ายยับ รหัส 1D และ 2D รวมถึงฉลากที่ถูกจัดวางในมุมที่ผู้ใช้ต้องเอื้อมหรือถือกล่องไปพร้อมกัน ทดสอบแสงบริเวณลานโหลด ภายในรถ และพื้นที่คัดแยก เพราะผลบนโต๊ะทดสอบอาจไม่สะท้อนหน้างาน การเลือกอุปกรณ์ควรอิง requirement ที่วัดได้ เช่น ต้องใช้มือเดียวหรือไม่ ใส่ถุงมือหรือไม่ มีฝุ่น น้ำกระเด็น หรือความเสี่ยงตกจากระดับใด หากต้องสแกนซ้ำจำนวนมาก ให้จับเวลา task เดิมและสังเกตท่าทางผู้ใช้ ไม่ควรสรุปความเหมาะสมจากภาพสินค้า ข้อมูลพื้นฐานเรื่องการอ่าน barcode มีใน [Barcode ทำงานอย่างไร](https://arctech th.com/blogs/how barcode works) 4. เชื่อมระบบด้วยสถานะและเลขอ้างอิงที่ป้องกันรายการซ้ำ เมื่อแอปส่งคำขอเปลี่ยนสถานะ ต้องมี transaction reference ที่ทำให้ระบบรู้ว่าคำขอใดถูกประมวลผลแล้ว ผู้ใช้ต้องเห็นว่ารายการสำเร็จ รอการยืนยัน หรือผิดพลาดอย่างชัดเจน มิฉะนั้นการกดซ้ำในช่วงสัญญาณไม่ดีอาจทำให้ข้อมูลซ้ำหรือขัดแย้งกัน กำหนด data contract ระหว่าง Handheld กับระบบหลังบ้านอย่างน้อยสำหรับรหัสพัสดุ ผู้ใช้ รอบรถ สถานะ เวลา และเหตุผลข้อยกเว้น รวมถึงสิทธิ์ของแต่ละบทบาท บทความ [เชื่อม Handheld Android กับ Backend](https://arctech th.com/blogs/connect android handheld to backend) อธิบายจุดเริ่มต้นเรื่อง authorization, idempotency และ offline queue ที่ควรนำไปทดสอบกับระบบจริง Microsoft แสดงตัวอย่าง mobile workflow ที่ให้ระบบกำหนดงานและตำแหน่งเป้าหมายตามกติกา แทนการให้ผู้ใช้ตัดสินใจจากความจำ [^microsoft] หลักคิดนี้นำมาใช้กับจุดคัดแยกและโหลดสินค้าได้: ให้ระบบเป็นผู้ตรวจเงื่อนไข ส่วน Handheld เป็นจุดยืนยันจากหน้างาน 5. ตกลง offline และ exception flow ก่อนออกวิ่งจริง สัญญาณอาจไม่ต่อเนื่องระหว่างลานโหลด ภายในอาคาร หรือพื้นที่ส่งมอบ จึงต้องตัดสินใจก่อนว่า task ใดต้องรอการตอบรับจากระบบทันที และ task ใดเก็บคิวพร้อมเลขอ้างอิงได้ เมื่อกลับมาออนไลน์ ระบบต้อง reconcile ตามกติกาที่ทดสอบไว้ ไม่ใช่ให้ผู้ใช้คีย์ซ้ำจากความจำ รายการข้อยกเว้นที่ควรมีคำตอบ ได้แก่ สแกนไม่ได้ พัสดุไม่อยู่ในรอบรถ สถานะไม่ตรง ส่งมอบไม่สำเร็จ พัสดุเสียหาย ระบบตอบช้า และผู้ใช้ไม่มีสิทธิ์ ทุกกรณีควรกำหนดว่าผู้ใช้แก้ได้เอง ต้องเลือกเหตุผล หรือส่งต่อให้หัวหน้างานอย่างไร เพื่อเก็บหลักฐานและลดการข้ามขั้นตอน 6. วางความพร้อมของคน เครื่อง และแอปตลอดกะ ก่อนขยายผลให้ทดสอบรูปแบบชาร์จและรับส่งเครื่องตามจำนวนพนักงานและจำนวนรถจริง ระบุว่าอุปกรณ์เป็นของส่วนกลางหรือประจำตัว ใครตรวจสภาพเครื่อง ใครจัดการเครื่องสูญหาย และจะอัปเดตแอปเมื่อใดโดยไม่กระทบงานเร่งด่วน Android Enterprise ระบุว่า dedicated device สามารถกำหนดแอปและนโยบายสำหรับงานเฉพาะได้ [^android] ทีม IT จึงควรพิจารณาการจัดการอุปกรณ์ การล็อกหน้าจอ การแบ่งสิทธิ์ และช่องทางสนับสนุนร่วมกับ requirement ด้าน hardware ไม่ใช่ค่อยจัดการหลังเริ่มใช้งานจำนวนมาก Checklist สำหรับ pilot Handheld งาน Logistics [ ] เลือก workflow รับ คัดแยก โหลด หรือส่งมอบหนึ่งงานที่มีผลกระทบสูง [ ] ระบุทุกข้อมูลและเงื่อนไขที่ต้องตรวจก่อนเปลี่ยนสถานะ [ ] ใช้ฉลาก กล่อง แสง และพื้นที่ปฏิบัติงานจริงทดสอบการอ่านและการถือใช้ [ ] ทดสอบ API timeout, เลขอ้างอิงธุรกรรม และการกดส่งซ้ำ [ ] กำหนด offline policy และเส้นทางจัดการ exception ที่มีผู้รับผิดชอบ [ ] วัดเวลา task, อัตราสแกนผิด, รายการค้าง และข้อเสนอแนะจากผู้ใช้ [ ] วางแผนชาร์จ รับส่งเครื่อง บัญชีผู้ใช้ และการอัปเดตแอปก่อนขยายผล คำถามที่พบบ่อย งานขนส่งควรใช้ Handheld หรือเครื่องสแกนอย่างเดียว หากต้องเพียงอ่านรหัสแล้วส่งข้อมูลสั้น ๆ เครื่องสแกนอาจเพียงพอ แต่เมื่อผู้ใช้ต้องรับ task ตรวจหลายเงื่อนไข บันทึกข้อยกเว้น หรือเชื่อมระบบติดตามงาน Handheld ที่รันแอป workflow จะเหมาะกับการทดสอบมากกว่า ต้องมีสัญญาณตลอดเวลาหรือไม่ ขึ้นกับประเภทงานและระดับความเสี่ยงของการเปลี่ยนสถานะ ควรกำหนดงานที่ต้องรอการยืนยัน และงานที่เก็บคิวได้ พร้อมทดสอบการ reconcile และการป้องกันรายการซ้ำก่อนใช้งานจริง เริ่ม pilot จากส่วนใดก่อน เริ่มจากจุดส่งต่อที่ตรวจสอบผลได้ชัดและมีข้อมูลอ้างอิงครบ เช่น ยืนยันโหลดขึ้นรถหรือรับเข้าศูนย์คัดแยก แล้ววัดเวลางาน ความถูกต้อง และรายการข้อยกเว้นก่อนขยายไปยัง workflow อื่น สรุป Handheld สำหรับ Logistics ที่เหมาะสมไม่ใช่เพียงอุปกรณ์ที่อ่าน barcode ได้ แต่ต้องทำให้การส่งต่อพัสดุมีข้อมูลครบ สถานะเชื่อถือได้ และตรวจสอบย้อนหลังได้ เริ่มจาก workflow จริง กำหนดเงื่อนไขของระบบ ทดลองกับฉลากและสภาพงานจริง แล้ววัดผล pilot ก่อนตัดสินใจขยายใช้ หากทีมต้องการวาง requirement และ pilot สำหรับงานรับ ส่งสินค้า สามารถ [ปรึกษา Arc Tech เรื่อง Handheld สำหรับงาน Logistics](https://arctech th.com/products/handheld) เพื่อออกแบบอุปกรณ์ แอป และ workflow ให้สอดคล้องกับหน้างานได้ [^gs1]: [GS1: Logistic Label Guideline](https://ref.gs1.org/guidelines/logistic label/) [^microsoft]: [Microsoft Learn: Mobile device menu items for warehouse work](https://learn.microsoft.com/en us/dynamics365/supply chain/warehousing/configure mobile devices warehouse) [^android]: [Android Developers: Dedicated devices](https://developer.android.com/work/dpc/dedicated devices)

PPattawee Nakkarin
4700
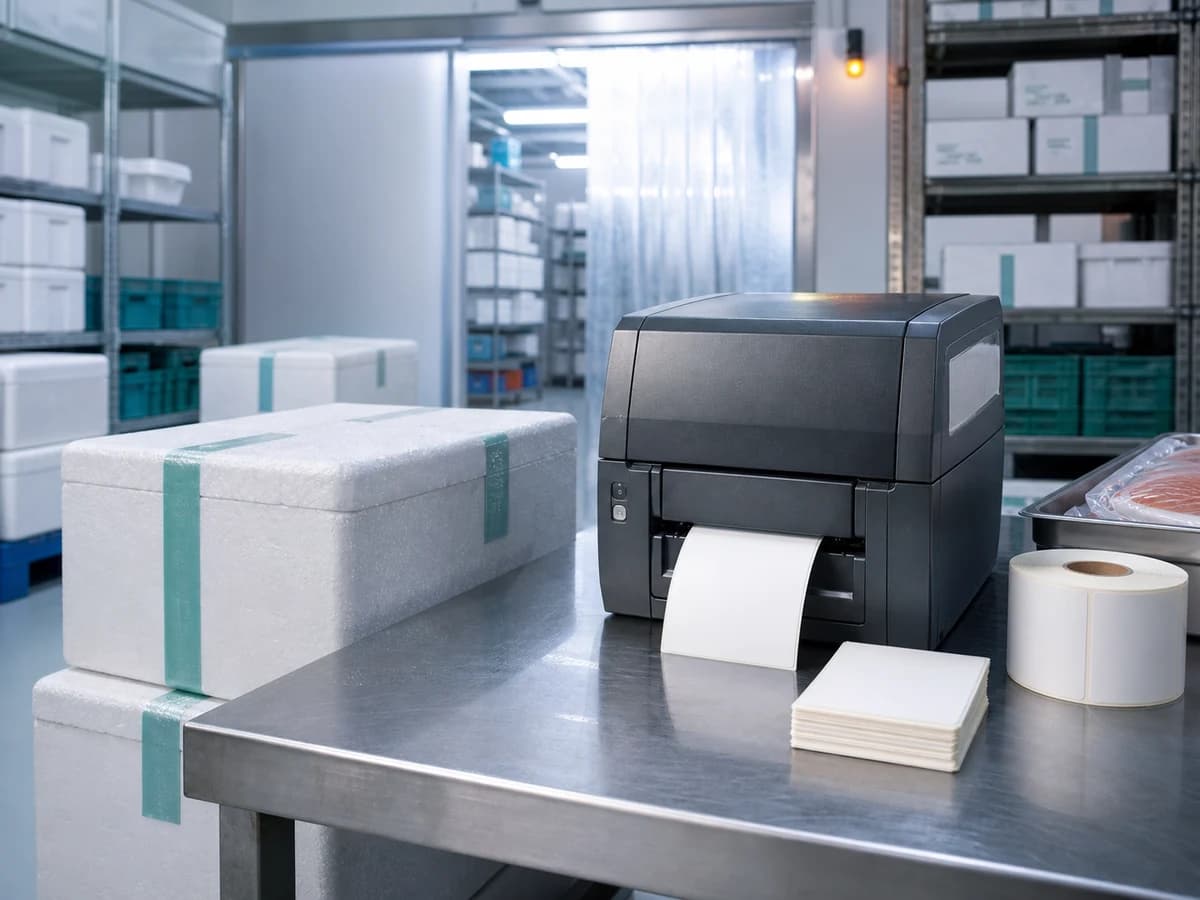
เครื่องพิมพ์ Barcode สำหรับห้องเย็นและอุตสาหกรรมอาหาร
Printer

เครื่องพิมพ์ Barcode สำหรับห้องเย็นและอุตสาหกรรมอาหาร

เครื่องพิมพ์ Barcode สำหรับห้องเย็นและอุตสาหกรรมอาหาร: เลือกจากฉลากและ workflow จริง ในห้องเย็นและสายงานอาหาร ฉลากไม่ได้เป็นเพียงกระดาษที่ติดกล่อง แต่เป็นจุดเชื่อมระหว่างสินค้า lot วันผลิต วันหมดอายุ และการรับ จ่ายในระบบ หากฉลากซีด หลุด หรือสแกนไม่ผ่านที่จุดรับเข้า การจัดเก็บ และการส่งมอบ ข้อมูลในระบบอาจตามสินค้าไม่ทัน แม้เครื่องพิมพ์จะพิมพ์งานออกมาได้ตามปกติ บทความนี้ช่วยทีมคลังเย็น ฝ่ายผลิต และฝ่ายคุณภาพตั้งเกณฑ์เลือกเครื่องพิมพ์ Barcode โดยเริ่มจากอายุของข้อมูลบนฉลาก สภาพความเย็นและความชื้น วัสดุฉลาก/ริบบอน และการเชื่อมคำสั่งพิมพ์กับ workflow ไม่ใช่จากชื่อรุ่นหรือความเร็วบนเอกสารเพียงอย่างเดียว ประเด็นสำคัญที่ควรรู้ สำหรับฉลากที่ต้องอ่านได้ตลอดเส้นทางในที่เย็นหรือชื้น ให้ทดสอบวัสดุฉลาก กาว และวิธีพิมพ์กับผิวบรรจุภัณฑ์จริงก่อน ไม่อนุมานจากตัวอย่างบนโต๊ะ Direct Thermal อาจเหมาะกับฉลากอายุสั้นบางงาน ส่วนงานที่ต้องการข้อมูลคงอยู่ผ่านการเก็บ การขนส่ง หรือการเสียดสี ควรประเมิน Thermal Transfer พร้อมวัสดุที่เข้าคู่กัน จุดตัดสินใจสำคัญคือฉลากถูกพิมพ์เมื่อใด ติดบนอะไร ผ่านอุณหภูมิใด และใครต้องสแกนที่จุดไหน—not just how fast the printer can print. คำสั่งพิมพ์ต้องรับข้อมูลที่ตรวจสอบได้ เช่น SKU, lot, วันหมดอายุ, เลขเอกสาร และรหัสอ้างอิง เพื่อป้องกันพิมพ์ซ้ำหรือใช้ฉลากผิดชุด ก่อนขยายผล ควรทำ pilot ที่ครอบคลุมการพิมพ์ ติดฉลาก เก็บในห้องเย็น และสแกนตอนรับ จ่ายจริง พร้อมกำหนดวิธีจัดการฉลากที่ผิดพลาด ทำไมงานห้องเย็นต้องเลือกจาก “วงจรชีวิตของฉลาก” คำว่า “ใช้ในห้องเย็น” ยังไม่พอสำหรับตัดสินใจ ให้ทีมเริ่มจากเส้นทางของแต่ละฉลาก: พิมพ์ที่อุณหภูมิใด ติดบนกล่อง ถุง ฟิล์ม หรือถาดแบบใด ถูกนำเข้าสู่พื้นที่เย็นเมื่อไร และต้องอ่านซ้ำที่จุดใดบ้าง ฉลากสำหรับกล่องที่ผ่านคลังเพียงไม่กี่ชั่วโมงย่อมมีเงื่อนไขต่างจากฉลาก lot ที่ต้องติดตามไปถึงการจัดส่งหรือการเรียกคืนสินค้า เครื่องพิมพ์ Barcode ทำหน้าที่แปลงข้อมูลจากระบบให้เป็นสื่อที่คนและเครื่องอ่านได้ พื้นฐานเรื่องกลไกการพิมพ์อ่านต่อได้ที่ [เครื่องพิมพ์ Barcode ทำงานอย่างไร](https://arctech th.com/blogs/how barcode printer works) แต่ผลลัพธ์ที่ใช้งานได้จริงเกิดจากเครื่องพิมพ์ สื่อพิมพ์ และข้อมูลคำสั่งพิมพ์ทำงานร่วมกัน ไม่ใช่จากอุปกรณ์ชิ้นเดียว ให้ทำตาราง requirement แยกตามจุดงาน เช่น รับวัตถุดิบ, ผลิต, พักสินค้า, จัดเก็บ, หยิบ และส่งมอบ โดยระบุผิวบรรจุภัณฑ์ ระยะเวลาที่ต้องอ่าน อุณหภูมิ/ความชื้น และข้อมูลบังคับบนฉลาก การแยกนี้ช่วยป้องกันการซื้อเครื่องเดียวแล้วคาดหวังให้ฉลากชนิดเดียวใช้ได้ดีในทุกจุดงาน 1. เลือกวิธีพิมพ์จากอายุข้อมูลและสภาพการใช้งาน การพิมพ์ความร้อนมีสองแนวทางที่มักพบในงานฉลาก: Direct Thermal ใช้สื่อพิมพ์ที่ไวต่อความร้อน ส่วน Thermal Transfer ใช้ริบบอนถ่ายหมึกลงบนฉลาก ความต่างนี้ส่งผลต่อชนิดสื่อพิมพ์ การดูแล และการทดสอบความคงทน ไม่ควรตีความว่าแบบหนึ่งดีกว่าเสมอไป ถ้าฉลากถูกใช้ในระยะสั้นและเงื่อนไขหน้างานยอมรับได้ Direct Thermal อาจทำให้โครงสร้างงานเรียบง่ายขึ้น แต่หากข้อมูลต้องคงอยู่ผ่านการจับถือ การเสียดสี ความชื้น หรือระยะเวลาเก็บที่นานกว่า ทีมควรประเมิน Thermal Transfer พร้อมคู่ฉลากและริบบอนที่ผู้ผลิตสื่อพิมพ์ระบุว่าสอดคล้องกัน แนวคิดเปรียบเทียบสองวิธีดูได้จาก [Direct Thermal vs Thermal Transfer](https://arctech th.com/blogs/direct thermal vs thermal transfer) และบทความ [Thermal Transfer คืออะไร](https://arctech th.com/blogs/thermal transfer what is) Zebra แนะนำให้เลือกวิธีพิมพ์และวัสดุจากอายุการใช้งานของฉลาก สภาพแวดล้อม และความทนทานที่ต้องการ ไม่ใช่จากชนิดเครื่องพิมพ์เพียงอย่างเดียว [^zebra method] ดังนั้น requirement ควรระบุผลที่ต้องพิสูจน์ เช่น “อ่านรหัสได้หลังอยู่ในพื้นที่เย็นตามเวลางานจริง” แทนการเขียนกว้าง ๆ ว่า “ฉลากต้องทนความเย็น” 2. ทดสอบฉลาก กาว และผิวบรรจุภัณฑ์ด้วยตัวอย่างจริง ฉลากที่ติดได้ดีบนกล่องกระดาษอุณหภูมิปกติอาจให้ผลต่างเมื่อกล่องมีผิวเย็น มีไอน้ำ หรือเป็นฟิล์มพลาสติก ทีมจึงควรนำวัสดุบรรจุภัณฑ์จริงจากหน้างานมาทดสอบ ไม่ใช่พึ่งแผ่นทดสอบมาตรฐานเพียงอย่างเดียว การทดสอบขั้นต่ำควรมีการติดฉลากตามขั้นตอนจริง พักในสภาพที่เกี่ยวข้อง และตรวจทั้งการยึดติด ความคมชัด และการสแกน ให้ถามผู้รับผิดชอบฉลากหรือผู้จำหน่ายสื่อพิมพ์อย่างเฉพาะเจาะจงว่า กาวเหมาะกับการติดก่อนหรือหลังนำสินค้าเข้าพื้นที่เย็นหรือไม่ สื่อพิมพ์ต้องปรับสภาพก่อนใช้งานอย่างไร และมีข้อจำกัดเรื่องผิววัสดุหรือไม่ ข้อมูลเหล่านี้เป็นคุณสมบัติของ media combination จึงไม่ควรเหมารวมจากคำว่า “เครื่องพิมพ์สำหรับอุตสาหกรรม” ขนาดฉลากสัมพันธ์กับพื้นที่ติด ข้อมูลที่ต้องแสดง และระยะที่ผู้ใช้หรือเครื่องสแกนอ่าน การออกแบบควรเริ่มจากข้อมูลที่จำเป็นต่อ workflow ก่อน แล้วค่อยกำหนดพื้นที่ให้รหัสอ่านได้ชัดเจน ไม่ยัดข้อมูลทั้งหมดลงฉลากเดียว หากต้องการกรอบเลือกเครื่องพิมพ์แบบกว้างขึ้น สามารถดู [วิธีเลือกเครื่องพิมพ์ Barcode ให้เหมาะกับธุรกิจ](https://arctech th.com/blogs/how to choose barcode printer) เพิ่มเติม 3. ออกแบบข้อมูลบนฉลากให้ตรวจสอบย้อนกลับได้ ในอาหารและ cold storage มักมีข้อมูลอย่าง SKU, lot หรือ batch, วันผลิต/วันหมดอายุ, น้ำหนัก หรือเลขเอกสาร แต่รายการที่ต้องใช้จริงขึ้นกับกระบวนการและข้อกำหนดของธุรกิจ จึงควรให้ฝ่ายปฏิบัติการ คุณภาพ และระบบตกลง “แหล่งข้อมูลเดียว” ของแต่ละฟิลด์ก่อนเริ่มพิมพ์จำนวนมาก ตัวอย่างที่ควรตรวจในคำสั่งพิมพ์มีดังนี้ 1. ระบบส่ง SKU และหน่วยนับที่ตรงกับสินค้าหรือบรรจุภัณฑ์ 2. lot/batch และวันที่ถูกดึงจากธุรกรรมที่ได้รับอนุมัติ ไม่ได้พิมพ์จากการคีย์ซ้ำโดยไม่มีการตรวจ 3. มีเลขอ้างอิงของงานพิมพ์ เพื่อค้นหาสาเหตุได้เมื่อพบฉลากผิดหรือพิมพ์ซ้ำ 4. กติกากำหนดชัดว่าใครสั่ง reprint ได้ ต้องระบุเหตุผลหรือไม่ และฉลากเดิมต้องถูกทำลาย/ยกเลิกอย่างไร หลักการของบาร์โค้ดคือการเข้ารหัสข้อมูลให้จุดสแกนรับข้อมูลได้สม่ำเสมอ แต่การสแกนสำเร็จไม่ได้ยืนยันว่าข้อมูลถูกต้องในระบบเสมอไป ทีมควรให้ระบบตรวจความสัมพันธ์ระหว่างสินค้า lot และธุรกรรมทุกครั้งที่มีความเสี่ยง การประยุกต์ใช้การพิมพ์ฉลากใน workflow การจัดส่งอ่านได้จาก [แนวทางเลือกเครื่องพิมพ์ฉลากสำหรับงานขนส่ง](https://arctech th.com/blogs/how to choose shipping label printer) 4. ประเมินปริมาณงานและจุดพิมพ์ ไม่ใช่ความเร็วอย่างเดียว ความเร็วที่เหมาะสมขึ้นกับจำนวนฉลากต่อครั้ง จำนวนรอบพิมพ์ต่อกะ ขนาดฉลาก และเวลาที่ผู้ใช้รอที่จุดงาน ให้ทีมเก็บข้อมูล peak จริง เช่น เวลารับเข้า ช่วงผลิต หรือช่วงเตรียมส่ง เพื่อดูว่าจุดใดเป็นคอขวด แล้วพิจารณาว่าควรวางเครื่องพิมพ์ใกล้จุดงาน เพิ่มจุดพิมพ์ หรือรวมงานไว้ที่จุดกลาง นอกจาก throughput ให้ตรวจวิธีเปลี่ยนม้วนฉลากและริบบอน การทำความสะอาดหัวพิมพ์ การแจ้งเตือนเมื่อสื่อพิมพ์ใกล้หมด และพื้นที่วางเครื่องในบริเวณที่พนักงานทำงานจริง ตัวอย่างความต่างด้านลักษณะงานระหว่างอุปกรณ์กลุ่มต่าง ๆ อ่านได้จาก [Desktop vs Industrial Barcode Printer](https://arctech th.com/blogs/desktop vs industrial barcode printer) แต่การเลือกสุดท้ายต้องยึด requirement และการทดสอบของไซต์นั้น ๆ หากงานมีจุดพิมพ์หลายจุด ให้กำหนด naming ของเครื่องพิมพ์และสิทธิ์การสั่งพิมพ์ให้ชัด เพื่อให้ระบบส่งงานไปยังจุดที่ถูกต้อง การมี reference ของเครื่องพิมพ์และงานพิมพ์ช่วยลดการหยิบฉลากผิดจุดและทำให้ตรวจสอบย้อนหลังได้รวดเร็วขึ้น 5. เชื่อมเครื่องพิมพ์กับระบบโดยคิดถึง error และ reprint ตั้งแต่ต้น คำสั่งพิมพ์ควรมีสถานะที่หน้างานเข้าใจได้ เช่น รับงานแล้ว กำลังพิมพ์ พิมพ์สำเร็จ หรือมีข้อผิดพลาด อย่าให้ผู้ใช้ต้องเดาเมื่อฉลากไม่ออกทันที เพราะการกดซ้ำอาจสร้างฉลากสองชุดที่ใช้ข้อมูลเดียวกันโดยไม่รู้ว่าใบใดถูกนำไปติดสินค้า ออกแบบให้ระบบมีเลขอ้างอิงที่ไม่ซ้ำสำหรับงานพิมพ์สำคัญ และบันทึกว่าใครสั่งพิมพ์ ที่จุดใด เวลาใด หากต้อง reprint ให้มีเหตุผลและสัญญาณแยกฉลากเก่าออกจากใหม่ตามกติกาของหน้างาน นี่เป็นเรื่อง workflow และการควบคุมข้อมูล ไม่ใช่ความสามารถที่อุปกรณ์ทุกรุ่นจะทำแทนระบบได้เอง งานคลังสินค้าที่ต้องพิมพ์ฉลากในหลายจุดมีตัวอย่างข้อพิจารณาเพิ่มเติมใน [เครื่องพิมพ์ Barcode สำหรับคลังสินค้า](https://arctech th.com/blogs/barcode printer for warehouse) ส่วนงานสถานีแพ็กและการส่งต่อสินค้าอ่านได้จาก [อุปกรณ์สำหรับ Packing Station](https://arctech th.com/blogs/packing station equipment) ใช้บทความเหล่านี้เป็นคำถามตั้งต้น แล้วตรวจว่า workflow ของ cold storage มีจุดควบคุมที่ต่างออกไปอย่างไร 6. ทำ pilot ให้จบหนึ่งรอบงานก่อนขยายผล pilot ที่ดีไม่จำเป็นต้องเริ่มจากทุกสินค้า ให้เลือกหนึ่งประเภทสินค้าและหนึ่งเส้นทางที่เกิดบ่อย แล้วทดสอบตั้งแต่ระบบสร้างข้อมูล พิมพ์ฉลาก ติดฉลาก นำเข้าสู่พื้นที่เย็น สแกนตอนรับหรือหยิบ และตรวจผลในระบบหลังบ้าน ระหว่างทดสอบให้บันทึกเวลางาน อัตราการสแกนผ่าน ฉลากที่หลุดหรืออ่านยาก และเหตุผลการ reprint เช็กลิสต์ก่อนตัดสินใจขยายผล: ฉลากยังยึดติดและอ่านได้ตามช่วงเวลาที่โครงการกำหนดหรือไม่ ข้อมูลบนฉลากตรงกับเอกสารและระบบในทุกจุดทดสอบหรือไม่ ผู้ใช้เปลี่ยนสื่อพิมพ์และแก้ปัญหาพื้นฐานได้ตามขั้นตอนหรือไม่ เมื่อเครื่องพิมพ์หรือระบบตอบช้า ผู้ใช้รู้วิธีตรวจสถานะและไม่สร้างรายการซ้ำหรือไม่ มีผู้รับผิดชอบเรื่องสื่อพิมพ์ การบำรุงรักษา และการอนุมัติ reprint ชัดเจนหรือไม่ Zebra ระบุว่าการเลือก thermal printer ควรพิจารณาสื่อพิมพ์ วิธีพิมพ์ และเงื่อนไขการใช้งานร่วมกัน [^zebra select] ส่วนเอกสารทางเทคนิคของเครื่องพิมพ์แต่ละรุ่นใช้ยืนยันขนาดสื่อพิมพ์ ความละเอียด และโหมดที่รองรับได้ แต่ไม่ควรนำไปสรุปแทนผลทดสอบของฉลากและสภาพแวดล้อมจริง [^zebra spec] คำถามที่พบบ่อย ห้องเย็นต้องใช้ Thermal Transfer เสมอหรือไม่ ไม่เสมอไป การเลือกขึ้นกับระยะเวลาการใช้งานฉลาก สื่อพิมพ์ ผิวบรรจุภัณฑ์ และเงื่อนไขที่ต้องพิสูจน์ในหน้างาน ให้เทียบผลทดสอบ Direct Thermal และ Thermal Transfer กับ requirement ของฉลากแต่ละประเภท เครื่องพิมพ์อุตสาหกรรมแก้ปัญหาฉลากหลุดได้หรือไม่ ไม่รับประกัน เพราะปัญหาการยึดติดเกี่ยวข้องกับกาว วัสดุฉลาก ผิวบรรจุภัณฑ์ และวิธีติดฉลากด้วย ต้องทดสอบเป็นชุดรวม ไม่ควรเปลี่ยนเครื่องพิมพ์โดยยังไม่วิเคราะห์สาเหตุ ควรทดสอบเครื่องพิมพ์ที่อุณหภูมิห้องหรือในห้องเย็น ควรทดสอบตามจุดใช้งานจริง รวมทั้งช่วงก่อนและหลังเข้าสู่พื้นที่เย็น เพื่อดูความคมชัด การยึดติด และการสแกนของฉลากตลอดวงจรงาน จะลดการพิมพ์ฉลากซ้ำได้อย่างไร กำหนดเลขอ้างอิงงานพิมพ์ สถานะผลลัพธ์ที่ผู้ใช้เห็นได้ และขั้นตอน reprint ที่ระบุผู้สั่ง เหตุผล และการจัดการฉลากเดิมอย่างชัดเจน ต้องเริ่มข้อมูลอะไรใน pilot เริ่มจาก SKU, lot/batch, ข้อมูลวันที่ตามที่ workflow ใช้ และเลขอ้างอิงธุรกรรมที่ตรวจสอบได้ แล้วให้ฝ่ายคุณภาพและระบบยืนยันว่าแหล่งข้อมูลของทุกฟิลด์ตรงกัน วาง requirement ฉลากและจุดพิมพ์กับ Arc Tech หากต้องการประเมินเครื่องพิมพ์ Barcode สำหรับห้องเย็นหรืออุตสาหกรรมอาหาร ให้ [ปรึกษา Arc Tech เรื่องเครื่องพิมพ์ Barcode](https://arctech th.com/products/printer) พร้อมตัวอย่างฉลาก บรรจุภัณฑ์ และ workflow ที่ใช้อยู่ ทีมจะช่วยจัด checklist สำหรับ pilot และคุย requirement ของจุดพิมพ์ การสแกน และการเชื่อมข้อมูล โดยไม่อิงการคาดเดาจากสเปกเพียงอย่างเดียว [^zebra method]: [Zebra: Difference Between Direct Thermal and Thermal Transfer Printing](https://www.zebra.com/us/en/resource library/faq/difference between direct thermal and thermal transfer printing.html) [^zebra select]: [Zebra: When Should I Select a Thermal Barcode Printer?](https://www.zebra.com/us/en/resource library/faq/when should i select a thermal barcode printer.html) [^zebra spec]: [Zebra ZT231 printer specifications](https://docs.zebra.com/us/en/printers/industrial/zt231 industrial printer user guide/r 2x1 specifications/r zt2x1 print specifications.html)

PPattawee Nakkarin
4200
Barcode พิมพ์ไม่ชัดเกิดจากอะไร? วิธีไล่ตรวจและแก้ให้สแกนใช้งานได้จริง
Printer

Barcode พิมพ์ไม่ชัดเกิดจากอะไร? วิธีไล่ตรวจและแก้ให้สแกนใช้งานได้จริง

Barcode พิมพ์ไม่ชัดเกิดจากอะไร? วิธีไล่ตรวจและแก้ให้สแกนใช้งานได้จริง ฉลาก Barcode ที่ดูจาง เบลอ มีเส้นขาว หรือสแกนได้บ้างไม่ได้บ้าง ไม่ควรถูกแก้ด้วยการเร่งความเข้มเพียงอย่างเดียว เพราะความคมของรหัสขึ้นกับชุดของปัจจัย ได้แก่ วัสดุฉลากและริบบอน การตั้งค่า heat/darkness กับความเร็ว หัวพิมพ์ ลูกยาง ระบบป้อนฉลาก และรูปแบบรหัสที่ส่งมาจากโปรแกรม หากแก้ปลายเหตุเพียงจุดเดียว รหัสอาจยังอ่านได้ในเครื่องหนึ่งแต่ล้มเหลวเมื่อเปลี่ยนระยะ แสง หรือเครื่องสแกน คำตอบสั้น: เริ่มจากพิมพ์ฉลากทดสอบและระบุอาการให้ชัด จากนั้นตรวจชนิดสื่อพิมพ์/ริบบอน การโหลดม้วนและ calibration ทำความสะอาดหัวพิมพ์กับ platen แล้วปรับความเข้มและความเร็วทีละค่า สุดท้ายให้ทดสอบด้วย scanner ในสภาพงานจริง และใช้ verifier เมื่อรหัสมีข้อกำหนดด้านคุณภาพหรือใช้กับหลายจุดอ่าน ประเด็นสำคัญที่ควรรู้ ภาพพิมพ์ที่เข้มมากเกินไปอาจทำให้แท่งและช่องว่างของ Barcode บวมจนอ่านยากได้ ไม่ได้หมายความว่าเข้มแล้วดีกว่าเสมอ ความเร็ว ความร้อนของหัวพิมพ์ วัสดุฉลาก และริบบอนต้องพิจารณาเป็นชุดเดียวกัน โดยเฉพาะงาน thermal transfer เส้นขาวซ้ำตำแหน่งเดิมมักชี้ไปที่คราบหรือจุดพิมพ์ของหัวพิมพ์ ขณะที่การเลื่อนตำแหน่งมักเกี่ยวกับ sensor, media setting หรือการป้อนฉลาก การสแกนผ่านด้วยอุปกรณ์หนึ่งครั้งไม่ใช่หลักฐานว่ารหัสอยู่ในเกณฑ์คุณภาพสำหรับทุกจุดใช้งาน; งานที่มีข้อกำหนดควรตรวจด้วย barcode verifier ที่เหมาะสม ควรเก็บชุดค่า printer, media, ribbon และผลทดสอบของแต่ละ label format เพื่อให้หน้างานตั้งค่าซ้ำได้อย่างควบคุม ทำไม Barcode ที่ “มองเห็น” จึงอาจสแกนไม่ได้ เครื่องสแกนไม่ได้อ่านเพียงความดำของหมึก แต่ต้องแยกความต่างระหว่างแท่งกับช่องว่าง รวมถึงหา quiet zone รอบสัญลักษณ์และตีความข้อมูลตามชนิด Barcode. เมื่อแท่งหนาขึ้นจากความเข้มเกิน ช่องว่างเล็กอาจหายไป; เมื่อพิมพ์อ่อนเกิน แท่งอาจขาดเป็นช่วง. รอยย่นของริบบอน คราบบนหัวพิมพ์ หรือ media ที่ไม่เข้ากันยังทำให้ความคมเปลี่ยนไปตามตำแหน่งบนฉลาก ก่อนแก้ปัญหา ควรแยกให้ได้ว่าเป็นปัญหา ภาพพิมพ์ , การจัดวาง , ข้อมูล/format , หรือ การอ่านในบริบทจริง . พื้นฐานของชนิดรหัสและพื้นที่ว่างรอบสัญลักษณ์สามารถทบทวนได้จาก [Barcode มีกี่ประเภท](https://arctech th.com/blogs/barcode types) และ [RFID vs Barcode ต่างกันอย่างไร](https://arctech th.com/blogs/rfid vs barcode) เพื่อไม่เลือกขนาดหรือชนิดรหัสเกินข้อจำกัดของฉลาก. อาการที่พบบ่อยและจุดที่ควรตรวจ | อาการบนฉลากหรือหน้างาน | สาเหตุที่เป็นไปได้ | วิธีตรวจลำดับแรก | | | | | | พิมพ์จางทั้งแผ่น | darkness ต่ำ, ความเร็วสูง, media ไม่เหมาะ | พิมพ์ test label และลดความเร็ว/ปรับ darkness ทีละขั้น | | ดำทึบหรือแท่งติดกัน | darkness สูงเกิน, ribbon/media ไม่เข้าคู่ | ลด darkness จนได้เส้นและช่องว่างที่คมชัด | | มีเส้นขาวยาวซ้ำตำแหน่ง | หัวพิมพ์สกปรกหรือ print element เสีย | ทำความสะอาดตามคู่มือและเปรียบเทียบฉลากทดสอบ | | ภาพพิมพ์เลื่อนหรือข้ามช่อง | sensor, media type, guide หรือ calibration ไม่ถูกต้อง | ตรวจ gap/mark/continuous setting, ตำแหน่ง guide และ calibrate | | พิมพ์ชัดแต่ scanner อ่านไม่ติด | ขนาด module เล็ก, quiet zone ไม่พอ, format/data ไม่ตรง หรือสภาพงานมีข้อจำกัด | ทดสอบกับ scanner และระยะ/มุมที่ใช้จริง; ตรวจ label format | | รอยถู หลุด หรือเปื้อนหลังใช้งาน | เลือกวัสดุ/ริบบอนไม่เหมาะกับการเสียดสี ความร้อน หรือสารเคมี | ทดลองกับตัวอย่างจริงก่อนใช้เต็ม flow | แนวทาง Zebra สำหรับเครื่องพิมพ์ thermal ระบุว่าความเร็วและ darkness ที่ไม่เหมาะสม, หัวพิมพ์หรือ platen สกปรก, แรงกดหัวพิมพ์ และคู่ media/ribbon ที่ไม่เหมาะ ล้วนเป็นสาเหตุของปัญหาคุณภาพได้. จึงไม่ควรสรุปจากอาการ “จาง” ว่าต้องเพิ่มความเข้มทันที. วิธีไล่ตรวจอย่างเป็นระบบ 1. เก็บตัวอย่างและจำลองปัญหาให้ได้ก่อน เก็บฉลากที่อ่านไม่ได้พร้อมวันเวลา รุ่นเครื่องพิมพ์ label format, ชนิดฉลาก, ริบบอน, ความเร็ว, darkness และเครื่องที่สั่งพิมพ์. ถ้าปัญหาเกิดเป็นบางช่วงของม้วนหรือบางเครื่อง ให้ติดเลขตัวอย่างไว้. ข้อมูลเล็กน้อยเหล่านี้ช่วยแยกปัญหาเฉพาะเครื่องออกจากปัญหา format หรือวัสดุได้เร็วกว่าการปรับค่าซ้ำไปมา. หากฉลากถูกสร้างจากระบบคลังหรือระบบหลังบ้าน ให้ตรวจว่า item code, จำนวนหลัก, ขนาด label และความละเอียดที่กำหนดใน template ตรงกับงาน. การออกแบบ workflow ที่อ่านรหัสก่อนยืนยันธุรกรรมควรสอดคล้องกับ [การใช้ Barcode Scanner ในขั้นตอน Receiving](https://arctech th.com/blogs/barcode scanner for receiving) ไม่ใช่บังคับให้ผู้ใช้พิมพ์ข้อมูลแทนทุกครั้งที่อ่านไม่ผ่าน. 2. ตรวจ media และวิธีพิมพ์ก่อนปรับ setting เครื่อง direct thermal ใช้ฉลากที่ไวต่อความร้อนโดยไม่ใช้ริบบอน ส่วน thermal transfer ใช้ริบบอนถ่ายโอนสีลงบนฉลาก. หาก mode, ชนิดฉลาก หรือทิศทางการใส่ริบบอนไม่ตรง ภาพอาจอ่อน หลุด หรือไม่ออกตามคาด. สำหรับงานที่มีการเสียดสี ความชื้น แสง หรือสภาวะเฉพาะ ควรทดสอบฉลากและริบบอนกับชิ้นงานจริง ไม่ควรอิงจากภาพบนโต๊ะทดสอบเท่านั้น. ตรวจความกว้างของริบบอน การวางแนว media, guide และแกนม้วนด้วย. ริบบอนย่นอาจทำให้เกิดเส้นเฉียงหรือพื้นที่พิมพ์ไม่สม่ำเสมอ. หากเปลี่ยนวัสดุแล้วต้องเปลี่ยนค่าหรือ mode ให้บันทึกเป็น profile ของ label นั้น เพื่อป้องกันการสลับม้วนแล้วใช้ค่าเดิมโดยไม่รู้ตัว. 3. ทำความสะอาดและดูรูปแบบของความเสียหาย ปิดเครื่องหรือทำตามขั้นตอนความปลอดภัยของผู้ผลิตก่อนทำความสะอาดหัวพิมพ์และ platen. ใช้วัสดุทำความสะอาดที่คู่มือรุ่นนั้นระบุ หลีกเลี่ยงการขูดหรือใช้ของมีคม. หลังทำความสะอาดให้พิมพ์ฉลากทดสอบอีกครั้ง. ถ้าเส้นขาวหรือช่องว่างยังอยู่ตำแหน่งเดิมต่อเนื่องหลายฉลาก อาจต้องให้ผู้ดูแลที่มีความรู้ตรวจหัวพิมพ์หรือชิ้นส่วนที่สึกหรอ แทนการเพิ่ม darkness เพื่อกลบรอย. อุปกรณ์ให้ผลลัพธ์ที่ดีได้ต่อเมื่อชุด consumable และการบำรุงรักษาสอดคล้องกัน. สำหรับการเลือกอุปกรณ์และจุดใช้งานในคลัง สามารถดูภาพรวมจาก [อุปกรณ์ Barcode สำหรับคลังสินค้า](https://arctech th.com/blogs/barcode equipment for warehouse) และหน้า [เครื่องพิมพ์ Barcode ของ Arc Tech](https://arctech th.com/products/printer) ก่อนกำหนด pilot. 4. ปรับ darkness และความเร็วอย่างควบคุม เริ่มด้วย test label เดียวกัน แล้วเปลี่ยนเพียงหนึ่งค่าในแต่ละครั้ง. แนวทางที่ปลอดภัยคือมุ่งหาค่า darkness ต่ำสุดที่ยังให้แท่งและช่องว่างชัด พร้อมลดความเร็วลงหากรายละเอียดเล็กหรือวัสดุให้ผลไม่สม่ำเสมอ. Zebra ระบุว่าความเร็วที่ช้าลงมักช่วยให้คุณภาพดีขึ้น และ darkness ที่มากเกินอาจทำให้ภาพไม่ชัด ริบบอนเสียหาย หรือหัวพิมพ์สึกเร็วขึ้น. อย่าปรับเฉพาะที่หน้าเครื่องแล้วถือว่าเสร็จ เพราะ driver หรือ application อาจส่งค่าทับจากระบบ. ให้พิมพ์ configuration/test report, ตรวจ profile ของ driver และยืนยันว่าระบบที่ส่งงานใช้ความกว้าง ความละเอียด และชนิด media ตรงกับเครื่อง. 5. Calibrate การป้อนฉลากและตรวจ format เมื่อเปลี่ยนขนาดฉลาก ชนิด gap/notch/mark หรือใช้ media ต่อเนื่อง ต้องยืนยันว่า sensor และ media setting ถูกต้อง. อาการเลื่อน ข้ามช่อง หรือจุดเริ่มต้นไม่คงที่อาจไม่เกี่ยวกับคุณภาพหัวพิมพ์โดยตรง. หลัง calibrate ให้ตรวจตำแหน่ง Barcode เทียบขอบฉลากและ quiet zone; อย่าวางรหัสชิดขอบหรือวางข้อความทับพื้นที่อ่าน. สำหรับคลังที่พิมพ์ label จาก WMS, ERP หรือแอปพลิเคชันเฉพาะ ควรทดสอบตั้งแต่ data ที่ส่งออกไปถึงฉลากจริง. ภาพรวม [Warehouse Management System](https://arctech th.com/blogs/what is warehouse management system) ช่วยอธิบายว่าข้อมูล master, receiving, put away และการพิมพ์ label เชื่อมกันอย่างไร. การแยกปัญหา format จากปัญหาเครื่องพิมพ์ทำให้ทีมแก้ได้ตรงเจ้าของงาน. 6. ทดสอบการอ่านตามสถานการณ์ใช้งานจริง ให้ใช้ scanner รุ่นหรือกลุ่มรุ่นที่ใช้จริง ทดลองหลายตัวอย่าง หลายตำแหน่งของม้วน และจุดทำงานจริง เช่น receiving, picking หรือ packing. ทดสอบระยะ มุม ความเร็วการถือฉลาก และพื้นผิวที่อาจสะท้อนแสง. หากต้องการปรับจุดอ่านหรือ workflow ของพนักงาน ให้ดูแนวทาง [Handheld สำหรับ Put Away](https://arctech th.com/blogs/handheld for put away) และ [Handheld สำหรับ Picking](https://arctech th.com/blogs/handheld for picking) ประกอบกับหน้า [Barcode Scanner](https://arctech th.com/products/scanner). การสแกนผ่านเป็นการตรวจเชิงใช้งาน แต่ไม่แทนการ verification. GS1 ระบุว่าการวัดคุณภาพของ Barcode ที่พิมพ์ควรใช้ verifier ที่สอดคล้องกับมาตรฐาน ISO/IEC ที่เกี่ยวข้อง ซึ่งวัดพารามิเตอร์ของสัญลักษณ์และรายงาน grade. ระดับที่ต้องผ่านขึ้นกับข้อกำหนดของการใช้งานหรือคู่ค้า จึงควรตกลงเกณฑ์ก่อนเริ่มผลิตจำนวนมาก. แยกปัญหาเครื่องพิมพ์ออกจากปัญหาระบบอย่างไร ให้พิมพ์ test label จากตัวเครื่องก่อน. ถ้า test label เองมีเส้นขาด ภาพไม่สม่ำเสมอ หรือการป้อนผิดตำแหน่ง ให้เน้น media, calibration, ความสะอาด และฮาร์ดแวร์. แต่ถ้า test label ชัดและอ่านได้ ขณะที่ฉลากจากระบบมีขนาดผิด รหัสถูกตัด หรืออ่านไม่ได้เฉพาะบางข้อมูล ให้ตรวจ template, driver, DPI, encoding และข้อมูลที่ application ส่งมา. ในระบบที่มีหลายสถานี ควรกำหนด label profile กลางและควบคุมเวอร์ชัน template. การเชื่อมระหว่างอุปกรณ์กับระบบต้องยืนยันตาม requirement, driver/SDK, network และระบบเดิม. Arc Tech สามารถช่วยวิเคราะห์ data flow, จุดพิมพ์/จุดอ่าน และข้อยกเว้นของ workflow ก่อนเชื่อม hardware กับระบบธุรกิจ โดยไม่ควรสมมติความเข้ากันได้จากชื่อรุ่นหรือสเปกเพียงอย่างเดียว. Checklist ก่อนปล่อยฉลากใช้งาน [ ] เก็บตัวอย่างฉลากเสียและบันทึก printer, media, ribbon, darkness, speed และ label format [ ] พิมพ์ self test หรือ test label เพื่อแยกปัญหาจากตัวเครื่อง [ ] ตรวจชนิด direct thermal/thermal transfer และการใส่ media/ribbon ตามคู่มือ [ ] ทำความสะอาดหัวพิมพ์และ platen ตามขั้นตอนของผู้ผลิต [ ] ปรับ darkness หรือ speed ทีละค่าและเก็บผลทดสอบ [ ] ตรวจ media setting, sensor, calibration, ความกว้าง และ quiet zone [ ] สแกนตัวอย่างหลายชิ้นด้วยอุปกรณ์และสภาพแวดล้อมจริง [ ] ใช้ verifier และเกณฑ์ที่ตกลงกัน หากรหัสต้องผ่านข้อกำหนดภายนอก [ ] บันทึกชุดค่าที่ผ่านเพื่อใช้ซ้ำกับฉลากชนิดเดียวกัน คำถามที่พบบ่อย เพิ่ม darkness แล้วรหัสยังอ่านไม่ออก ควรทำอะไรต่อ หยุดเพิ่มค่าแบบต่อเนื่องและพิมพ์ test label เปรียบเทียบ. ตรวจ media/ribbon, คราบบนหัวพิมพ์, ความเร็ว, pressure และ quiet zone. หากเกิดเส้นขาวซ้ำตำแหน่งเดิม ควรตรวจหัวพิมพ์แทนการใช้ความเข้มกลบรอย. Barcode ที่พิมพ์เข้มมากมีปัญหาได้หรือไม่ ได้ เพราะแท่งอาจหนาขึ้นและช่องว่างเล็กอาจหายจนการแยกสัญลักษณ์ยากขึ้น. ให้หาค่าต่ำสุดที่ภาพคมและผ่านการทดสอบ ไม่ใช่ค่าที่ดูดำที่สุด. ต้อง calibrate ทุกครั้งที่เปลี่ยนฉลากหรือไม่ ควรทำตามคู่มือของรุ่นเครื่อง โดยเฉพาะเมื่อเปลี่ยนขนาด, gap/mark, ชนิด media หรือเกิดอาการข้ามฉลาก. บันทึก profile ที่ผ่านเพื่อให้การเปลี่ยนงานทำซ้ำได้. ใช้ scanner อ่านผ่านแล้วพอหรือไม่ เพียงพอสำหรับการทดสอบการใช้งานบางกรณี แต่ถ้ามีเกณฑ์คุณภาพจากคู่ค้าหรือจำเป็นต้องยืนยัน grade ควรใช้ verifier ที่สอดคล้องกับมาตรฐานและข้อตกลงของงาน. ฉลากเสียเฉพาะหลังติดบนกล่องหรือผ่านการขนย้าย แก้ที่ไหน ให้ทดสอบวัสดุฉลากและริบบอนกับพื้นผิว การเสียดสี ความชื้น และสภาพแวดล้อมจริง. ตรวจทั้งการยึดติดและความคมของรหัสหลังใช้งาน เพราะฉลากที่อ่านได้ทันทีหลังพิมพ์อาจเปลี่ยนสภาพภายหลัง. สรุป การแก้ Barcode พิมพ์ไม่ชัดที่ยั่งยืนคือการไล่ตรวจจาก test label ไปจนถึงสภาพใช้งานจริง: เริ่มที่ media และความสะอาด ตรวจ calibration และ format ปรับ darkness/speed อย่างมีบันทึก แล้วทดสอบการอ่านกับ workflow จริง. หากองค์กรต้องการวางมาตรฐานฉลาก เชื่อมเครื่องพิมพ์และ scanner กับระบบเดิม หรือออกแบบจุดตรวจคุณภาพ Arc Tech สามารถช่วยวิเคราะห์ Requirement ออกแบบ Workflow และประเมินแนวทางที่เหมาะกับหน้างานขององค์กรได้. แหล่งอ้างอิง [Zebra: Printing or Print Quality Issues](https://docs.zebra.com/us/en/printers/industrial/zt411 zt421 industrial printer user guide/c zt4x1 troubleshoot/c zt4x1 troubleshooting/r zt4x1 printing or print quality issues.html) [Zebra: Evaluating Barcode Quality](https://docs.zebra.com/us/en/printers/industrial/zt231 industrial printer user guide/c zt4x1 troubleshoot/c judge barcode quality.html) [GS1: How can I measure the quality of my printed barcodes?](https://support.gs1.org/support/solutions/articles/43000734152 how can i measure the quality of my printed barcodes )

PPattawee Nakkarin
6000
Traceability คืออะไร? วางระบบติดตามย้อนกลับในโรงงานให้ใช้ข้อมูลได้จริง
Scanner

Traceability คืออะไร? วางระบบติดตามย้อนกลับในโรงงานให้ใช้ข้อมูลได้จริง

Traceability คืออะไร? วางระบบติดตามย้อนกลับในโรงงานให้ใช้ข้อมูลได้จริง Traceability คือการทำให้โรงงานสืบย้อนประวัติ การใช้งาน หรือที่อยู่ของวัตถุได้จากข้อมูลที่เชื่อมกัน ไม่ใช่เพียงติดบาร์โค้ดแล้วอ่านรหัสได้ ระบบที่มีประโยชน์ต้องเชื่อมวัตถุดิบ ชิ้นส่วน สินค้าสำเร็จรูป และเหตุการณ์ใน workflow เพื่อให้ตอบได้ว่าอะไรเกิดขึ้น เมื่อไร ที่ไหน และสัมพันธ์กับเอกสารใด คำตอบสั้น: Traceability คือความสามารถในการติดตามประวัติ การใช้งาน หรือที่อยู่ของวัตถุ เช่น วัตถุดิบ ชิ้นส่วน กล่อง หรือพาเลต ตลอดกระบวนการผลิตและกระจายสินค้า โรงงานควรกำหนดระดับรหัส เก็บเหตุการณ์พร้อมเวลา สถานที่ และเอกสารอ้างอิง แล้วตรวจข้อมูลด้วย workflow ก่อนบันทึกเป็นธุรกรรม ประเด็นสำคัญที่ควรรู้ Traceability ที่ใช้ได้จริงตอบได้ทั้งอะไร อยู่ที่ไหน เมื่อไร ใคร/ระบบใดจัดการ และเกิดในขั้นตอนใด Batch/Lot เหมาะกับการติดตามเป็นชุด ส่วน Serial Number เหมาะเมื่อจำเป็นต้องแยกรายชิ้น Barcode, Scanner, Printer หรือ RFID เป็นเพียงชั้นเก็บข้อมูล ต้องมี business rule และ integration ทำให้ scan event กลายเป็นข้อมูลที่เชื่อถือได้ เริ่ม pilot จากหนึ่ง flow ที่วัดผลได้ เช่น รับวัตถุดิบหรือยืนยันงานที่สถานีเดียว การอ่านซ้ำ อ่านผิดจุด หรือ master data ไม่พร้อม สามารถทำให้ผลติดตามผิดบริบทได้ Traceability คืออะไร GS1 อธิบาย Traceability ว่าเป็นความสามารถในการสืบย้อนประวัติ การใช้งาน หรือที่อยู่ของวัตถุ. สำหรับโรงงาน วัตถุอาจเป็นวัตถุดิบ ชิ้นส่วนกึ่งสำเร็จรูป สินค้าสำเร็จรูป กล่อง พาเลต หรือเครื่องมือที่ต้องควบคุมสถานะ เป้าหมายจึงไม่ใช่ “สแกนให้ได้” แต่เป็นการมีหลักฐานว่า lot ใดถูกเบิกเข้าคำสั่งผลิตใด สินค้าจาก batch เดียวกันผ่าน QC ใดบ้าง และอยู่ในขอบเขตการจัดส่งใด ข้อมูล receiving เป็นจุดเริ่มต้นที่สำคัญ อ่านแนวทาง [Barcode Scanner ในขั้นตอน Receiving](https://arctech th.com/blogs/barcode scanner for receiving) ควบคู่กับภาพรวม [Warehouse Management System](https://arctech th.com/blogs/what is warehouse management system) เพื่อแยกการรับข้อมูลจากการยืนยันสถานะคลัง. ข้อมูลที่ระบบควรเชื่อม ระบบควรเก็บ “what, when, where, why และ who” ตามบริบทของงาน: รหัสสินค้า/ชิ้นส่วน, batch/lot หรือ serial, เวลา event, line หรือ station, ผู้ใช้หรืออุปกรณ์, work order, ผล QC และเอกสารจัดส่ง. ไม่จำเป็นต้องเก็บทุกข้อมูลในทุกจุด แต่ต้องเก็บพอให้เชื่อม input กับ output และย้อนตรวจเหตุการณ์สำคัญได้ | ระดับการระบุ | ใช้เมื่อ | สิ่งที่ติดตามได้ | | | | | | Item/class | แยกประเภทสินค้า | สินค้าหรือชิ้นส่วนชนิดใด | | Batch/Lot | ควบคุมเป็นชุด | สินค้าที่อยู่ในกลุ่มการผลิตหรือรับเข้าเดียวกัน | | Serial Number | ควบคุมรายชิ้น | ประวัติของชิ้นนั้นโดยเฉพาะ | การเลือกระดับรหัสต้องพิจารณาความเสี่ยง ปริมาณผลิต ข้อกำหนดคู่ค้า และภาระหน้างาน ไม่ควรตั้ง serial ทุกชิ้นโดยอัตโนมัติ. Label ที่มีข้อมูลเปลี่ยนตาม lot หรือ serial ต้องทดสอบคุณภาพการพิมพ์และการอ่านจริง โดยเริ่มจากความเข้าใจ [อุปกรณ์ Barcode สำหรับคลังสินค้า](https://arctech th.com/blogs/barcode equipment for warehouse) และเงื่อนไขของวัสดุ/พื้นที่ทำงาน Barcode Traceability ทำงานเป็น workflow อย่างไร 1. เตรียม master data เช่น item, revision, unit of measure, lot rule, station และ work order ให้เชื่อมอ้างอิงกันได้ 2. รับวัตถุดิบโดยสแกนหรือพิมพ์ label แล้วบันทึก supplier lot, ปริมาณ, จุดเก็บ และเอกสารรับเข้า 3. เบิกเข้าการผลิตโดยสแกน work order และ lot; application ต้องตรวจรายการ สถานะ และกติกาก่อนบันทึกการใช้จริง 4. บันทึกการผ่าน station หรือ QC พร้อมเวลา จุดทำงาน และผลตรวจ โดยไม่ให้ scan เพียงครั้งเดียวปิดงานเอง 5. สร้าง lot/serial ของ output แล้วผูกกลับไปยัง input lots และ work order 6. เก็บความสัมพันธ์ของชิ้น กล่อง พาเลต และ shipment เพื่อค้นหาขอบเขตที่ต้องตรวจสอบได้ภายหลัง การทำงานหน้างานอาจใช้ handheld ในการยืนยันการเคลื่อนย้าย โดยแนวคิดของ [Put Away ด้วย Handheld Computer](https://arctech th.com/blogs/handheld for put away) และ [Picking ด้วย Handheld Computer](https://arctech th.com/blogs/handheld for picking) ช่วยชี้ให้เห็นความต่างระหว่าง scan event กับธุรกรรมที่ได้รับการตรวจสอบ. จุดปิดกล่อง/พาเลตควรวางอุปกรณ์และ exception workflow ตามหลักของ [Packing Station](https://arctech th.com/blogs/packing station equipment). อุปกรณ์และระบบที่ต้องเชื่อมกัน โครงสร้าง Traceability มักมี data carrier, scanner หรือ handheld, printer, business application เช่น WMS/ERP/MES และ integration layer. Application ควร validate work order, station, lot และปริมาณ รวมทั้งจัดการ scan ซ้ำหรือการเชื่อมต่อปลายทางขัดข้องก่อนสร้างธุรกรรม. ความเหมาะสมของ hardware, SDK/API, เครือข่าย และระบบเดิมต้องยืนยันจาก requirement และ pilot ไม่ควรสรุปจากสเปกเพียงอย่างเดียว วิธีเริ่ม pilot 1. ระบุคำถามธุรกิจที่ต้องตอบ เช่น ต้องการรู้ว่า input lot ใดไปอยู่ใน output ใด 2. กำหนด traceable object, ระดับ lot/serial, Critical Tracking Events และ Key Data Elements 3. ตรวจ master data และเอกสารอ้างอิงก่อนเชื่อมอุปกรณ์ 4. เลือก pilot หนึ่งจุด พร้อมกรณี scan ซ้ำ label เสีย lot ไม่ตรง และ offline 5. วัดความครบของความสัมพันธ์ข้อมูลและเวลาค้นหา ไม่ใช่จำนวนครั้งที่ scanner อ่านสำเร็จเพียงอย่างเดียว 6. ทดสอบสิทธิ์ผู้ใช้, log, integration และการแก้ exception ก่อนขยายไปยัง line อื่น Checklist ก่อนเริ่ม [ ] ระบุปัญหาและคำถามที่ระบบต้องตอบ [ ] กำหนด item, lot หรือ serial level [ ] ระบุ event, จุดอ่าน และเอกสารอ้างอิง [ ] ตรวจ master data และกติกาการออกเลข [ ] ทดลอง label และ scanner กับวัตถุจริง [ ] ออกแบบ validation สำหรับรหัสผิด scan ซ้ำ และสถานะไม่อนุญาต [ ] กำหนดการเชื่อม WMS/ERP/MES, log และสิทธิ์ผู้ใช้ AScript ช่วยวางระบบ Traceability ได้อย่างไร AScript สามารถช่วยวิเคราะห์ Requirement ออกแบบ Workflow และ data flow เชื่อม API/ฐานข้อมูลกับระบบเดิม และประเมินแนวทางใช้ Barcode, Handheld, Printer หรือ RFID ให้สอดคล้องกับพื้นที่จริง ทั้งนี้การเชื่อมต่อและความเข้ากันได้ต้องประเมินจากระบบเดิม, SDK/API, hardware และผล pilot คำถามที่พบบ่อย Traceability ต่างจาก Inventory อย่างไร Inventory เน้นยอดและตำแหน่งคงเหลือ ส่วน Traceability เน้นความสัมพันธ์ของวัตถุและเหตุการณ์ตลอด lifecycle. การมี stock คงเหลือไม่ได้หมายความว่าย้อนถึง lot วัตถุดิบหรือ work order ได้ครบ ต้องใช้ Barcode หรือ RFID Barcode เหมาะกับจุดอ่านที่ผู้ใช้ยืนยันรายการ ส่วน RFID อาจเหมาะกับบาง flow ที่ต้องอ่านโดยไม่ต้องเล็งหรืออ่านหลายรายการ แต่ต้องทดสอบวัสดุ ระยะ และบริบทจริง Batch/Lot กับ Serial ใช้แบบไหน ใช้ batch/lot เมื่อการควบคุมเป็นระดับชุด ใช้ serial เมื่อจำเป็นต้องแยกประวัติรายชิ้น โดยพิจารณาความเสี่ยงและภาระหน้างานร่วมกัน ต้องเชื่อม ERP ตั้งแต่วันแรกไหม ไม่จำเป็นต้องเชื่อมทุกโมดูลตั้งแต่วันแรก แต่ pilot ต้องมีเจ้าของข้อมูล เอกสารอ้างอิง และวิธีรับมือเมื่อการเชื่อมต่อขัดข้อง ระบบช่วยจำกัดขอบเขตปัญหาได้หรือไม่ ได้เมื่อรหัส เหตุการณ์ และความสัมพันธ์ input output ถูกเก็บครบตาม workflow. ความเร็วและความถูกต้องขึ้นกับคุณภาพข้อมูลและผลทดสอบจริง สรุป Traceability ที่มีคุณค่าเชื่อม รหัส + เหตุการณ์ + บริบทธุรกิจ ให้ย้อนตรวจได้ เริ่มจาก pilot ขนาดเล็กที่ตอบคำถามสำคัญได้ครบ แล้วค่อยขยายตามหลักฐานจากหน้างาน. หากองค์กรกำลังวางแผนระบบ Traceability สำหรับโรงงาน AScript สามารถช่วยวิเคราะห์ Requirement ออกแบบ Workflow และประเมินแนวทางการพัฒนาที่เหมาะกับระบบเดิมขององค์กรได้

PPattawee Nakkarin
6200
RFID Antenna คืออะไร: เลือกเสาอากาศ RFID ให้เขตการอ่านตรงกับงานจริง
Handheld

RFID Antenna คืออะไร: เลือกเสาอากาศ RFID ให้เขตการอ่านตรงกับงานจริง

RFID Antenna คืออะไร: เลือกเสาอากาศ RFID ให้เขตการอ่านตรงกับงานจริง RFID Antenna คือชิ้นส่วนที่ทำให้ RFID Reader สร้างและรับสัญญาณในพื้นที่ทำงาน แต่การเลือกเสาอากาศไม่ใช่การหารุ่นที่ “อ่านได้ไกลที่สุด” เพราะเป้าหมายของคลัง โรงงาน หรือจุดตรวจทรัพย์สินคือการอ่าน เฉพาะรายการที่อยู่ในจุดที่ควรอ่าน แล้วส่งข้อมูลเข้า workflow อย่างถูกต้อง หากเลือก polarization, gain, ตำแหน่งติดตั้ง หรือกติกาในระบบหลังบ้านไม่เหมาะสม อาจเกิดการอ่านข้ามจุด อ่านซ้ำ หรืออ่านไม่ครบได้ คำตอบสั้น: RFID Antenna คืออุปกรณ์ส่งและรับคลื่นวิทยุที่เชื่อมกับ RFID Reader เพื่อสร้าง read zone สำหรับสื่อสารกับ RFID Tag. การเลือกที่เหมาะสมต้องเริ่มจาก workflow และขอบเขตพื้นที่อ่าน แล้วจึงพิจารณาย่านความถี่, polarization, gain, beam pattern, วัสดุหน้างาน, tag และการทดสอบจริง ไม่ควรตัดสินจากระยะอ่านในเอกสารเพียงอย่างเดียว ประเด็นสำคัญที่ควรรู้ Antenna เป็นส่วนหนึ่งของระบบ ไม่ใช่อุปกรณ์เสริมแยกขาดจาก reader, tag และซอฟต์แวร์: read event ต้องถูกตีความตามจุดอ่านและขั้นตอนงาน Circular polarization ช่วยรับ tag ที่หันหลายทิศทางได้ดีขึ้น ขณะที่ linear polarization ให้ลำสัญญาณที่โฟกัสกว่าเมื่อควบคุมแนว tag ได้; ไม่มีแบบใดดีที่สุดทุกพื้นที่ Gain และ beam pattern มีผลต่อรูปร่างของ read zone จึงควรกำหนดว่า “ควรอ่านตรงไหนและไม่ควรอ่านตรงไหน” ก่อนกำหนดรุ่นหรือจำนวน antenna โลหะ ของเหลว สินค้าวางซ้อน สายเคเบิล ระยะติดตั้ง และการเคลื่อนผ่านล้วนเปลี่ยนผลการอ่านได้ ต้องทำ site survey และ pilot ด้วยวัตถุจริง Application ควรกรองเหตุการณ์ซ้ำ ผูก event กับใบงานและจุดอ่าน แล้วเก็บ audit trail; การรับ EPC ได้ไม่เท่ากับธุรกรรมรับเข้า จ่ายออกเสร็จสมบูรณ์ สารบัญ 1. RFID Antenna คืออะไรและทำหน้าที่ใด 2. Antenna ทำงานร่วมกับ reader, tag และ application อย่างไร 3. Circular กับ linear polarization ต่างกันอย่างไร 4. Gain, beam pattern และ read zone ที่ควรวางแผน 5. ออกแบบจุดอ่านและ workflow ก่อนเลือกอุปกรณ์ 6. Checklist สำหรับ RFID antenna pilot RFID Antenna คืออะไร RFID Antenna คืออุปกรณ์ส่งและ/หรือรับสัญญาณ RF ระหว่าง RFID Reader กับ RFID Tag ในระบบแบบ fixed reader มักเชื่อม antenna ภายนอกเข้ากับ reader ผ่านสาย RF ส่วนอุปกรณ์มือถือหรือแบบรวมชิ้นอาจบรรจุ antenna ไว้ในตัวอุปกรณ์อยู่แล้ว ตามคำอธิบายของ [GS1](https://www.gs1.org/standards/gs1 system architecture document/current standard) ระบบ RFID มี reader และ tag เป็นองค์ประกอบหลัก โดย reader ส่งสัญญาณและคำสั่งไปยัง tag; สำหรับ passive tag พลังงานการทำงานมาจากสัญญาณของ reader และ tag ตอบกลับด้วยการปรับการสะท้อนของสัญญาณ จึงควรมอง antenna เป็นตัวกำหนด “เขตสนทนา” ของระบบ ไม่ใช่เพียงตัวขยายระยะ ตัวอย่างเช่น จุดรับเข้าสินค้าอาจต้องอ่านเฉพาะพาเลตที่ผ่านประตู ไม่ควรอ่านสินค้าที่พักอยู่ข้างประตู หรือจุดตรวจนับทรัพย์สินอาจต้องให้ผู้ใช้เล็งไปยังสินทรัพย์ที่ตั้งใจตรวจเท่านั้น ภาพรวมขององค์ประกอบ RFID อ่านต่อได้ที่ [RFID คืออะไร](https://arctech th.com/blogs/rfid what is) และหลักการสื่อสารระหว่าง reader กับ tag อธิบายเพิ่มเติมใน [RFID ทำงานอย่างไร](https://arctech th.com/blogs/how rfid works) Antenna ทำงานร่วมกับ reader, tag และ application อย่างไร ระบบที่นำข้อมูลไปใช้ในงานจริงควรแบ่งเป็นสี่ชั้นที่เชื่อมโยงกัน 1. Tag และข้อมูลระบุ — tag ติดกับสินค้า กล่อง หรือทรัพย์สิน และเก็บ identifier ตามมาตรฐาน/รูปแบบที่โครงการเลือก ดูพื้นฐานของ data carrier ได้ใน [RFID Tag คืออะไร](https://arctech th.com/blogs/what is rfid tag) 2. Reader, antenna และตำแหน่งติดตั้ง — reader ควบคุมการสื่อสาร ส่วน antenna ช่วยกำหนดทิศทางและพื้นที่ที่พลังงาน/สัญญาณครอบคลุม 3. Edge application หรือ middleware — รับ read event, ตรวจรูปแบบข้อมูล, ตัดเหตุการณ์ซ้ำ, ผูก reader port/antenna กับ logical location และส่งต่ออย่างมีเงื่อนไข 4. ระบบธุรกิจ — WMS, ERP หรือทะเบียนทรัพย์สินตรวจใบงาน, สิทธิ์ และสถานะก่อนยืนยันว่าการอ่านเป็นธุรกรรมจริง GS1 ระบุว่า EPC/RFID infrastructure อาจมี reader หนึ่งหรือหลายตัวและ tag หนึ่งหรือหลายชิ้น และการ inventory เกิดใน interrogation zone. ในเชิงออกแบบจึงควรตั้ง requirement เป็นผลลัพธ์ของ process เช่น “อ่านเฉพาะลังที่ผ่าน station A และยืนยันกับ ASN เดียวกัน” มากกว่าตั้งเป็น “อ่านให้ไกล” เพียงอย่างเดียว สำหรับงาน UHF ให้ตรวจว่าย่านความถี่ มาตรฐาน และข้อกำหนดพื้นที่สอดคล้องกับอุปกรณ์ที่ประเมิน โดยบทความ [UHF RFID คืออะไร](https://arctech th.com/blogs/what is uhf rfid) ช่วยแยกบริบทของ UHF ออกจาก [HF RFID คืออะไร](https://arctech th.com/blogs/what is hf rfid). คำว่า RFID อย่างเดียวไม่ยืนยันว่า reader, antenna และ tag ทุกชนิดนำมาใช้ร่วมกันได้ Circular และ linear polarization ต่างกันอย่างไร Polarization คือแนวของสนามคลื่นที่ antenna ส่งออกมา ซึ่งสัมพันธ์กับแนวของ tag และผลการอ่านใน read zone. งานจำนวนมากใช้สองแนวทางนี้ | แนวทาง | เหมาะเมื่อ | ข้อควรทดสอบ | | | | | | Circular polarization | tag บนสินค้าอาจหันหลายแนว ผู้ใช้หรือสินค้าเคลื่อนผ่านโดยควบคุม orientation ยาก | ระยะและความครบถ้วนในพื้นที่จริง, tag ที่ซ้อนกัน, การอ่านวัตถุข้างเคียง | | Linear polarization | ควบคุมทิศทาง tag ได้ และต้องการลำสัญญาณที่โฟกัสมากขึ้นในแนวที่กำหนด | การจัดแนว tag, มุมผ่านของสินค้า และการเปลี่ยน orientation ระหว่างขนย้าย | RFID4U อธิบายว่า linear antenna มีลำสัญญาณโฟกัสกว่าและต้องจัดแนวกับ tag ให้เหมาะสม ส่วน circular antenna กระจายพลังงานในแนวตั้งและแนวนอน จึงเหมาะกับสภาพที่ orientation ของวัตถุเปลี่ยนไป แต่ผลลัพธ์จริงขึ้นกับ tag, วัสดุ, layout และกำลัง/การตั้งค่าที่อนุญาตด้วย. เพราะฉะนั้นอย่าใช้คำว่า circular = อ่านได้ทุกทิศ หรือ linear = อ่านได้ไกลกว่าเป็นกฎตายตัวโดยไม่ทำ pilot Gain, beam pattern และ read zone ที่ควรวางแผน Gain และ beam pattern บอกลักษณะการรวมพลังงานและรูปร่างพื้นที่ครอบคลุม ไม่ใช่คำรับประกันระยะอ่าน. antenna ที่ gain สูงขึ้นมักทำให้ลำสัญญาณแคบและยาวขึ้น ขณะที่ gain ต่ำกว่าอาจให้พื้นที่กว้างกว่าแต่สั้นกว่า ตามคู่มือออกแบบ RFID ของ RFID4U การตัดสินใจควรเริ่มจาก read zone ที่ต้องการ แล้วพิจารณา polarization, gain, beam width และตำแหน่งติดตั้งย้อนกลับมา ก่อนเลือก antenna ให้ระบุคำตอบที่ตรวจสอบได้ดังนี้ วัตถุจะเริ่มเข้าพื้นที่อ่านที่ตำแหน่งใด และควรหยุดอ่านที่ใด มีวัตถุใดอยู่ใกล้เคียงที่ ห้าม ถูกอ่านหรือไม่ tag ติดบนโลหะ ใกล้ของเหลว หรือมีบรรจุภัณฑ์/การวางซ้อนที่เปลี่ยนพฤติกรรม RF หรือไม่ การผ่านจุดอ่านเกิดทีละชิ้น ทีละลัง หรือหลายรายการพร้อมกัน และทิศทางย้อนกลับต้องตีความอย่างไร reader port, สาย RF, อุปกรณ์ยึด และเครือข่ายติดตั้งได้จริงตามสภาพหน้างานหรือไม่ การออกแบบที่ดีจึงมักมี sensor, light, conveyor event หรือ user action เป็นบริบทเสริม ไม่ให้ system ตัดสินจาก EPC ที่ถูกอ่านเพียงลำพัง. นี่ทำให้ผลลัพธ์สอดคล้องกับ workflow มากกว่าการปรับกำลังเพื่อให้ครอบคลุมพื้นที่กว้างที่สุด จุดอ่าน RFID ที่เชื่อมกับ workflow อย่างไร ลองพิจารณาจุดรับเข้าหนึ่งจุด: เมื่อสินค้าเข้าพื้นที่ ระบบควรรู้ก่อนว่าเริ่ม process จาก sensor, ใบงาน หรือการกระทำของผู้ใช้ จากนั้น middleware รับ tag reads ในช่วงเวลาที่กำหนด ตรวจว่า identifier อยู่ใน ASN/ใบงาน จัดกลุ่มตาม antenna/location และส่งคำขอไป WMS. เมื่อ WMS ยืนยันจึงบันทึกสถานะรับเข้า พร้อมเก็บเหตุการณ์ต้นทางไว้ตรวจสอบภายหลัง แนวทางนี้ลดปัญหาสำคัญสองเรื่องคือ event ซ้ำ และ event ผิดบริบท . การอ่าน tag เดิมหลายครั้งอาจเป็นพฤติกรรมปกติใน read zone จึงไม่ควรสร้าง transaction ซ้ำทุกครั้ง application ควรใช้กติกา deduplication ที่ผูกกับ business transaction, idempotency key และ audit trail. อีกด้านหนึ่ง การอ่าน tag ที่อยู่ข้างจุดทำงานไม่ควรถูกแปลเป็นการรับเข้าโดยอัตโนมัติ หากงานต้องตรวจนับหรือแก้ exception แบบให้ผู้ใช้ยืนยันรายการ อุปกรณ์มือถือและ [หมวด Handheld ของ Arc Tech](https://arctech th.com/products/handheld) อาจเป็นรูปแบบที่พิจารณาร่วมกับ workflow ได้ แต่ความเหมาะสมของรุ่น การเชื่อมต่อ และความเข้ากันได้ต้องยืนยันจาก requirement, SDK/API, hardware และการทดลองหน้างานจริง Use case ที่พบได้บ่อย ประตูคลังรับเข้า จ่ายออก : กำหนด read zone ให้สัมพันธ์กับทิศทางและเอกสารอ้างอิง เพื่อลดการอ่านของที่พักอยู่ข้างประตู สายการผลิต : ผูก station, work order และเงื่อนไขการผ่านแต่ละขั้น เพื่อไม่ให้ EPC ที่อ่านได้กลายเป็นการปิดงานก่อนเวลา ตรวจนับทรัพย์สิน : เลือกวิธีเดินตรวจ, การยืนยันรายการ และการแก้ exception; ไม่ควรสรุปว่าอ่านพบเท่ากับสถานที่/ผู้รับผิดชอบถูกต้องทันที ค้นหาสินค้า/อุปกรณ์ : ออกแบบผลลัพธ์ให้ช่วยเจ้าหน้าที่ตัดสินใจ เช่น แสดงรายการที่คาดว่าพบ พร้อมเวลาและจุดอ่านล่าสุด ทุกกรณีต้องทดสอบกับ tag และสภาพวัตถุจริง โดยเฉพาะโลหะ ของเหลว และการวางซ้อน ไม่ควรคัดลอกค่าในเอกสารผลิตภัณฑ์มาเป็นผลลัพธ์ของไซต์โดยตรง ข้อผิดพลาดที่พบบ่อย 1. กำหนด requirement เป็นระยะอ่านเท่านั้น — เปลี่ยนเป็นนิยาม read zone, รายการที่ควร/ไม่ควรอ่าน และผลลัพธ์ของธุรกรรม 2. เลือก antenna ก่อนเห็น tag และบรรจุภัณฑ์จริง — ทำให้ pilot ช้าเมื่อพบการ detune หรือ orientation ที่ไม่คาดคิด 3. ส่งทุก read เข้า ERP ทันที — ควรมีชั้นกรองและยืนยันบริบทก่อนบันทึกธุรกรรม 4. ทดสอบเฉพาะวัตถุหนึ่งชิ้นบนโต๊ะ — ผลจริงอาจเปลี่ยนเมื่อมีหลาย tag, ความเร็ว, สินค้าวางซ้อน และสภาพแวดล้อม 5. ไม่เก็บ antenna/location ใน event — เมื่อเกิดปัญหาจะย้อนตรวจว่าอ่านจากจุดใดและตัดสินใจอย่างไรได้ยาก Checklist สำหรับ RFID Antenna pilot 1. เลือก workflow เดียวที่วัดผลได้ เช่น รับเข้าหนึ่งประตูหรือยืนยันผ่าน station เดียว 2. ทำแผนผัง read zone พร้อมระบุพื้นที่ที่ห้ามอ่าน และตำแหน่ง tag บนวัตถุ 3. เตรียม tag, สินค้า, กล่อง, โลหะ/ของเหลว และรูปแบบการวางซ้อนให้ใกล้เคียงหน้างาน 4. เปรียบเทียบตำแหน่งติดตั้ง มุม และ polarization ตาม requirement ไม่ยึดตัวเลขระยะเพียงค่าเดียว 5. ทดสอบกรณีเดินผ่านหลายทิศทาง, ย้อนกลับ, อ่านตกหล่น, อ่านเกิน และการเชื่อมต่อปลายทางขัดข้อง 6. กำหนด event schema ให้มี identifier, เวลา, reader/antenna หรือ logical location, transaction reference และผลตัดสินใจ 7. สรุปผลจากหลักฐาน pilot ก่อนขยายจำนวนจุดอ่านหรือเชื่อมระบบ production คำถามที่พบบ่อย RFID Antenna กับ RFID Reader ต่างกันอย่างไร Reader เป็นอุปกรณ์ที่ควบคุมการสื่อสารกับ tag ส่วน antenna เป็นส่วนส่ง/รับสัญญาณเพื่อสร้าง read zone. บางอุปกรณ์รวมทั้งสองส่วนไว้ด้วยกัน แต่ระบบ fixed reader มักใช้ antenna ภายนอกหลายตัวตามการออกแบบพื้นที่ Circular หรือ linear antenna แบบไหนดีกว่า ขึ้นกับ orientation ของ tag และความต้องการ read zone. Circular อาจเหมาะเมื่อตำแหน่ง tag เปลี่ยนหลายแนว ส่วน linear อาจเหมาะเมื่อควบคุมแนว tag และต้องการลำสัญญาณที่โฟกัสกว่า ต้องทดสอบกับสภาพจริงก่อนตัดสินใจ เพิ่ม gain แล้วจะอ่านได้ไกลขึ้นเสมอหรือไม่ ไม่เสมอไป เพราะผลยังขึ้นกับ antenna pattern, tag, วัสดุ, orientation, การตั้งค่า reader และข้อกำหนดที่ใช้ได้ในพื้นที่. Gain ที่สูงขึ้นยังอาจทำให้พื้นที่ครอบคลุมแคบลงหรืออ่านข้ามจุดได้หากติดตั้งไม่เหมาะสม ใช้ RFID Antenna เดียวครอบคลุมประตูคลังได้หรือไม่ อาจทำได้หรือไม่ได้ตามขนาดประตู ทิศทางการผ่าน จำนวน/ตำแหน่ง tag และสิ่งแวดล้อม. ควรเริ่มด้วยแผน read zone และ pilot เพื่อดูทั้งการอ่านครบและการไม่อ่านสิ่งที่อยู่นอก process ต้องเชื่อม antenna เข้ากับ WMS หรือ ERP โดยตรงหรือไม่ โดยทั่วไป antenna ทำงานผ่าน reader แล้ว application/middleware รับ read event เพื่อกรองและตรวจ business rule ก่อนเชื่อม WMS หรือ ERP. รูปแบบ integration ขึ้นกับระบบเดิม, API/SDK และ requirement ของโครงการ สรุป RFID Antenna คือองค์ประกอบที่ทำให้ RFID system สร้าง read zone เพื่อสื่อสารกับ tag แต่การเลือกที่ใช้ได้จริงเริ่มจาก workflow และขอบเขตพื้นที่ที่ต้องการอ่าน ไม่ใช่เริ่มจากระยะสูงสุด. การวางแผน polarization, gain, beam pattern, tag, วัสดุ, จุดติดตั้ง และกติกาใน software พร้อม pilot หน้างาน ช่วยให้ข้อมูล RFID ถูกแปลเป็นธุรกรรมที่ตรวจสอบได้และลดความเสี่ยงจากการอ่านเกิน อ่านตกหล่น หรือรายการซ้ำ หากองค์กรกำลังวางแผน RFID สำหรับคลัง โรงงาน หรือการติดตามทรัพย์สิน Arc Tech สามารถช่วยวิเคราะห์ requirement ออกแบบ workflow และประเมินแนวทางเชื่อม reader/antenna กับระบบเดิม เพื่อกำหนด pilot ที่พิสูจน์ได้ก่อนขยายใช้งานจริง

PPattawee Nakkarin
5400
Handheld สำหรับโรงงานควรมีคุณสมบัติอะไร? เลือกให้ตรงหน้างานและระบบ
Handheld

Handheld สำหรับโรงงานควรมีคุณสมบัติอะไร? เลือกให้ตรงหน้างานและระบบ

Handheld สำหรับโรงงานควรมีคุณสมบัติอะไร? เลือกให้ตรงหน้างานและระบบ โรงงานไม่ได้ต้องการ Handheld เพราะต้องการเปลี่ยนจากกระดาษเป็นหน้าจอเท่านั้น แต่ต้องการจุดทำงานที่ช่วยให้การรับวัตถุดิบ เบิกชิ้นส่วน ตรวจระหว่างผลิต และติดตามสินค้าสำเร็จรูปส่งข้อมูลที่ตรวจสอบย้อนหลังได้ เครื่องที่เลือกจึงต้องเข้ากับชนิดบาร์โค้ด สภาพพื้นที่ วิธีถือใช้งาน เครือข่าย และแอปขององค์กรพร้อมกัน คำตอบสั้น: Handheld สำหรับโรงงานควรประเมินจาก workflow ก่อนรุ่นเครื่อง โดยตรวจการอ่านบาร์โค้ดจริง ความทนทานที่เหมาะกับสภาพหน้างาน หน้าจอและวิธีป้อนข้อมูล การเชื่อมต่อ การจัดการอุปกรณ์ และการเชื่อมกับ WMS/MES/ERP ให้ครบ แล้วทดลองกับจุดงานจริงก่อนขยายผล ประเด็นสำคัญที่ควรรู้ เลือกจากงานที่ผู้ใช้ต้องทำและข้อมูลที่ต้องยืนยัน ไม่ใช่ดูเฉพาะชื่อรุ่นหรือรูปลักษณ์ หัวอ่านต้องทดสอบกับฉลากจริง ระยะอ่านจริง และแสงจริงของแต่ละจุดงาน ระดับการป้องกัน การทนตก และอุปกรณ์เสริมเป็นเงื่อนไขการใช้งานที่ต้องเทียบกับเอกสารผู้ผลิตและการทดสอบหน้างาน หน้าจอ แอป Wi Fi และการจัดการแบตเตอรี่มีผลต่อการทำงานทั้งกะพอ ๆ กับการสแกน ระบบต้องแยกสถานะ อ่านรหัสได้ ออกจาก ระบบปลายทางบันทึกรายการสำเร็จ เสมอ เริ่มจากจุดงานในโรงงาน Handheld Computer ต่างจาก Scanner ที่ส่งเพียงรหัสเข้าเครื่องปลายทาง เพราะรวมหน้าจอ ระบบปฏิบัติการ แอป และหัวอ่านไว้ในอุปกรณ์เดียว องค์กรจึงใช้แสดงคำสั่งงาน ตรวจข้อมูล และบันทึกเหตุการณ์ขณะเคลื่อนที่ได้ อ่านภาพรวมได้ใน [Handheld Computer คืออะไร](https://arctech th.com/blogs/handheld computer what is) และ [Mobile Computer ต่างจาก Handheld อย่างไร](https://arctech th.com/blogs/mobile computer vs handheld) ก่อนเขียนสเปก ให้เดินดูอย่างน้อยสี่จุดต่อไปนี้พร้อมผู้ใช้จริง | จุดงาน | ข้อมูลที่ควรยืนยัน | คำถามที่ต้องตอบ | | | | | | รับวัตถุดิบ | PO, SKU, lot, จำนวน, ตำแหน่งพัก | ฉลากมีชนิดใด และใครแก้ข้อยกเว้นเมื่อข้อมูลไม่ตรง | | เบิกเข้าผลิต | ใบสั่งผลิต, line, component, จำนวน | ผู้ใช้ต้องถือชิ้นงานหรือสวมถุงมือหรือไม่ | | ตรวจระหว่างผลิต | serial, สถานีงาน, ผลตรวจ, ผู้ปฏิบัติงาน | แอปต้องเลือกผลหรือแนบข้อมูลใดบ้าง | | รับเข้าคลังสินค้าสำเร็จรูป | item, lot/serial, ปลายทาง, สถานะ | ระบบปลายทางยืนยันรายการและป้องกันการส่งซ้ำอย่างไร | อย่าเหมารวมว่าเครื่องหนึ่งรุ่นเหมาะกับทุกจุด งานตรวจชิ้นงานบนโต๊ะอาจต้องการหน้าจอและการป้อนข้อมูลต่างจากงานเดินเบิกในพื้นที่กว้าง เมื่อ workflow ต้องการแอป Android ที่องค์กรจัดการได้ [Android Handheld คืออะไร](https://arctech th.com/blogs/what is android handheld) ช่วยอธิบายบทบาทของอุปกรณ์กับการตั้งค่าองค์กรได้เพิ่มเติม คุณสมบัติที่ควรประเมิน 1. การอ่านบาร์โค้ดต้องผ่านฉลากจริง เริ่มจากรวบรวมตัวอย่างฉลากจาก receiving, production, warehouse และสินค้าสำเร็จรูปให้ครบ ทั้ง 1D, 2D, ฉลากขนาดเล็ก ฉลากโค้ง ฉลากซีด หรือรหัสบนหน้าจอหากมี จากนั้นทดสอบระยะ มุม แสง และจังหวะการถือจริง หัวอ่านที่ถอดรหัสบนตัวอย่างสะอาดในห้องประชุมอาจให้ผลต่างจากหน้างาน หลักของบาร์โค้ดและข้อมูลที่เชื่อมกับรายการอ่านต่อได้ที่ [Barcode ทำงานอย่างไร](https://arctech th.com/blogs/how barcode works) หากปัญหาหลักคือคุณภาพฉลาก ควรแก้ที่การพิมพ์ วัสดุ หรือการตรวจคุณภาพควบคู่กัน ไม่ควรสรุปว่าเปลี่ยน Handheld แล้วปัญหาจะหมด 2. ความทนทานต้องสัมพันธ์กับความเสี่ยง ให้ระบุสิ่งที่เครื่องต้องเผชิญจริง เช่น ฝุ่น ความชื้น การกระแทก การสั่น อุณหภูมิ การใช้งานกลางแจ้ง หรือสารที่ใช้ทำความสะอาด แล้วเทียบกับเอกสารรุ่นที่พิจารณา ระดับ IP และการทดสอบการตกเป็นข้อมูลที่มีเงื่อนไข จึงไม่ควรแปลงเป็นคำรับรองว่าเครื่องอยู่รอดในทุกสภาพแวดล้อม จุดสำคัญคือความทนพอสำหรับงาน ไม่ใช่เลือกตัวเลขสูงสุดโดยไม่จำเป็น 3. หน้าจอ การถือ และการป้อนข้อมูล ขอให้ผู้ใช้ทำงานซ้ำด้วยต้นแบบหน้าจอหรือแอปจริง: รับงาน สแกน เลือกเหตุผล ป้อนจำนวน และยืนยันผล สังเกตว่าใช้มือเดียวได้หรือไม่ ต้องใส่ถุงมือหรือไม่ และอ่านข้อความสำคัญได้ในแสงของพื้นที่หรือไม่ งานที่ต้องพิมพ์ตัวเลขหรือดูรายการยาวอาจต้องการการจัดหน้าจอและอุปกรณ์เสริมต่างจากงานสแกนยืนยันเพียงขั้นเดียว ใช้ [วิธีเลือก Handheld Computer](https://arctech th.com/blogs/how to choose handheld computer) เป็นกรอบคำถาม และใช้ [PDA สำหรับคลังสินค้า](https://arctech th.com/blogs/how to choose pda for warehouse) เมื่อ workflow มีการย้ายหรือจัดเก็บควบคู่กัน 4. เครือข่ายและสถานะของธุรกรรม ทำแผนจุด Wi Fi ของพื้นที่ผลิตและคลังพร้อมทดสอบช่วงเปลี่ยนกะ จุดพักสินค้า และมุมอับสัญญาณ หากแอปทำงานต่อเมื่อออฟไลน์ได้ ต้องกำหนดชัดเจนว่าเก็บรายการใดในเครื่อง ส่งกลับเมื่อใด และแก้ความขัดแย้งอย่างไร ไม่ควรถือว่าเป็นความสามารถของ Handheld ทุกเครื่องโดยอัตโนมัติ หน้าจอควรสื่อสารอย่างน้อยสี่สถานะ: สแกนได้, ข้อมูลไม่ตรง, กำลังส่ง และระบบยืนยันสำเร็จ เพราะเสียงตอบรับจากหัวอ่านบอกเพียงว่าอ่านรหัสได้ ไม่ได้ยืนยันว่า ERP, MES หรือ WMS บันทึกแล้ว 5. แบตเตอรี่ จุดชาร์จ และการดูแล วางกระบวนการรับ ส่งเครื่อง ชาร์จ เปลี่ยนแบตเตอรี่สำรอง บัญชีผู้ใช้ และการเปลี่ยนเครื่องเมื่อขัดข้องเป็นส่วนหนึ่งของโครงการ ระยะเวลาการใช้งานอาจเปลี่ยนตามแอป ความสว่างหน้าจอ การสแกน เครือข่าย และสภาพอุณหภูมิ จึงควรทดสอบหนึ่งกะเต็มด้วยรูปแบบงานจริงก่อนกำหนดจำนวนเครื่องสำรอง ออกแบบการเชื่อมระบบและการจัดการเครื่อง Handheld ให้ประโยชน์เมื่อข้อมูลเดินครบจากหน้างานถึงระบบหลังบ้าน เช่น รับงานจาก MES หรือ WMS สแกนยืนยัน และส่งผลกลับพร้อม transaction reference เดียวกัน สำหรับแต่ละเหตุการณ์ให้กำหนดอย่างน้อยว่าใครเป็นเจ้าของ master data, ข้อมูลใดบังคับ, ใครอนุมัติ override, error code ใดต้องแสดง และจะป้องกันการส่งซ้ำอย่างไร ในโรงงานที่มีทั้งอุปกรณ์อ่านรหัสและงานพิมพ์ฉลาก ให้มองเป็นระบบเดียวกัน: ฉลากต้องมีข้อมูลที่ workflow ใช้ เครื่องสแกนต้องอ่านได้ และระบบต้องตีความข้อมูลได้ถูกต้อง บทความ [Scanner สำหรับโรงงาน](https://arctech th.com/blogs/scanner requirements for factory) และ [Barcode Printer สำหรับโรงงาน](https://arctech th.com/blogs/barcode printer for factory) ช่วยใช้เช็กจุดเชื่อมต่อเหล่านี้ สำหรับ Android Enterprise แนวคิดสำคัญคือการลงทะเบียน จัดการแอป และตั้งค่านโยบายของอุปกรณ์องค์กร ไม่ใช่เพียงการติดตั้งแอปหนึ่งครั้ง [Android Enterprise](https://www.android.com/enterprise/) อธิบายภาพรวมของการจัดการอุปกรณ์ ส่วนคุณสมบัติจริงของรุ่น เครื่องมือจัดการ และการเชื่อม SDK ต้องยืนยันกับผู้ผลิต ผู้พัฒนาแอป และการทดสอบของโครงการ Pilot และ checklist เริ่ม pilot จากหนึ่ง workflow ที่วัดผลได้ เช่น เบิกชิ้นส่วนหนึ่ง line กำหนดจำนวนผู้ใช้ ตัวอย่างฉลาก รายการผิดพลาดที่ต้องทดสอบ และเกณฑ์สำเร็จก่อนเริ่ม เก็บข้อมูลเวลาการทำรายการ รายการสแกนซ้ำ จุดที่สัญญาณขาด และข้อยกเว้นที่ถูกส่งต่อ เพื่อแยกปัญหาอุปกรณ์ออกจากฉลาก ข้อมูลต้นทาง และการออกแบบแอป [ ] ระบุ workflow, owner ของข้อมูล และจุดที่ต้องยืนยันด้วยการสแกน [ ] ทดสอบ 1D/2D, ฉลากหน้างาน, ระยะและแสงจริงทุกจุดงาน [ ] ให้ผู้ใช้ทำงานขณะสวมอุปกรณ์ป้องกันหรือถือชิ้นงานตามปกติ [ ] ตรวจ Wi Fi และพฤติกรรมเมื่อเครือข่ายขัดข้องหรือส่งซ้ำ [ ] ทดสอบหนึ่งกะเต็ม รวมจุดชาร์จ เครื่องสำรอง และขั้นตอนรับ ส่ง [ ] ตรวจว่า MES/ERP/WMS แสดงสถานะและ audit trail ที่ต้องใช้ [ ] ยืนยันเอกสารผู้ผลิตสำหรับรุ่น อุปกรณ์เสริม และเงื่อนไขการใช้งานก่อนตัดสินใจ คำถามที่พบบ่อย โรงงานควรใช้ Handheld แทน Scanner ทุกจุดหรือไม่? ไม่จำเป็น Scanner อาจเหมาะกับจุดที่เพียงส่งรหัสเข้าสถานีงาน ส่วน Handheld เหมาะเมื่อผู้ใช้ต้องเห็น task, ตรวจข้อมูล, ป้อนผล หรือทำงานขณะเคลื่อนที่ เลือกตาม workflow และทดสอบกับผู้ใช้จริง ดูระดับ IP หรือการทนตกอย่างเดียวพอหรือไม่? ไม่พอ ค่าดังกล่าวมีเงื่อนไขตามการทดสอบ ต้องประเมินฝุ่น ความชื้น การกระแทก วิธีถือ อุปกรณ์เสริม และการดูแลร่วมกัน พร้อมตรวจเอกสารของรุ่นที่เลือก Wi Fi หลุดแล้วรายการจะหายหรือไม่? ขึ้นกับแอปและการออกแบบ integration ต้องกำหนดการเก็บคิว การยืนยันผล และการป้องกันการส่ง transaction ซ้ำให้ชัดเจน แล้วทดสอบกรณีหลุดจริงก่อนใช้งาน ต้องเชื่อม MES, ERP หรือ WMS ตั้งแต่เริ่มหรือไม่? ขึ้นกับขอบเขตงาน แต่ก่อนเริ่มควรระบุแหล่งข้อมูลและปลายทางของแต่ละเหตุการณ์ให้ชัด Pilot อาจเริ่มจาก workflow เดียว แต่ไม่ควรละเลยการยืนยันผลและการตรวจสอบย้อนหลัง ทดสอบ pilot นานเท่าไรจึงพอ? ให้ครอบคลุมปริมาณงานจริง ความหลากหลายของฉลาก การเปลี่ยนกะ และข้อยกเว้นสำคัญ มากกว่าดูจำนวนวันเพียงอย่างเดียว เป้าหมายคือได้หลักฐานสำหรับตัดสินใจ ไม่ใช่แค่สแกนตัวอย่างผ่าน สรุป Handheld สำหรับโรงงานที่เหมาะสมคือเครื่องที่ทำให้ workflow หน้างานกับระบบหลังบ้านยืนยันข้อมูลชุดเดียวกันได้จริง เริ่มจาก mapping งานและฉลาก ทดสอบการอ่าน การถือ เครือข่าย และการดูแลตลอดกะ แล้วใช้ผล pilot เลือกรุ่นและวิธีเชื่อมระบบอย่างมีหลักฐาน หากองค์กรกำลังวางแผนใช้ [Handheld สำหรับงานโรงงาน](https://arctech th.com/products/handheld) Arc Tech สามารถช่วยวิเคราะห์ requirement ของจุดงาน ฉลาก แอป และการเชื่อม MES/ERP/WMS เพื่อวาง pilot ที่ตรวจสอบได้ก่อนขยายผล โดยความเข้ากันได้ของรุ่นและระบบควรยืนยันจากเอกสารผู้ผลิตและการทดสอบจริงเสมอ

PPattawee Nakkarin
5000
วางแผนโครงการ Hardware และ Software Integration อย่างไรให้เชื่อมงานได้จริง
Handheld

วางแผนโครงการ Hardware และ Software Integration อย่างไรให้เชื่อมงานได้จริง

วางแผนโครงการ Hardware และ Software Integration อย่างไรให้เชื่อมงานได้จริง โครงการที่ต้องเชื่อม Barcode Scanner, Handheld, Printer, Sensor หรืออุปกรณ์หน้างานเข้ากับ WMS, ERP หรือ Web Application มักสะดุดเพราะเริ่มจากรายการอุปกรณ์หรือหน้าจอที่อยากได้ ก่อนตกลงว่า “เหตุการณ์ใด” ในงานจริงต้องเกิดขึ้น ข้อมูลใดเป็นข้อมูลหลัก และเมื่อระบบหรือเครือข่ายขัดข้องใครต้องทำอะไรต่อ คำตอบสั้น: การวางแผน Hardware และ Software Integration ที่ใช้งานได้จริงควรเริ่มจาก workflow และเหตุการณ์ธุรกิจ จากนั้นกำหนดเจ้าของข้อมูล, data contract, วิธีระบุตัวตน, จุดตรวจสอบ, การรับมือ offline และเกณฑ์ทดสอบกับอุปกรณ์จริง ก่อนเลือกสเปกหรือเริ่มเขียนโค้ด การทำ pilot ขนาดเล็กช่วยเปิดข้อจำกัดที่เอกสารสเปกบอกไม่ได้ ประเด็นสำคัญที่ควรรู้ เริ่มด้วยเส้นทางงานและข้อยกเว้น เช่น รับเข้า, ย้าย, พิมพ์ฉลาก, ยืนยันรับสินค้า หรือบันทึกซ่อม ไม่ใช่เริ่มด้วยยี่ห้อหรือรุ่นของอุปกรณ์ กำหนดให้ชัดว่าอุปกรณ์ใดเก็บข้อมูล ระบบใดตรวจ business rule และระบบใดเป็น source of truth สำหรับสถานะสุดท้าย ทุกคำสั่งที่อาจส่งซ้ำควรมี transaction reference หรือ idempotency key พร้อมสถานะที่ตรวจสอบได้ เพื่อไม่ให้สแกนหรือกดซ้ำแล้วเกิดรายการซ้ำ การเชื่อมต่อที่ดีต้องทดสอบกับฉลาก, Wi Fi, ปริมาณงาน, ผู้ใช้ และข้อมูลจริง รวมถึงกรณี printer offline, API timeout และข้อมูลไม่ตรงกัน ขอบเขต pilot ที่เล็กแต่มีเกณฑ์ยอมรับชัดเจน เหมาะกว่าการเชื่อมทุกระบบพร้อมกันโดยยังไม่รู้คุณภาพข้อมูลและ workflow หน้างาน เนื้อหาในบทความ 1. [Hardware และ Software Integration คืออะไร]( hardware และ software integration คืออะไร) 2. [เริ่มจาก workflow และ event]( เริ่มจาก workflow และ event) 3. [กำหนดเจ้าของข้อมูลและ data contract]( กำหนดเจ้าของข้อมูลและ data contract) 4. [ออกแบบอุปกรณ์และการเชื่อมต่อหน้างาน]( ออกแบบอุปกรณ์และการเชื่อมต่อหน้างาน) 5. [ป้องกันข้อมูลและรายการซ้ำ]( ป้องกันข้อมูลและรายการซ้ำ) 6. [ทำ pilot และรับมอบงาน]( ทำ pilot และรับมอบงาน) Hardware และ Software Integration คืออะไร Hardware และ Software Integration คือการทำให้อุปกรณ์ที่อยู่หน้างานส่งข้อมูลหรือรับคำสั่งจากระบบธุรกิจอย่างมีความหมาย ตัวอย่างเช่น Handheld สแกน SKU และตำแหน่งเพื่อยืนยันงานหยิบสินค้า, Scanner อ่านบาร์โค้ดที่จุดรับเข้า, Printer พิมพ์ฉลากหลังระบบอนุมัติรายการ หรือ Sensor ส่งสถานะจากจุดผลิตเข้าสู่ระบบติดตามงาน หัวใจไม่ใช่เพียง “ต่ออุปกรณ์ติด” แต่คือทำให้ข้อมูลที่ส่งมามีบริบท ผู้ใช้งานเห็นผลลัพธ์ที่เชื่อถือได้ และผู้ดูแลตรวจสอบย้อนหลังได้ บทความ [API Integration คืออะไร](https://arctech th.com/blogs/what is api integration) อธิบายพื้นฐานของการเชื่อมระบบ ส่วน [เชื่อม Barcode Scanner กับ Web Application](https://arctech th.com/blogs/connect barcode scanner to web application) ช่วยให้เห็นว่า scanner เป็นส่วนหนึ่งของ workflow ไม่ใช่แค่ช่องกรอกข้อมูลที่เร็วขึ้น | ชั้นงาน | คำถามที่ต้องตอบ | ตัวอย่าง | | | | | | อุปกรณ์ | อ่านหรือพิมพ์อะไร ในสภาพใด | Scanner อ่านฉลากที่จุดรับเข้า, Printer พิมพ์ label ที่สถานีแพ็ก | | แอปหน้างาน | ผู้ใช้ทำงานและเห็นข้อยกเว้นอย่างไร | Handheld แสดง SKU, ตำแหน่ง, จำนวน และผลตรวจสอบ | | Integration | ระบบแลกข้อมูลอะไร เมื่อใด | ส่ง request ยืนยันรับสินค้าและรับสถานะกลับ | | ระบบหลัก | ใครอนุมัติกติกาและเก็บข้อมูลหลัก | WMS/ERP ตรวจสถานะ, สิทธิ์ และบันทึก transaction | เริ่มจาก workflow และ event ก่อนทำ diagram ระบบ ให้เลือก workflow เดียวที่มีความสำคัญและวัดผลได้ เช่น “รับสินค้าเข้าคลัง”, “พิมพ์ฉลากหลังแพ็ก” หรือ “ยืนยันการย้ายตำแหน่ง” แล้วเดินตามงานจริงตั้งแต่ต้นจนจบ รวมถึงทางแยกเมื่อบาร์โค้ดอ่านไม่ได้, ข้อมูลไม่ตรง, เครือข่ายขาด หรือผู้ใช้ต้องพิมพ์ฉลากใหม่ แต่ละ event ควรตอบคำถามต่อไปนี้ 1. ใครเริ่มรายการ และอุปกรณ์อ่านหรือเก็บข้อมูลอะไร 2. ระบบใดตรวจว่ารายการทำได้ เช่น สถานะ, จำนวน, ตำแหน่ง หรือสิทธิ์ 3. ข้อมูลใดต้องตอบกลับให้ผู้ใช้ทันที และข้อมูลใดส่งแบบคิวได้ 4. หากรายการไม่สำเร็จ ผู้ใช้เห็นเหตุผลและขั้นตอนถัดไปอย่างไร 5. หลักฐานใดต้องเก็บเพื่อค้นย้อนหลังหรือแก้ข้อพิพาท ตัวอย่างงานรับเข้าอาจเริ่มจากพนักงานสแกนเลขเอกสารและ SKU ด้วย [Scanner](https://arctech th.com/products/scanner) ระบบกลางตรวจว่ารายการนี้ยังเปิดรับได้หรือไม่ แล้วคืนผลว่ารับได้, เกินจำนวน หรือรอตรวจสอบ หากหน้างานใช้ [Handheld](https://arctech th.com/products/handheld) เครื่องควรช่วยเก็บข้อมูลและแสดงผล ไม่ควรตัดสินกติกาทางธุรกิจแทนระบบกลางแบบแยกขาดจากกัน กำหนดเจ้าของข้อมูลและ data contract Integration มักเกิดปัญหาเมื่อหลายระบบแก้ข้อมูลชุดเดียวกันโดยไม่มีเจ้าของที่ชัดเจน ให้กำหนดตั้งแต่ต้นว่า master data, สถานะงาน, การอนุมัติ และ audit trail อยู่ที่ใด เช่น ERP อาจเป็นเจ้าของข้อมูลสินค้าเชิงบัญชี, WMS เป็นเจ้าของตำแหน่งและงานคลัง, ส่วนแอปหน้างานเป็นผู้รวบรวมเหตุการณ์และรับผลการตรวจสอบ data contract ควรอธิบายความหมายของข้อมูล ไม่ใช่แค่ชื่อคอลัมน์ ตัวอย่างคำขอยืนยันการย้ายอาจมี transaction reference, SKU หรือ asset ID, ตำแหน่งต้นทางและปลายทาง, จำนวน, ผู้ทำรายการ, เวลา และ device identifier ระบุว่าจะตอบสถานะใดได้บ้าง และจะทำอย่างไรเมื่อข้อมูลที่รับมาไม่ครบหรือใช้ version เก่า การออกแบบรอบ resource และ domain contract ช่วยลดการผูกแอปกับโครงสร้างฐานข้อมูลภายในโดยตรง[^microsoft integration] สำหรับงานที่มีเครื่องพิมพ์ ให้แยก “อนุมัติให้พิมพ์” ออกจาก “เครื่องพิมพ์ส่งกระดาษออกแล้ว” เช่นเดียวกับที่ [เลือก Shipping Label Printer](https://arctech th.com/blogs/how to choose shipping label printer) แนะนำให้ผูก print job กับ order/package reference ที่ตรวจสอบได้ วิธีนี้ทำให้ทีมรู้ว่าปัญหาอยู่ที่ข้อมูลต้นทาง, บริการฉลาก หรืออุปกรณ์ปลายทาง แทนที่จะกดพิมพ์ซ้ำโดยไม่รู้ผลของครั้งแรก ออกแบบอุปกรณ์และการเชื่อมต่อหน้างาน อุปกรณ์ที่เหมาะสมต้องผ่านการทดสอบกับงานจริง ไม่ใช่เพียงต่อ API ได้ ในจุดสแกนให้ทดสอบฉลาก, ระยะ, แสง, มุม, ถุงมือ และความเร็วของผู้ใช้จริง; ในจุดพิมพ์ให้ทดสอบขนาดฉลาก, สื่อพิมพ์, การเปลี่ยนม้วน และการสแกนผลพิมพ์; สำหรับ Handheld ให้ทดสอบการเชื่อมต่อ, การพักหน้าจอ, การจัดการผู้ใช้ และการกลับมาทำงานหลังสัญญาณหลุด งานที่ต้องเคลื่อนย้ายหรือยืนยันตำแหน่งนำหลักการจาก [Handheld สำหรับ put away](https://arctech th.com/blogs/handheld for put away) และ [Handheld สำหรับการหยิบสินค้า](https://arctech th.com/blogs/handheld for picking) มาประยุกต์ได้: แยกการตรวจต้นทาง ปลายทาง SKU และจำนวน เพื่อไม่ให้มีเพียงเหตุการณ์ “สแกนแล้ว” แต่ไม่รู้ว่างานถูกต้องหรือเสร็จสมบูรณ์หรือไม่ หาก network ไม่เสถียร แอปควรแสดงสถานะ สำเร็จ , รอส่ง , หรือ ต้องตรวจสอบ อย่างชัดเจน คิว offline ต้องเก็บข้อมูลที่จำเป็นและเรียงส่งตามกติกาที่เหมาะสม เมื่อกลับมาออนไลน์อย่าส่งคำสั่งเดิมแบบไร้บริบท การ retry ควรทำเฉพาะข้อผิดพลาดชั่วคราวและมีขอบเขต เพราะ retry ที่ถี่เกินไปอาจเพิ่มภาระต่อระบบ[^retry] ป้องกันข้อมูลและรายการซ้ำ ความเสี่ยงที่พบบ่อยคือ timeout หลังระบบรับคำขอแล้ว แต่แอปยังไม่ได้รับคำตอบ ผู้ใช้อาจกดซ้ำและทำให้เกิดรับเข้า, โอน, พิมพ์ หรือปรับยอดซ้ำได้ ดังนั้นแต่ละ operation ที่มีผลต่อสถานะควรมี idempotency key หรือ transaction reference ที่สร้างก่อนส่งคำขอ ระบบปลายทางบันทึก key และคืนผลเดิมหากได้คำขอเดิมซ้ำ แนวทางนี้ช่วยป้องกันผลลัพธ์ซ้ำเมื่อการสื่อสารขาดช่วง[^async] การยืนยันตัวตนและสิทธิ์ต้องตรวจในระบบกลาง ไม่ใช่ซ่อนปุ่มเฉพาะในแอป OWASP ระบุว่าทุก endpoint ที่รับ object identifier และนำไปดำเนินการควรตรวจสิทธิ์ระดับ object สำหรับผู้ใช้และการกระทำนั้น ๆ[^owasp] ตัวอย่างเช่น ผู้ใช้ที่ย้ายสินค้าได้ในโซนหนึ่งไม่ควรส่ง asset ID ของอีกโซนเพื่อแก้สถานะได้เพียงเพราะรู้รหัส เก็บ audit trail สำหรับการ override, reprint, แก้จำนวน, เปลี่ยนตำแหน่ง และการส่งซ้ำอย่างน้อยควรมีผู้ทำรายการ, เวลา, เหตุผล, สถานะก่อนและหลัง, device หรือจุดงาน และ transaction reference หากพบข้อมูลคลาดเคลื่อน ทีมจะหาต้นเหตุได้จาก event แทนการแก้ยอดในตารางหลักโดยไม่มีร่องรอย ทำ pilot และรับมอบงาน อย่าเริ่ม pilot ด้วยทุกคลัง ทุกอุปกรณ์ และทุก interface เลือก 1 workflow, 1–2 จุดงาน, ชุดข้อมูลที่ทำความสะอาดแล้ว และผู้ใช้ที่ร่วมทดสอบได้ กำหนด acceptance criteria ก่อนเริ่ม เช่น สแกนข้อมูลตัวอย่างได้, ระบบกันรายการซ้ำได้, offline queue กลับมาส่งได้โดยไม่ผิดลำดับ, พิมพ์ฉลากที่สแกนได้ และผู้ใช้แก้ข้อยกเว้นตามคู่มือได้ Checklist ที่ควรใช้ก่อนขยายผล: ระบุ workflow, event, ผู้รับผิดชอบ และข้อยกเว้นที่ pilot จะครอบคลุม ตรวจ master data เช่น SKU, location, user, label template และรหัสอุปกรณ์ให้พร้อม บันทึก API contract, การตรวจสิทธิ์, transaction reference และรูปแบบ error ที่ผู้ใช้ต้องเห็น ทดสอบภาวะปกติ, ข้อมูลผิด, scanner อ่านไม่ได้, printer offline, API timeout และการกู้คืนหลังออนไลน์ วัดเวลาจากจุดเริ่มงานถึงยืนยันเสร็จ พร้อมจำนวน exception ที่ต้องให้คนช่วย ไม่ใช่วัดเฉพาะความเร็วของอุปกรณ์ ตกลงเจ้าของการดูแลอุปกรณ์, log, การเปลี่ยนแปลงระบบ และขั้นตอน rollback หรือแก้ไขข้อมูล โครงการที่ต้องเชื่อม workflow คลังสามารถอ้างอิงภาพรวมจาก [WMS ช่วยแก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) และกรณีติดตามอุปกรณ์จาก [ระบบ Asset Tracking ด้วย Barcode และ RFID](https://arctech th.com/blogs/asset tracking with barcode and rfid) เพื่อแยกโจทย์การมองเห็นข้อมูลออกจากกติกาการเปลี่ยนสถานะของธุรกิจ FAQ ต้องเลือก Hardware ก่อนหรือออกแบบ Software ก่อน? ควรเริ่มจาก workflow และข้อมูลที่ต้องใช้ก่อน แล้วประเมิน Hardware กับ Software เป็นชุดเดียวกัน บางงานต้องการ scanner ที่อ่านฉลากในสภาพเฉพาะ ขณะที่บางงานใช้ Handheld เพื่อยืนยันหลายขั้นตอน การเลือกอุปกรณ์ก่อนรู้ event, ข้อมูลตอบกลับ และข้อยกเว้น อาจทำให้ต้องปรับ process เพื่อให้เข้ากับอุปกรณ์แทนที่จะรองรับงานจริง ต้องเชื่อม WMS กับ ERP โดยตรงเสมอหรือไม่? ไม่เสมอไป ขึ้นกับ owner ของข้อมูล, ขอบเขตงาน, API หรือข้อจำกัดของระบบเดิม อาจมี integration service หรือ middleware เป็นชั้นกลางเพื่อแปลง contract, ควบคุม retry และเก็บ log สิ่งสำคัญคือหลีกเลี่ยงการทำให้หลายระบบแก้สถานะเดียวกันโดยไม่มีผู้รับผิดชอบที่ชัดเจน ทำไมต้องมี idempotency key ในงานสแกนหรือพิมพ์ฉลาก? เพราะเครือข่ายหรือ API อาจทำให้ผู้ใช้ไม่แน่ใจว่าคำสั่งสำเร็จแล้วหรือไม่ หากกดซ้ำโดยไม่มี key ที่คงที่ ระบบอาจรับสินค้า โอนสต็อก หรือพิมพ์ฉลากซ้ำได้ idempotency key ช่วยให้ระบบจำคำสั่งเดิมและคืนผลเดิมหรือพาเข้าสู่ขั้นตอนตรวจสอบตามกติกา Pilot ควรใช้เวลานานแค่ไหน? ไม่มีระยะเวลาตายตัว ควรกำหนดตาม workflow, ปริมาณงาน, ความพร้อมของข้อมูล และรอบการทดสอบข้อยกเว้น เป้าหมายของ pilot ไม่ใช่ทำให้เร็วที่สุด แต่พิสูจน์ว่าอุปกรณ์ ข้อมูล และระบบทำงานร่วมกันได้ในเงื่อนไขจริง พร้อมเกณฑ์ว่าเมื่อใดจึงพร้อมขยายผล ต้องเก็บ log จากอุปกรณ์ด้วยหรือไม่? ควรเก็บอย่างน้อย device identifier, เวลา, transaction reference, ผลการส่งข้อมูล และ error ที่เกี่ยวข้องโดยไม่บันทึกข้อมูลลับเกินจำเป็น log จากอุปกรณ์เพียงอย่างเดียวไม่พอ แต่เมื่อเชื่อมกับ correlation ID หรือ transaction reference ของระบบกลาง ทีมจะติดตามเส้นทางข้อมูลและแยกปัญหาได้รวดเร็วขึ้น สรุป Hardware และ Software Integration ที่ดีเริ่มจากงานจริงและทำให้ทุกฝ่ายเข้าใจเหตุการณ์เดียวกัน กำหนดเจ้าของข้อมูลและ contract ให้ชัด ใช้ transaction reference เพื่อป้องกันรายการซ้ำ ทดสอบกับอุปกรณ์และสภาพหน้างานจริง แล้วค่อยขยายจาก pilot ที่ผ่านเกณฑ์ การลงทุนกับการวางแผนส่วนนี้ช่วยลดงานแก้ที่เกิดหลังเชื่อมระบบมากกว่าการเร่งเลือกอุปกรณ์หรือสร้างหน้าจอโดยไม่มีขอบเขตร่วมกัน หากองค์กรกำลังวางแผนเชื่อมอุปกรณ์หน้างานกับ WMS, ERP หรือระบบเดิม Arc Tech สามารถช่วยวิเคราะห์ Requirement, ออกแบบ Workflow, กำหนดขอบเขต integration และประเมินแนวทาง pilot ที่เหมาะกับข้อจำกัดของระบบปัจจุบันได้ [ติดต่อ Arc Tech](https://arctech th.com) แหล่งอ้างอิง [^microsoft integration]: Microsoft Learn, [Architectural approaches for tenant integration and data access](https://learn.microsoft.com/en us/azure/architecture/guide/multitenant/approaches/integration) [^retry]: Microsoft Learn, [Retry pattern](https://learn.microsoft.com/en us/azure/architecture/patterns/retry) [^async]: Microsoft Learn, [Asynchronous Request Reply pattern](https://learn.microsoft.com/en us/azure/architecture/patterns/asynchronous request reply) [^owasp]: OWASP, [API1:2023 Broken Object Level Authorization](https://owasp.org/API Security/editions/2023/en/0xa1 broken object level authorization/)

PPattawee Nakkarin
6500
Shipping Label Printer เลือกอย่างไร: เลือกจาก Workflow, ฉลาก และการเชื่อมระบบ
Printer

Shipping Label Printer เลือกอย่างไร: เลือกจาก Workflow, ฉลาก และการเชื่อมระบบ

Shipping Label Printer เลือกอย่างไร: เลือกจาก Workflow, ฉลาก และการเชื่อมระบบ เมื่อทีมคลังสินค้าพิมพ์ฉลากขนส่งผิด ปริ้นท์ไม่ทัน หรือจำเป็นต้องคีย์ข้อมูลซ้ำระหว่างระบบขายกับหน้าจอขนส่ง ปัญหาไม่ได้อยู่ที่ความเร็วของเครื่องพิมพ์เพียงอย่างเดียว แต่เกิดจากการเลือกเครื่องพิมพ์ที่ไม่สัมพันธ์กับ workflow ตั้งแต่การยืนยันคำสั่งซื้อ การสร้างเลขอ้างอิง ไปจนถึงการแปะฉลากและบันทึกสถานะส่งออก คำตอบสั้น: การเลือก Shipping Label Printer ควรเริ่มจากปริมาณคำสั่งซื้อ ขนาดและอายุการใช้งานของฉลาก วัสดุที่ต้องติด สภาพพื้นที่ และข้อมูลที่ระบบต้องส่งให้เครื่องพิมพ์ ไม่ใช่เริ่มจากรุ่นหรือความเร็วบนสเปกเพียงอย่างเดียว สำหรับฉลากส่งออกระยะสั้น Direct Thermal อาจเหมาะกว่า แต่หากฉลากต้องทนการเสียดสี ความร้อน หรือเก็บไว้นาน ควรประเมิน Thermal Transfer พร้อมทดสอบสื่อพิมพ์และ workflow จริงก่อนตัดสินใจ ประเด็นสำคัญที่ควรรู้ เริ่มจากเหตุการณ์ธุรกิจที่ต้องการยืนยัน เช่น “กล่องนี้ผ่านการตรวจ order แล้วและพร้อมส่ง” แล้วค่อยกำหนดข้อมูลบนฉลากและอุปกรณ์ที่เกี่ยวข้อง Direct Thermal ไม่ใช้ ribbon และเหมาะกับฉลากอายุสั้นหลายกรณี ส่วน Thermal Transfer ใช้ ribbon และควรพิจารณาเมื่อความทนทานของภาพพิมพ์หรือวัสดุฉลากเป็นเงื่อนไขสำคัญ ความกว้างฉลาก ความละเอียด ตำแหน่งเครื่อง และปริมาณงานต่อช่วงเวลาต้องทดสอบกับฉลาก กล่อง และข้อมูลจริง ไม่ควรอิงตัวเลขโฆษณาอย่างเดียว ระบบควรป้องกันการพิมพ์ซ้ำด้วย shipment reference หรือ idempotency key และมีขั้นตอนรับมือฉลากพิมพ์ไม่ครบ ฉีกขาด หรือพิมพ์ผิดปลายทาง เนื้อหาในบทความ 1. [Shipping Label Printer คืออะไร]( shipping label printer คืออะไร) 2. [เริ่มเลือกจาก workflow ไม่ใช่รุ่น]( เริ่มเลือกจาก workflow ไม่ใช่รุ่น) 3. [Direct Thermal หรือ Thermal Transfer]( direct thermal หรือ thermal transfer) 4. [เกณฑ์เลือกเครื่องและฉลาก]( เกณฑ์เลือกเครื่องและฉลาก) 5. [ออกแบบการเชื่อมระบบ]( ออกแบบการเชื่อมระบบก่อนกดพิมพ์) 6. [Checklist ทำ pilot]( checklist ก่อนเลือก shipping label printer) Shipping Label Printer คืออะไร Shipping Label Printer คือเครื่องพิมพ์ฉลากที่สร้างข้อมูลระบุพัสดุหรือกล่อง ณ จุดทำงาน เช่น ผู้รับ เลขอ้างอิง คำสั่งซื้อ บาร์โค้ด หรือข้อมูลคัดแยก โดยคุณค่าของมันไม่ได้อยู่ที่ “พิมพ์กระดาษได้” แต่คือช่วยทำให้กล่องหนึ่งใบเชื่อมกับข้อมูลที่ถูกต้องในระบบและตรวจสอบย้อนกลับได้ สำหรับพื้นฐานเรื่องเครื่องพิมพ์บาร์โค้ด สามารถอ่าน [Barcode Printer คืออะไร](https://arctech th.com/blogs/barcode printer what is) และ [เครื่องพิมพ์ Barcode ทำงานอย่างไร](https://arctech th.com/blogs/how barcode printer works) เพิ่มเติมได้ ส่วนบทความนี้เน้นจุดตัดสินใจเฉพาะฉลากขนส่ง: ใครสร้างข้อมูลเมื่อใด เครื่องพิมพ์อยู่ตรงไหน และเมื่อฉลากผิดพลาดแล้ว workflow จะหยุดหรือแก้ไขอย่างไร เริ่มเลือกจาก workflow ไม่ใช่รุ่น ให้วาดเส้นทางของกล่องหนึ่งใบก่อน เริ่มจาก order ที่พร้อมแพ็ก พนักงานหยิบสินค้า ตรวจ SKU และจำนวน สร้างหรือรับเลข shipment พิมพ์ฉลาก ติดฉลาก แล้วสแกนยืนยันก่อนย้ายไปจุดส่งออก หากบางขั้นตอนเกิดใน WMS, ERP, ระบบร้านค้าออนไลน์ หรือระบบขนส่งต่างกัน ต้องระบุเจ้าของข้อมูลและจุดส่งผ่านให้ชัดเจน บทความ [Packing Station ควรใช้อุปกรณ์อะไร](https://arctech th.com/blogs/packing station equipment) อธิบายภาพรวมของจุดแพ็ก ส่วน [Picking ด้วย Handheld Computer](https://arctech th.com/blogs/handheld for picking) ช่วยเชื่อมว่าการตรวจรายการก่อนพิมพ์สามารถลดการออกฉลากให้กล่องผิดใบได้อย่างไร | คำถามใน workflow | เหตุผลที่มีผลต่อการเลือก | | | | | พิมพ์ต่อเนื่องช่วงใด และมีจุดพีกกี่ครั้งต่อวัน | ใช้ประเมินความเร็วและความต่อเนื่องของงานจริง ไม่ใช่ยอดเฉลี่ยทั้งวัน | | ฉลากติดบนกล่อง ซอง พาเลต หรือสื่อชนิดอื่น | มีผลต่อขนาดหน้ากว้าง วัสดุ กาว และการจัดวางเครื่อง | | ผู้ใช้สแกนยืนยันก่อนหรือหลังพิมพ์ | กำหนดจุดควบคุมเพื่อไม่ให้ label ไปกับสินค้าผิดรายการ | | เมื่อพิมพ์ซ้ำ ใครอนุมัติและระบบบันทึกอะไร | ลดความเสี่ยงฉลากซ้ำหรือเลขอ้างอิงซ้ำในกระบวนการส่งออก | Direct Thermal หรือ Thermal Transfer เครื่องพิมพ์ความร้อนทั้งสองแบบใช้หัวพิมพ์สร้างภาพ แต่สื่อพิมพ์และผลที่คาดหวังต่างกัน Direct Thermal ใช้วัสดุไวความร้อนและไม่ต้องใช้ ribbon ขณะที่ Thermal Transfer ถ่ายหมึกจาก ribbon ลงบนฉลาก ความแตกต่างนี้สำคัญกว่าคำว่า “รุ่นไหนเร็วกว่า” เพราะฉลากขนส่งอาจต้องเผชิญการเสียดสี ความร้อน แสง ความชื้น หรือระยะเวลาเก็บที่ต่างกัน Zebra อธิบายว่า Direct Thermal เหมาะกับงานฉลากระยะสั้นหลายกรณี แต่ภาพพิมพ์ไวต่อความร้อน แสง และการเสียดสี ขณะที่ Thermal Transfer ใช้ ribbon และให้ทางเลือกวัสดุพร้อมความทนทานของภาพพิมพ์มากขึ้นเมื่อจับคู่สื่ออย่างเหมาะสม อ่านรายละเอียดเปรียบเทียบได้ที่ [Direct Thermal vs Thermal Transfer](https://arctech th.com/blogs/direct thermal vs thermal transfer) และควรทดสอบกับตัวอย่างฉลากจริงก่อนสรุป | เงื่อนไข | แนวทางที่ควรประเมิน | | | | | ฉลากใช้ช่วงสั้นในเส้นทางจัดส่งที่ควบคุมได้ | ทดสอบ Direct Thermal เพื่อดูความเรียบง่ายในการใช้งานและความชัดของบาร์โค้ด | | ฉลากต้องคงสภาพนาน หรือเจอสภาพงานที่กระทบภาพพิมพ์ | ประเมิน Thermal Transfer พร้อม ribbon และวัสดุฉลากที่เข้ากัน | | มีข้อมูลเปลี่ยนทุกกล่อง | ทดสอบเวลาตั้งแต่ระบบสร้างข้อมูลจนฉลากออกจริง รวมถึงงาน reprint | | ฉลากขนาดเล็กหรือบาร์โค้ดหนาแน่น | ตรวจความละเอียด ขนาดโมดูล และผลการสแกนด้วยอุปกรณ์ที่ใช้จริง | GS1 ระบุว่าข้อกำหนดของสัญลักษณ์บาร์โค้ดต้องพิจารณาตามชนิดสัญลักษณ์และบริบทการใช้งาน การเลือกขนาด label หรือความละเอียดจึงไม่ควรคาดเดาจากหน้าตา layout เพียงอย่างเดียว หากต้องออกแบบฉลากที่มีข้อมูลโลจิสติกส์ ควรให้ผู้รับผิดชอบข้อมูลและทีมปฏิบัติการร่วมตรวจแบบก่อนนำไปใช้ เกณฑ์เลือกเครื่องและฉลาก 1. ปริมาณงานและจุดพิมพ์ เครื่องที่เหมาะกับโต๊ะแพ็กหนึ่งจุดอาจไม่เหมาะกับสายงานที่พิมพ์ต่อเนื่องหรือมีหลายจุดพร้อมกัน ให้เก็บข้อมูลจำนวนฉลากต่อชั่วโมง ช่วงพีก เวลาที่ใช้เปลี่ยนม้วน และพื้นที่ที่ผู้ใช้เข้าถึงได้จริง หากต้องกระจายเครื่องพิมพ์หลายตำแหน่ง ระบบควรกำหนดว่าแต่ละจุดพิมพ์ฉลากของ order ใดได้บ้าง เพื่อหลีกเลี่ยงการหยิบฉลากจากเครื่องผิดจุด 2. หน้ากว้าง ความละเอียด และ media path วัดฉลากจริง ไม่ใช่เฉพาะขนาดที่ออกแบบในโปรแกรม ตรวจทั้งหน้ากว้าง ความยาว เส้นทางของฉลาก การฉีก การลอก และพื้นที่บนกล่องที่ติดได้ หากมีบาร์โค้ด 1D หรือ 2D ให้สแกนหลังพิมพ์ด้วย scanner ที่ใช้หน้างาน เพราะสิ่งที่อ่านได้บนจออาจอ่านไม่ได้เมื่ออยู่บนวัสดุจริง การเลือกประเภทเครื่องระหว่าง desktop และ industrial ควรดู volume, media, การบำรุงรักษา และสภาพจุดทำงานร่วมกัน ไม่ใช่ตัดสินจากขนาดตัวเครื่องเท่านั้น ดูกรอบเปรียบเทียบที่ [Desktop Barcode Printer vs Industrial Printer](https://arctech th.com/blogs/desktop vs industrial barcode printer) และสำหรับบริบทคลังโดยตรงดู [เครื่องพิมพ์ Barcode สำหรับคลังสินค้าควรเลือกอย่างไร](https://arctech th.com/blogs/barcode printer for warehouse) 3. วัสดุฉลาก กาว และสภาพแวดล้อม การติดบนกล่องกระดาษ ถุงพลาสติก พาเลต หรือพื้นผิวเย็นอาจต้องใช้วัสดุและกาวต่างกัน อย่าเหมารวมว่าฉลากตัวอย่างที่ติดบนโต๊ะจะอยู่รอดตลอดเส้นทางขนส่ง ควรทดสอบการติด การถู การจัดเก็บ และการสแกนในช่วงเวลาที่ธุรกิจต้องการจริง รวมถึงเงื่อนไขที่อาจทำให้ฉลากหลุดหรือข้อมูลอ่านไม่ออก 4. การดูแลหน้างาน กำหนดผู้รับผิดชอบการเติมสื่อพิมพ์ ตรวจหัวพิมพ์ และบันทึก error ให้ชัดเจน การพิมพ์ซีด ฉลากเอียง หรือ job ค้างไม่ควรถูกแก้ด้วยการกดพิมพ์ซ้ำทันทีโดยไม่มีข้อมูลอ้างอิง Microsoft แนะนำให้ตรวจสถานะ queue และระบุ print job ที่มีปัญหาก่อนแก้ไข แนวคิดเดียวกันใช้ได้กับ workflow ที่เชื่อมระบบภายนอก: ต้องรู้ว่า job ไหนสำเร็จแล้วและ job ไหนต้องสร้างใหม่ ออกแบบการเชื่อมระบบก่อนกดพิมพ์ Shipping label ที่ดีต้องมี data contract ระหว่างระบบต้นทางกับบริการพิมพ์อย่างชัดเจน อย่างน้อยควรกำหนด order reference, package reference, ผู้รับ, รูปแบบ label, version ของ template, จุดพิมพ์ และสถานะการดำเนินการ หากระบบต้องเรียก API ให้บันทึก request identifier ที่ใช้ซ้ำได้ เพื่อให้การกดซ้ำหรือการสื่อสารสะดุดไม่สร้างฉลากคนละใบโดยไม่ตั้งใจ ตัวอย่างลำดับงานที่ควรทำ pilot: 1. WMS หรือระบบคำสั่งซื้อยืนยันว่า order ผ่านเงื่อนไขการแพ็ก 2. ระบบสร้าง package/shipment reference หนึ่งรายการ และเก็บสถานะเริ่มต้น 3. บริการฉลากรับข้อมูลที่ตรวจแล้ว สร้าง layout และส่ง job ไปยังจุดพิมพ์ที่กำหนด 4. ระบบบันทึกผลสำเร็จหรือ error พร้อม reference เดิม ไม่เปลี่ยนเลขเพียงเพราะพิมพ์ซ้ำ 5. พนักงานสแกนบาร์โค้ดบนฉลากหรือกล่องเพื่อยืนยันว่าตรงกับ order ก่อนส่งต่อ 6. เมื่อมี exception ให้เลือก reprint, void, หรือส่งตรวจ ไม่ใช่สร้าง shipment ใหม่อัตโนมัติ หากองค์กรใช้ระบบคลัง บทความ [Warehouse Management System คืออะไร](https://arctech th.com/blogs/what is warehouse management system) และ [ระบบ WMS ช่วยแก้ปัญหาคลังสินค้าอย่างไร](https://arctech th.com/blogs/how wms solves warehouse problems) ช่วยให้เห็นว่า label event ควรผูกกับสถานะงาน ไม่ใช่เป็นเพียงไฟล์ที่พิมพ์ออกมา ข้อผิดพลาดที่พบบ่อย เลือกจากความเร็วบนสเปก — ความเร็วที่ประกาศอาจไม่สะท้อนเวลารอข้อมูล เปลี่ยนม้วน หรือแก้ error ให้จับเวลาจากการสแกน order จนติดฉลากเสร็จในช่วงพีก ใช้ฉลากเดียวกับทุกงาน — อายุการใช้งาน วัสดุพื้นผิว และสภาพขนส่งต่างกัน จึงต้องยืนยัน media และ ribbon ด้วย sample จริง พิมพ์ก่อนตรวจ order — ฉลากที่ออกเร็วแต่ผูกกับรายการผิดทำให้มีงานแก้ภายหลังมากขึ้น ควรวาง validation ก่อนจุดพิมพ์ให้เหมาะกับความเสี่ยง ไม่ออกแบบ reprint — การพิมพ์ซ้ำเป็นเรื่องปกติ แต่ต้องมีสิทธิ์ ผู้บันทึกเหตุผล และ reference ที่ตรวจสอบย้อนกลับได้ Checklist ก่อนเลือก Shipping Label Printer ระบุจำนวนฉลากต่อชั่วโมง ช่วงพีก จำนวนจุดพิมพ์ และผู้ใช้แต่ละจุด เก็บตัวอย่างกล่อง ซอง ฉลาก และสภาวะจัดเก็บหรือขนส่งที่ใกล้เคียงของจริง กำหนดอายุที่ฉลากต้องอ่านได้ และทดสอบ Direct Thermal กับ Thermal Transfer ตามเงื่อนไขนั้น ยืนยันขนาด label, ความละเอียด, barcode symbology และผลการสแกนหลังพิมพ์ ระบุข้อมูลต้นทาง template version และ shipment/package reference ที่ต้องเก็บ ทดสอบ print success, printer offline, job ค้าง, ฉลากเอียง และ reprint โดยไม่สร้างข้อมูลซ้ำ กำหนดวิธีทำความสะอาดหัวพิมพ์ เติมสื่อ และเส้นทางแจ้งปัญหา ให้ทีมคลัง IT และผู้เกี่ยวข้องกับการส่งของยอมรับเกณฑ์ก่อนขยายไปหลายจุด FAQ Shipping Label Printer ต่างจากเครื่องพิมพ์เอกสารทั่วไปอย่างไร? Shipping Label Printer ออกแบบมาเพื่อพิมพ์ฉลากแบบ on demand ด้วยขนาด สื่อพิมพ์ และข้อมูลแปรผันที่สัมพันธ์กับงานส่งออก เช่น order หรือ shipment reference การเลือกควรดูทั้งคุณภาพบาร์โค้ด วัสดุฉลาก และการเชื่อมกับ workflow ไม่ใช่เปรียบเทียบเฉพาะความสามารถในการพิมพ์ข้อความ ฉลากส่งของควรใช้ Direct Thermal เสมอหรือไม่? ไม่เสมอไป Direct Thermal อาจเหมาะกับฉลากอายุสั้นและช่วยลดขั้นตอนเรื่อง ribbon แต่หากฉลากต้องทนการเสียดสี แสง ความร้อน หรือเก็บนาน ควรทดสอบ Thermal Transfer พร้อมสื่อที่เหมาะสม การตัดสินใจต้องอิงสภาพการใช้งานจริงของธุรกิจ จำเป็นต้องใช้เครื่องพิมพ์ Industrial หรือไม่? ไม่จำเป็นสำหรับทุกจุดพิมพ์ ให้เริ่มจากปริมาณงานต่อเนื่อง ความกว้างสื่อพิมพ์ สภาพพื้นที่ ความถี่เปลี่ยนม้วน และการดูแลรักษา จุดแพ็กขนาดเล็กกับสถานีที่พิมพ์ต่อเนื่องทั้งวันอาจต้องการแนวทางต่างกัน จึงควรทำ pilot จากโหลดงานจริง ทำอย่างไรไม่ให้พิมพ์ label ซ้ำเมื่อระบบช้า? ใช้ shipment หรือ package reference ที่คงที่ ร่วมกับ idempotency key และสถานะ print job เมื่อคำขอเดิมถูกส่งซ้ำ ระบบควรคืนผลของงานเดิมหรือส่งเข้าสู่ขั้นตอนตรวจสอบ แทนการออกฉลากใหม่แบบเงียบ ๆ พร้อมเก็บ audit trail ของ reprint ทุกครั้ง ต้องสแกนฉลากหลังพิมพ์หรือไม่? ขึ้นอยู่กับความเสี่ยงและ workflow แต่การสแกนยืนยันช่วยตรวจว่าบาร์โค้ดอ่านได้และถูกผูกกับกล่องหรือ order ที่ถูกต้อง โดยเฉพาะจุดที่มีหลาย order หรือมีการย้ายกล่องอย่างรวดเร็ว ควรทดสอบวิธีนี้ใน pilot เพื่อดูผลต่อเวลาและอัตรา exception สรุป Shipping Label Printer ที่เหมาะสมคือส่วนหนึ่งของ workflow ที่ทำให้ข้อมูล order, กล่อง และสถานะการส่งต่อสอดคล้องกัน เริ่มจากฉลากและสภาพงานจริง เลือกเทคโนโลยีการพิมพ์ให้เหมาะกับอายุฉลาก ทดสอบผลการสแกน และออกแบบการเชื่อมระบบรวมถึง reprint ตั้งแต่ต้น จะช่วยลดปัญหาฉลากผิดและงานแก้ที่ปลายทางได้มากกว่าการเลือกรุ่นจากสเปกเพียงอย่างเดียว หากองค์กรกำลังวางระบบพิมพ์ฉลากขนส่งหรือปรับจุดแพ็ก Arc Tech สามารถช่วยวิเคราะห์ requirement, ออกแบบ workflow, วางแนวทางเชื่อมข้อมูลกับระบบเดิม และกำหนดขอบเขต pilot ที่เหมาะกับการทำงานจริงขององค์กรได้ [ติดต่อ Arc Tech](https://arctech th.com)

PPattawee Nakkarin
5000
Chat with usCall us