ระบบตรวจสอบย้อนกลับวัตถุดิบ: ออกแบบ Lot Tracking ตั้งแต่รับเข้าจนถึงการผลิต
เมื่อเกิดข้อสงสัยเรื่องคุณภาพของวัตถุดิบ คำตอบที่องค์กรต้องการไม่ใช่เพียงว่า “ของอยู่ที่ไหน” แต่คือวัตถุดิบจากผู้ขายรายใด ล็อตใด ผ่านการตรวจรับเมื่อใด ถูกนำไปใช้กับใบสั่งผลิตใด เหลืออยู่ตรงจุดใด และสินค้าสำเร็จรูปชุดใดบ้างที่อาจได้รับผลกระทบ ระบบตรวจสอบย้อนกลับวัตถุดิบ (raw-material traceability system) ทำให้คำตอบเหล่านี้เชื่อมกันด้วยข้อมูลเหตุการณ์และรหัสล็อตที่ตรวจสอบได้
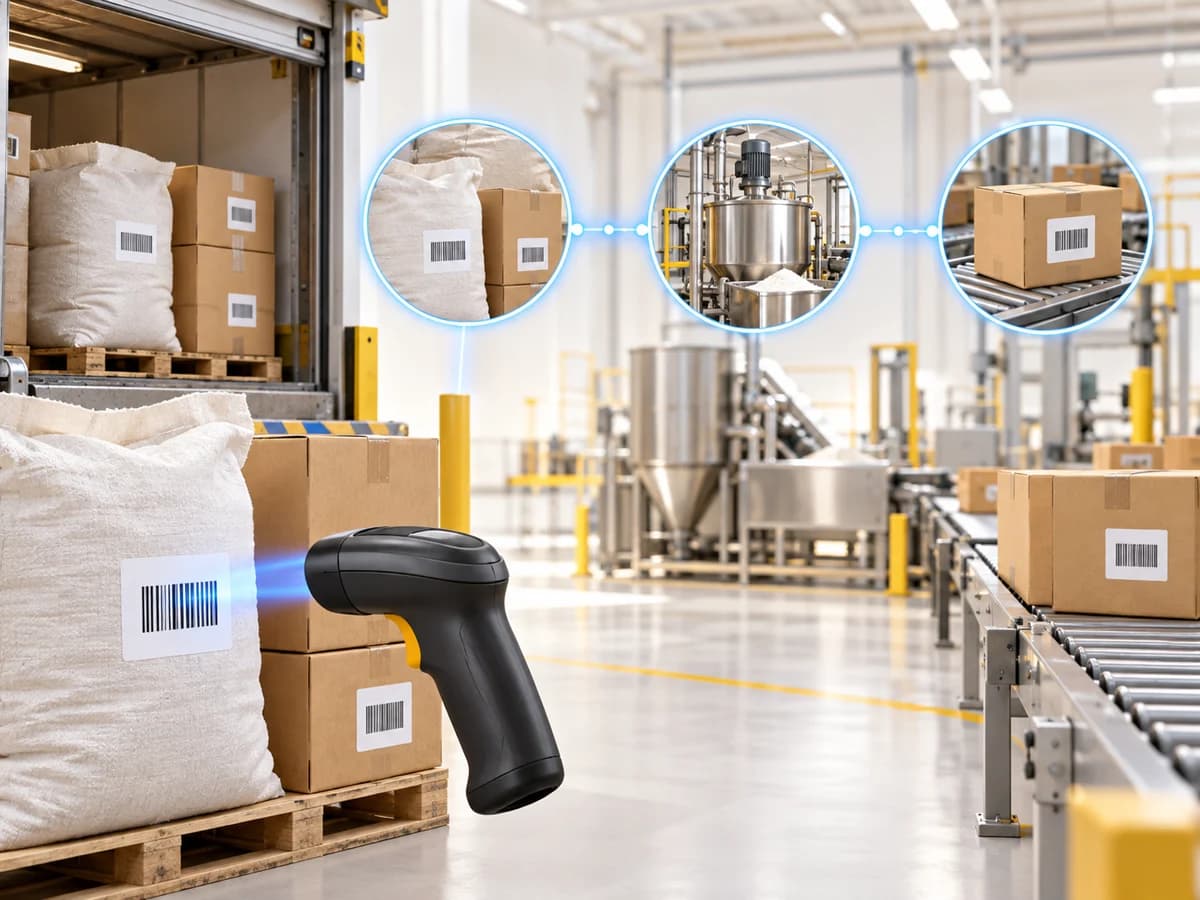
สำหรับโรงงาน ระบบที่ใช้งานได้จริงมักเริ่มจากการกำหนดรหัสล็อต รับข้อมูลด้วย Barcode Scanner หรือ Handheld แล้วเชื่อมเหตุการณ์รับเข้า ตรวจคุณภาพ จ่ายเข้าผลิต และผลิตเสร็จเข้ากับ WMS, ERP หรือ MES ตามขอบเขตที่มีอยู่ ไม่จำเป็นต้องเริ่มจากโครงการใหญ่ แต่ต้องออกแบบจุดเชื่อมข้อมูลให้ถูกต้องตั้งแต่ต้น
ประเด็นสำคัญที่ควรรู้
- Traceability ของวัตถุดิบต้องเชื่อมอย่างน้อย 3 เรื่อง: ผู้ขายและเอกสารรับเข้า, รหัสล็อตและสถานะคุณภาพ, และความสัมพันธ์ระหว่างล็อตวัตถุดิบกับ batch การผลิตหรือสินค้าสำเร็จรูป
- Barcode เป็นวิธีเก็บรหัสที่หน้างานได้รวดเร็ว แต่ความถูกต้องของระบบขึ้นกับกติกาการตั้ง lot, master data และการบันทึกเหตุการณ์ ไม่ใช่ชนิด Scanner เพียงอย่างเดียว
- เลือกระดับการติดตามให้เหมาะกับความเสี่ยง: ระดับ lot/batch เพียงพอสำหรับหลายกรณี ส่วน serial เหมาะเมื่อจำเป็นต้องแยกรายชิ้น
- เริ่มจาก receiving และ issue to production ก่อน แล้วค่อยขยายไปยัง QC, การทดแทนวัตถุดิบ, rework, transfer และการเรียกคืนสินค้า
สารบัญ
- ระบบตรวจสอบย้อนกลับวัตถุดิบคืออะไร
- ข้อมูลที่ต้องเชื่อมตั้งแต่รับเข้าถึงผลิตเสร็จ
- เลือก lot, batch หรือ serial อย่างไร
- Workflow ที่แนะนำสำหรับหน้างาน
- อุปกรณ์และการเชื่อมระบบ
- ข้อผิดพลาดที่พบบ่อย
ระบบตรวจสอบย้อนกลับวัตถุดิบคืออะไร
ระบบนี้คือชุดของกติกา ข้อมูล และขั้นตอนทำงานที่ทำให้โรงงานติดตามประวัติของวัตถุดิบได้ทั้ง ย้อนหลัง และ ไปข้างหน้า ย้อนหลังคือเริ่มจากสินค้าสำเร็จรูปหรือ batch การผลิต แล้วค้นหาว่าวัตถุดิบล็อตใดถูกใช้บ้าง ไปข้างหน้าคือเริ่มจากล็อตวัตถุดิบที่มีปัญหา แล้วระบุได้ว่าถูกเก็บ ใช้ผลิต หรือส่งต่อไปเป็นสินค้าใดบ้าง
มาตรฐาน GS1 อธิบาย traceability ว่าเกี่ยวข้องกับแหล่งที่มาของวัสดุและชิ้นส่วน ประวัติการแปรรูป และการกระจายสินค้าหลังส่งมอบ โดยการระบุแบบ batch/lot ช่วยแยกสินค้าชนิดเดียวกันที่มาจากคนละล็อตได้ อ่านภาพรวม Traceability เพื่อเห็นขอบเขตก่อนลงรายละเอียดระดับวัตถุดิบ
การมีเลข lot บนใบรับสินค้าอย่างเดียวจึงยังไม่พอ หากระบบไม่รู้ว่าเลขนั้นถูกสแกนเข้าคลังใด ผ่านการปล่อยใช้จาก QC หรือถูกตัดจ่ายไปยัง production order ใด ระบบจะตอบคำถามตอนตรวจสอบเหตุได้ช้าและต้องพึ่งการค้นเอกสารหลายชุด
ข้อมูลที่ต้องเชื่อมตั้งแต่รับเข้าถึงผลิตเสร็จ
ออกแบบข้อมูลโดยเริ่มจากคำถามที่ต้องตอบในวันเกิดปัญหา ไม่ใช่เริ่มจากหน้าจอของระบบ ตัวอย่างข้อมูลขั้นต่ำมีดังนี้
| เหตุการณ์ | ข้อมูลหลักที่ควรเก็บ | เหตุผล |
|---|---|---|
| รับวัตถุดิบ | รหัสสินค้า, supplier, supplier lot, internal lot, ปริมาณ, หน่วย, วันที่รับ, จุดเก็บ | ระบุแหล่งที่มาและยอดคงเหลือของล็อต |
| ตรวจคุณภาพ | ผลตรวจหรือเอกสารอ้างอิง, สถานะ hold/release/reject, ผู้บันทึก, เวลา | ป้องกันการจ่ายล็อตที่ยังไม่ผ่าน |
| ย้ายหรือแบ่งบรรจุ | lot ต้นทาง, lot ปลายทาง, ปริมาณ, ตำแหน่ง, เหตุผล | รักษาความสัมพันธ์เมื่อมีการ split หรือ transfer |
| จ่ายเข้าผลิต | production order, สูตรหรือ BOM revision, lot ที่จ่าย, ปริมาณจริง, เวลา | สร้าง genealogy ระหว่าง input กับ batch ผลิต |
| ผลิตเสร็จ | finished-goods lot, ปริมาณ, สถานะ, ความสัมพันธ์กับ input lots | ใช้ trace ไปข้างหน้าเมื่อพบปัญหาวัตถุดิบ |
หากใช้มาตรฐาน GS1 ระบบอาจวางรหัสสินค้าและ lot/batch ไว้ใน Barcode ที่เหมาะกับฉลากและกระบวนการ แต่ไม่ควรบังคับรูปแบบเดียวกับทุกผู้ขายโดยไม่ทดลองรับข้อมูลจริงก่อน เพราะข้อมูลบนฉลากและเอกสารของแต่ละรายอาจต่างกัน
เลือก lot, batch หรือ serial อย่างไร
การเลือกระดับการระบุเป็นเรื่องของความเสี่ยง ต้นทุนการเก็บข้อมูล และวิธีที่หน้างานทำงานจริง ไม่ใช่เรื่องเทคนิคอย่างเดียว
- Lot หรือ batch level: เหมาะเมื่อคุณภาพและการเรียกคืนสัมพันธ์กับชุดรับเข้า ชุดผลิต หรือวันผลิต เช่น เม็ดพลาสติก สี สารเคมี บรรจุภัณฑ์ หรือวัตถุดิบอาหารหลายชนิด ระบบรู้ว่าวัตถุดิบชนิดเดียวกันคนละล็อตต้องไม่ปะปนกันโดยไร้บันทึก
- Serial level: เหมาะกับชิ้นส่วนมูลค่าสูง อุปกรณ์ที่มีประวัติซ่อม หรือกรณีที่ต้องติดตามเฉพาะรายชิ้น การใช้ serial กับทุกวัสดุโดยไม่จำเป็นเพิ่มภาระสแกนและปริมาณข้อมูล
- ระดับสินค้าอย่างเดียว: ช่วยนับสต๊อกได้ แต่ไม่พอสำหรับ traceability เพราะไม่แยกที่มาของสินค้าชนิดเดียวกันต่างล็อต
แนวทางที่ปลอดภัยคือเริ่มจาก lot สำหรับวัตถุดิบที่มีผลต่อคุณภาพหรือข้อกำกับ แล้วยกระดับเป็น serial เฉพาะจุดที่เหตุผลทางธุรกิจรองรับ Lot Tracking ในคลังสินค้า และ Serial Number Tracking อธิบายความต่างของสองระดับนี้เพิ่มเติม
Workflow ที่แนะนำสำหรับหน้างาน
1. เตรียม master data และกติกาการตั้ง lot
ระบุให้ชัดว่า lot ภายในจะอ้าง supplier lot, สร้างใหม่, หรือเก็บทั้งสองค่า กำหนดชนิดข้อมูลที่บังคับ เช่น supplier, COA หรือวันหมดอายุเมื่อเกี่ยวข้องกับสินค้า และกำหนดสถานะเริ่มต้นเป็น quarantine หรือ pending QC หากองค์กรมีจุดตรวจคุณภาพ การตั้งกติกานี้ต้องรองรับกรณีรับบางส่วนและหลายล็อตในใบส่งเดียวกันด้วย
2. รับเข้าโดยสแกนและตรวจความครบถ้วน
พนักงานสแกน Barcode บนฉลากผู้ขายหรือฉลากภายใน จากนั้นระบบแสดงรหัสสินค้า lot ปริมาณ และตำแหน่งรับเข้าให้ยืนยัน การสแกนช่วยลดการพิมพ์รหัสซ้ำ แต่ควรมี validation เช่น รหัสสินค้าตรงกับ PO หรือไม่, lot ซ้ำใน supplier เดียวกันหรือไม่ และปริมาณเกินยอดที่อนุญาตหรือไม่ Barcode Scanner สำหรับ Receiving เป็นจุดเริ่มต้นที่นำไปใช้กับ workflow นี้ได้
3. ควบคุมสถานะ QC และตำแหน่งเก็บ
ล็อตที่รอผลตรวจควรถูกแยกทั้งในระบบและหน้างาน เช่น สถานะ HOLD และตำแหน่ง quarantine เมื่อ QC ปล่อยใช้ ระบบบันทึกผู้อนุมัติ เวลา และข้อมูลอ้างอิง ก่อนให้ WMS หรือหน้าจอ Handheld เลือกล็อตนั้นได้ การแยกสถานะไม่ใช่เพียงเปลี่ยนสีฉลาก เพราะระบบต้องกันการจ่ายผิดตั้งแต่จังหวะสแกน
4. จ่ายเข้าผลิตและบันทึก actual consumption
เมื่อเริ่มผลิต ให้สแกน production order หรือ batch card แล้วสแกนตำแหน่งและ lot วัตถุดิบที่จ่าย ระบบควรบันทึกยอดจริงที่ใช้ ไม่ใช่เพียงยอดตาม BOM เพราะสูตรอาจมีการปรับตามกระบวนการที่ผ่านการอนุมัติ หากมีการแทนวัตถุดิบ ต้องบันทึกเหตุผลและผู้อนุมัติไว้กับเหตุการณ์เดียวกัน
5. สร้างความสัมพันธ์กับสินค้าสำเร็จรูป
ตอนยืนยันผลิตเสร็จ ให้เชื่อม finished-goods lot กับ input lots ที่ใช้จริง ความสัมพันธ์นี้ทำให้ค้นหาได้สองทาง: รับแจ้งปัญหาวัตถุดิบแล้วหาผลิตภัณฑ์ที่เกี่ยวข้อง หรือพบสินค้าสำเร็จรูปแล้วหาวัตถุดิบและ supplier ที่ใช้ การออกแบบนี้ต่างจากบทความ Barcode Traceability ในโรงงาน ที่อธิบายภาพรวมการใช้ Barcode เพราะบทความนี้เน้น data model และ control point ของการรับวัตถุดิบโดยตรง
6. ทดสอบ trace-back และ trace-forward ก่อน go-live
เลือกล็อตทดสอบจริงหนึ่งล็อตแล้วตั้งโจทย์สองแบบ: “ล็อตนี้อยู่ที่ไหนและเคยถูกใช้ในอะไร” กับ “สินค้าล็อตนี้ใช้วัตถุดิบใด” ให้ทีมคลัง QC ผลิต และ IT ทดลองค้นหาจากข้อมูลที่มีอยู่ หากต้องอาศัยโทรถามหรือเปิดไฟล์หลายที่ แสดงว่ายังมีเหตุการณ์หรือรหัสเชื่อมที่ขาด
อุปกรณ์และการเชื่อมระบบ
หน้างานรับวัตถุดิบมักใช้ Barcode Scanner แบบมือถือเมื่อจุดรับมีเครื่องคอมพิวเตอร์อยู่แล้ว หรือใช้ Handheld Computer เมื่อต้องสแกนและบันทึกข้อมูลระหว่างเคลื่อนที่หลายตำแหน่ง การเลือกอุปกรณ์ควรดูชนิด Barcode, วัสดุฉลาก, ระยะอ่าน, Wi-Fi ในจุดรับ และวิธีทำความสะอาดในพื้นที่ ไม่ควรเลือกจากรูปทรงหรือความเร็วอ่านในสเปกเพียงอย่างเดียว
ข้อมูลเหตุการณ์ควรถูกส่งให้ระบบหลักผ่าน API หรือ integration ที่ออกแบบให้รับซ้ำได้โดยไม่สร้างรายการซ้ำ (idempotency) ตัวอย่าง event key อาจประกอบด้วยอุปกรณ์หรือผู้ใช้ เวลาเริ่มต้น และเลขเอกสารธุรกรรม แต่รูปแบบจริงต้องสอดคล้องกับ ERP/WMS เดิม อุปกรณ์ Barcode สำหรับคลังสินค้า ช่วยวางภาพอุปกรณ์ร่วมกับ workflow และ Put Away ด้วย Handheld Computer แสดงจุดต่อเนื่องหลังรับเข้า
สำหรับระบบที่ต้องเชื่อมหลายฝ่าย อาจพิจารณาโครงสร้างข้อมูลตามมาตรฐานเปิด เช่น GS1/EPCIS โดยแนวคิดสำคัญของ event คือ what, when, where และ why ของการเคลื่อนย้ายหรือแปรสภาพสินค้า อย่างไรก็ตาม ไม่จำเป็นต้องนำมาตรฐานทั้งหมดมาใช้ในรอบแรก หากยังไม่มีคู่ค้าหรือข้อกำหนดที่ต้องแลกเปลี่ยนข้อมูลในรูปแบบนั้น
ข้อผิดพลาดที่พบบ่อย
- มี lot บนฉลาก แต่ไม่บันทึกตอนจ่ายจริง — ระบบจึงรู้ว่าเคยรับอะไร แต่ไม่รู้ว่าใช้กับ batch ใด
- ตั้ง lot ใหม่ทุกครั้งที่ย้ายตำแหน่ง — ทำให้สายสัมพันธ์ขาด เว้นแต่เป็นการแปรสภาพหรือแบ่งบรรจุที่มีกติกาการเชื่อม parent-child ชัดเจน
- ปล่อยให้พิมพ์ lot อิสระในทุกหน้าจอ — ควรใช้การสแกน รายการเลือก หรือ validation เพื่อลดการสะกดต่างรูปแบบ
- ใช้สถานะ QC นอกระบบ — ป้ายกระดาษอย่างเดียวไม่พอเมื่อ WMS ยังอนุญาตให้หยิบล็อตนั้น
- วัดความสำเร็จจากจำนวน Barcode ที่พิมพ์ — ควรวัดจากความสามารถในการตอบ trace-back/forward ของกรณีทดสอบ และความครบถ้วนของเหตุการณ์
Checklist ก่อนเริ่มโครงการ
- ระบุวัตถุดิบและผลิตภัณฑ์ที่ต้องติดตามก่อนตามความเสี่ยงและกระบวนการ
- ทำแผนผัง receiving, QC, put-away, issue, production, rework และ return ที่เกิดขึ้นจริง
- ตัดสินใจระดับ lot/batch/serial และกติกาเมื่อ split, merge หรือ substitute
- ตรวจว่าฉลาก อ่านได้ในสภาพแสง ระยะ และวัสดุจริงของจุดรับ
- กำหนด data owner และสิทธิ์เปลี่ยนสถานะ QC หรือแก้ไข lot
- ตกลงฟิลด์และการตอบกลับของ API ระหว่าง Handheld, WMS, ERP และ MES ก่อนเริ่มพัฒนา
- ทำ UAT ด้วยการ trace-back และ trace-forward ที่มีคนจากคลัง QC และผลิตร่วมตรวจ
Arc Tech ช่วยวางระบบได้อย่างไร
Arc Tech สามารถช่วยสำรวจจุดรับวัตถุดิบและการจ่ายเข้าผลิต ออกแบบ workflow การสแกนและข้อมูล lot เลือกอุปกรณ์ที่เหมาะกับหน้างาน และวางแนวทางเชื่อมต่อกับ WMS, ERP หรือระบบหลังบ้านที่องค์กรใช้อยู่ การดำเนินงานจริงขึ้นกับรูปแบบฉลาก กระบวนการ QC ข้อมูลเดิม และ API ของระบบที่เกี่ยวข้อง จึงควรเริ่มจากการเก็บ requirement และ pilot ในพื้นที่ที่ควบคุมได้ก่อน
คำถามที่พบบ่อย
ระบบ traceability วัตถุดิบต่างจากระบบนับสต๊อกอย่างไร
ระบบนับสต๊อกเน้นยอดคงเหลือของสินค้าและตำแหน่งเก็บ ส่วน traceability ต้องเก็บความสัมพันธ์ของ lot กับเหตุการณ์รับเข้า ตรวจคุณภาพ การย้าย และการผลิต เพื่อย้อนหาที่มาและผลกระทบของล็อตได้
ต้องใช้ RFID เสมอหรือไม่
ไม่จำเป็น หลายโรงงานเริ่มด้วย Barcode เพราะเหมาะกับการระบุ lot บนฉลากและการสแกนตามจุดงาน RFID อาจเหมาะเมื่อรูปแบบการอ่าน ความเร็ว หรือการอ่านหลายรายการพร้อมกันให้ประโยชน์ที่ชัดเจน ต้องทดสอบกับวัสดุและหน้างานจริงก่อนตัดสินใจ
ถ้า supplier ใช้รูปแบบ lot ไม่เหมือนกันควรทำอย่างไร
ควรเก็บ supplier lot ไว้เป็นข้อมูลต้นทาง แล้วกำหนด internal lot ที่มีรูปแบบคงที่เมื่อจำเป็น พร้อมเก็บความสัมพันธ์ระหว่างสองค่า หลีกเลี่ยงการแก้ไขหรือแทนที่ข้อมูลผู้ขายโดยไม่มีร่องรอย
ระบบต้องเชื่อม ERP ตั้งแต่วันแรกหรือไม่
ไม่เสมอไป แต่ควรวาง data ownership และจุดแลกเปลี่ยนข้อมูลตั้งแต่ต้น อาจเริ่ม pilot ด้วย receiving และ event log ก่อน แล้วขยายการเชื่อม PO, inventory หรือ production order เมื่อพิสูจน์ workflow ได้
จะรู้ได้อย่างไรว่าระบบพร้อมใช้งานจริง
ให้ทดสอบกรณี trace-back และ trace-forward จากล็อตจริง รวมทั้งกรณี split, ย้ายตำแหน่ง, QC hold และการทดแทนวัตถุดิบ หากทีมสามารถค้นหาความสัมพันธ์ได้ครบโดยไม่อาศัยการเดา ระบบจึงมีพื้นฐานที่พร้อมขยายผล
สรุป
ระบบตรวจสอบย้อนกลับวัตถุดิบที่มีประโยชน์ไม่ได้เริ่มจากการพิมพ์ Barcode จำนวนมาก แต่เริ่มจากการทำให้ทุกเหตุการณ์สำคัญเชื่อมกับรหัสล็อตเดียวกัน ตั้งแต่รับเข้าและ QC จนถึงการจ่ายและผลิตเสร็จ เมื่อข้อมูลและ workflow สอดคล้องกัน ทีมงานจะค้นหาที่มา ขอบเขตผลกระทบ และสถานะคงเหลือได้มีหลักฐานรองรับมากขึ้น
หากองค์กรกำลังวางแผนระบบ lot tracking หรือ traceability สำหรับวัตถุดิบ Arc Tech สามารถช่วยวิเคราะห์ requirement ออกแบบ workflow การสแกน และประเมินแนวทางเชื่อมระบบที่เหมาะกับหน้างานและระบบเดิมได้