Production Tracking ด้วย Barcode: ออกแบบข้อมูลและหน้างานให้ตามสถานะการผลิตได้จริง
Production Tracking ด้วย Barcode คือการให้แต่ละเหตุการณ์สำคัญของคำสั่งผลิตมีรหัสอ้างอิงและเวลาบันทึกที่ตรวจสอบย้อนกลับได้ เช่น รับวัตถุดิบ เริ่มงาน ผ่านสถานี ประกอบ ตรวจคุณภาพ แก้ไขงาน และรับเข้าคลังสินค้า ไม่ใช่เพียงการติดบาร์โค้ดบนชิ้นงาน หากนิยามเหตุการณ์และกติกาข้อมูลไม่ชัด ระบบจะรู้แค่ว่า “มีการสแกน” แต่ตอบไม่ได้ว่างานอยู่ขั้นไหน ใครรับผิดชอบ หรือจำนวนที่ดีและเสียสัมพันธ์กับคำสั่งผลิตใด
บทความนี้เสนอวิธีวาง Production Tracking สำหรับโรงงานจาก workflow จริง โดยใช้ Barcode Scanner เป็นจุดรับข้อมูล เชื่อมกับระบบผลิตหรือ ERP/WMS ตามความเหมาะสม และเริ่มจาก pilot ที่วัดผลได้
ประเด็นสำคัญที่ควรรู้
- เริ่มจากคำถามที่ธุรกิจต้องการตอบ เช่น งานค้างที่สถานีใด ล็อตใดกำลังเสี่ยง หรือยอดผลิตที่รายงานตรงกับจำนวนจริงหรือไม่ แล้วจึงออกแบบจุดสแกน
- Barcode หนึ่งรหัสควรอ้างอิงสิ่งเดียวอย่างชัดเจน เช่น work order, lot, serial, tote หรือ operation ไม่ควรให้ผู้ใช้ตีความเอง
- ทุก transaction ควรมีเวลา สถานี ผู้ปฏิบัติงานหรืออุปกรณ์ ปริมาณ หน่วยนับ และรหัสอ้างอิงที่ป้องกันการส่งซ้ำ
- คุณภาพของข้อมูลขึ้นกับป้าย เครื่องพิมพ์ เครื่องสแกน และขั้นตอนเมื่อสแกนไม่ผ่านพอ ๆ กับ software
- pilot ที่ดีต้องทดสอบงานปกติ งานแก้ไข งาน offline และการสแกนซ้ำ ก่อนขยายทั้งไลน์
Production Tracking ด้วย Barcode คืออะไร
Production Tracking คือการบันทึกการเปลี่ยนสถานะของวัตถุดิบ งานระหว่างทำ และสินค้าสำเร็จรูปตามลำดับการผลิต เมื่อใช้ Barcode ข้อมูลจะถูกอ่านจากป้ายแทนการพิมพ์รหัสยาว ๆ ลดโอกาสคีย์ผิดและทำให้ event ถูกส่งเข้า backend ได้ใกล้เวลาหน้างานมากขึ้น
ให้แยกสองเรื่องออกจากกันเสมอ: ตัวระบุ (identifier) บอกว่าอะไรถูกสแกน ส่วน event บอกว่ามีอะไรเกิดขึ้นกับสิ่งนั้น ตัวอย่างเช่น WO-24018 อาจเป็น work order แต่ “เริ่มประกอบที่สถานี A เวลา 09:12” คือ event คนละส่วนกัน การเก็บเพียงหมายเลข work order โดยไม่มี event จึงยังติดตามการผลิตไม่ได้ครบ
มาตรฐานการ traceability ของ GS1 อธิบายแนวคิดการกำหนด Critical Tracking Events และ Key Data Elements ซึ่งนำมาใช้เป็นกรอบคิดได้: ก่อนติดตั้งควรกำหนดว่าเหตุการณ์ใดมีผลต่อการตัดสินใจ และข้อมูลขั้นต่ำใดต้องติดไปกับเหตุการณ์นั้น1
ต่างจากบทความ Traceability ทั่วไปอย่างไร
Traceability มักเน้นความสัมพันธ์ย้อนกลับระหว่างวัตถุดิบ ล็อต และสินค้าปลายทาง ส่วนบทความนี้เน้นการทำให้ สถานะการทำงานรายวัน เชื่อถือได้: งานเริ่มหรือจบจริงเมื่อใด ค้างรอที่ใด มี rework กี่ครั้ง และเหตุการณ์ใดต้องให้หัวหน้างานตัดสินใจ จึงควรวางทั้งรหัส ข้อมูล event และหน้าจอสำหรับ exception ไปพร้อมกัน
อ่านภาพรวมของการตามรอยได้ใน Traceability คืออะไร และแนวทางเฉพาะการเชื่อมข้อมูล barcode ในโรงงานได้ที่ Barcode Traceability ในโรงงาน
เลือกหน่วยที่ต้องติดตามก่อนเลือกอุปกรณ์
หน่วยติดตามขึ้นกับสิ่งที่โรงงานต้องควบคุม ไม่จำเป็นต้องเป็น serial number ทุกกรณี
| หน่วย | ใช้เมื่อ | ตัวอย่างข้อมูลที่ต้องเก็บ |
|---|---|---|
| Work order | ต้องเห็นความคืบหน้าตามใบสั่งผลิต | รหัสงาน รุ่น เป้าหมาย สถานะ |
| Lot/Batch | วัตถุดิบหรือสินค้ามีการผลิตเป็นชุด | lot ต้นทาง เวลาใช้ ปริมาณ |
| Serial number | ต้องแยกแต่ละชิ้นเพื่อบริการหรือ QC | serial ผลตรวจ สถานี |
| Tote/Tray/Container | WIP เคลื่อนที่เป็นภาชนะ | รหัสภาชนะ จำนวนปัจจุบัน ตำแหน่ง |
| Operation/Station | ต้องวิเคราะห์คอขวดของกระบวนการ | สถานี ขั้นตอน เวลารอ เวลาเสร็จ |
หลายโครงการเริ่มด้วย work order และ lot ก่อน เพราะให้ประโยชน์ด้านสถานะงานโดยไม่เพิ่มภาระการติดป้ายทุกชิ้น หากต้องมี serial-level traceability ภายหลัง ควรออกแบบ data model ให้ขยายได้ ไม่ใช่บังคับให้ผู้ปฏิบัติงานกรอกข้อมูลเพิ่มโดยไม่มีเหตุผลทางธุรกิจ
ออกแบบเหตุการณ์ 7 จุดที่มักจำเป็น
- Release งาน — work order พร้อมเริ่มและมีปริมาณเป้าหมาย
- เบิกหรือรับวัตถุดิบ — ล็อตใดถูกผูกเข้ากับงานใด ปริมาณเท่าไร
- เริ่ม operation — งานเข้ามาถึงสถานีและผู้ใดรับช่วง
- จบ operation — จำนวนดี จำนวนเสีย และเหตุผลที่ต้องบันทึก
- ตรวจคุณภาพ — ผ่าน กักกัน หรือส่ง rework พร้อมผลที่อ้างอิงได้
- โอนย้าย WIP — งานย้ายระหว่างพื้นที่หรือสถานีใด
- รับสินค้าสำเร็จรูป — ปริมาณและตัวระบุปลายทางถูกส่งเข้าสู่คลังหรือระบบปลายทาง
ไม่ควรบังคับทุก event ในทุกไลน์การผลิต จุดสแกนที่ไม่มีผู้ใช้หรือไม่มีการตัดสินใจตามข้อมูลเป็นภาระที่ทำให้เกิดการข้ามขั้นตอน ให้เริ่มจาก event ที่ช่วยลดการค้นหางานค้าง ลดการปรับยอดด้วยมือ หรือทำให้รับมือ quality hold ได้เร็วขึ้น
รูปแบบข้อมูลที่ทำให้ตรวจสอบและแก้ปัญหาได้
transaction ที่ระบบรับควรมี event_id ที่สร้างครั้งเดียวจากอุปกรณ์หรือแอป, เวลาในเขตเวลาที่ชัดเจน, work order, operation, quantity, unit, operator/device และสถานะผลลัพธ์ เมื่อแอปส่งซ้ำหลังเครือข่ายกลับมา backend ต้องใช้ event_id เดิมเป็น idempotency key เพื่อไม่ตัดยอดหรือเปลี่ยนสถานะซ้ำ
ควรกำหนดกติกาเชิงธุรกิจไว้ล่วงหน้า เช่น จบสถานี B ไม่ได้ถ้ายังไม่มี event เริ่มหรือจบของสถานี A, ปริมาณดีบวกเสียต้องไม่เกินจำนวนที่นำเข้าเกินเงื่อนไขที่อนุมัติ, และ work order ที่ปิดแล้วต้องไม่รับ event ใหม่โดยไม่มีการเปิดแก้ไข การแจ้งข้อผิดพลาดควรบอกผู้ใช้ว่าต้องทำอะไรต่อ ไม่ใช่แสดงรหัสระบบเพียงอย่างเดียว
หลักการออกแบบ API และ integration ที่แยกขอบเขตของอุปกรณ์ แอป และ backend จะช่วยให้แก้ปัญหาได้เป็นระบบ อ่านต่อได้ที่ การวางแผนโครงการเชื่อม Hardware กับ Software และ API Integration คืออะไร
Barcode Scanner และป้ายเป็นส่วนของระบบข้อมูล
จุดสแกนบนไลน์ควรเลือกจากระยะอ่าน สภาพแสง การสะท้อน วัสดุป้าย ความเร็วของงาน และวิธีเชื่อมต่อกับ terminal ไม่ควรเลือกจากชนิดบาร์โค้ดอย่างเดียว เครื่องสแกน 2D รองรับสัญลักษณ์สองมิติได้ แต่ความสำเร็จในการอ่านยังขึ้นกับคุณภาพการพิมพ์ ขนาด x-dimension ระยะอ่าน และสภาพป้ายจริง
ใช้ แนวทางเลือก Scanner สำหรับโรงงาน เพื่อทำ requirement หน้างาน และตรวจหัวข้อ ปัญหาคุณภาพงานพิมพ์ Barcode ควบคู่กัน หากต้องพิมพ์ป้ายในไลน์ ให้ทดสอบสื่อและเครื่องพิมพ์กับสภาพใช้งานจริงตาม Barcode Printer สำหรับโรงงาน
Workflow ตัวอย่าง: งานผลิตที่มี QC และ rework
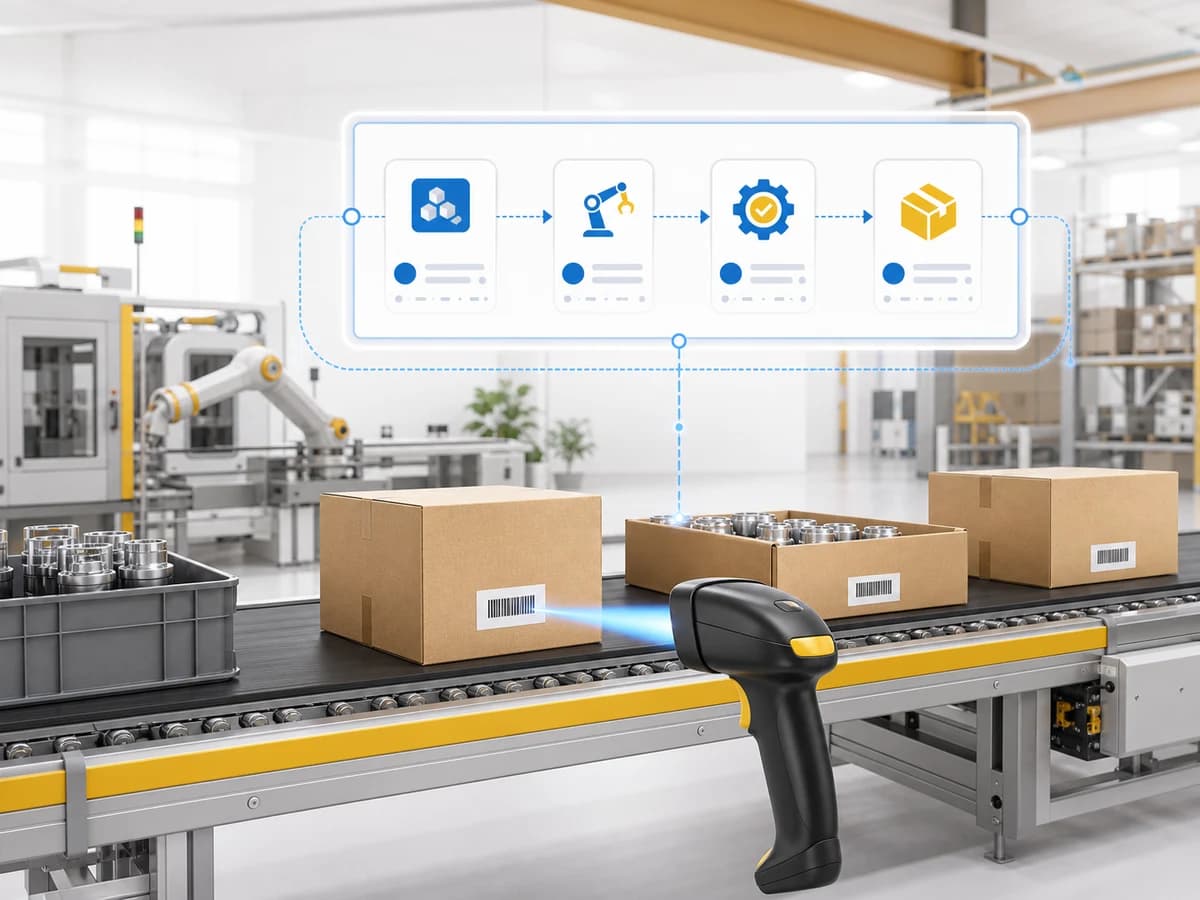
สมมติว่างานหนึ่งเริ่มจาก work order เดียวและใช้ tote เป็นหน่วยเคลื่อนย้าย ผู้ปฏิบัติงานสแกน work order และ tote เมื่อเริ่มประกอบ แอปจึงส่ง START_OPERATION พร้อม station และเวลา เมื่อจบงานให้ระบุ good quantity, reject quantity และ reason code หาก QC กักกัน ระบบต้องย้าย tote เข้าสถานะ HOLD ไม่ใช่ปล่อยให้สถานีถัดไปสแกนต่อได้
เมื่อพบ defect และต้อง rework ให้สร้าง event ที่เชื่อมกลับไปยัง event เดิม แทนการลบประวัติหรือแก้จำนวนทับ วิธีนี้ทำให้รายงานเห็นทั้งงานที่ผ่านครั้งแรก งานที่แก้ไข และเหตุผลการแก้ การปิด work order จึงอาศัยผลรวมจาก event ที่ตรวจสอบได้ ไม่ใช่การพิมพ์ยอดสุดท้ายด้วยมือ
สิ่งที่ต้องทดสอบใน pilot
- สแกนป้ายปกติ ป้ายเลือน ป้ายยับ และป้ายที่ติดบนวัสดุจริงในตำแหน่งใช้งาน
- สแกน work order ผิดสถานี ปริมาณเกิน งานปิดแล้ว และ lot ที่ไม่อนุญาต
- ตัดเครือข่ายระหว่างส่ง event แล้วกลับมาออนไลน์ โดยยืนยันว่าไม่มี event ซ้ำ
- เปลี่ยนกะและเปลี่ยนผู้ใช้ รวมถึงการส่งต่องานค้าง
- ทดสอบ print/reprint ป้ายและตรวจว่า label ใหม่ไม่ทำให้เกิดตัวระบุซ้ำ
- ให้หัวหน้างานใช้หน้าจอ exception และยืนยันว่าตัดสินใจจากข้อมูลที่เห็นได้จริง
เกณฑ์ยอมรับควรเป็นข้อพิสูจน์ได้ เช่น ทุก event มีรหัสอ้างอิงครบ, การส่งซ้ำไม่เปลี่ยนยอด, งาน hold ไปสถานีถัดไปไม่ได้ และทีม operation สามารถแก้กรณีป้ายเสียตามคู่มือโดยไม่ต้องให้ผู้ดูแลระบบเข้าหน้างานทุกครั้ง
ข้อผิดพลาดที่พบได้บ่อย
| ปัญหา | ผลกระทบ | แนวทางป้องกัน |
|---|---|---|
| ให้ barcode เดียวมีหลายความหมาย | แอปตีความผิดและรายงานคลาดเคลื่อน | ระบุชนิดข้อมูลใน payload หรือใช้รูปแบบรหัสที่แยกได้ |
| ใช้เวลาจากเครื่องโดยไม่กำหนดมาตรฐาน | ลำดับเหตุการณ์ข้ามกะหรือข้ามระบบผิด | เก็บ timezone และซิงก์เวลาอุปกรณ์ |
| แก้ยอดด้วยการลบ event | สูญเสีย audit trail | ใช้ adjustment/reversal event พร้อมเหตุผล |
| ปล่อย offline โดยไม่มีกติกาส่งซ้ำ | จำนวนถูกตัดสองครั้ง | ใช้ event_id และ idempotency key |
| วัดเพียงจำนวนครั้งที่สแกน | ไม่รู้ว่าคอขวดหรือข้อมูลมีคุณภาพหรือไม่ | วัดสถานะค้าง exception และความครบของข้อมูล |
Checklist ก่อนขยายทั้งโรงงาน
- ระบุคำถามธุรกิจและ KPI ที่การติดตามต้องตอบได้
- นิยาม work order, lot, serial, tote และ operation ที่ใช้จริง
- ระบุ event, required fields, validation และผู้รับผิดชอบแต่ละ event
- ทดสอบ scanner, label และ printer ในสภาพหน้างานจริง
- ออกแบบ offline queue, idempotency และหน้าจอแก้ exception
- ยืนยัน integration กับ ERP/MES/WMS ว่าใครเป็น source of truth ของแต่ละสถานะ
- เขียนคู่มือกรณีป้ายสูญหาย ป้ายอ่านไม่ได้ และ rework
- กำหนด pilot acceptance criteria และช่วงเวลาตรวจผลหลังใช้งาน
คำถามที่พบบ่อย
ต้องติด Barcode ทุกชิ้นหรือไม่
ไม่จำเป็นเสมอไป หากความเสี่ยงและการตัดสินใจอยู่ในระดับ lot หรือ tote การติดตามระดับนั้นอาจเพียงพอ ควรเลือกระดับตัวระบุที่ตอบ requirement ด้านคุณภาพ การเรียกคืน และการวิเคราะห์งานได้ โดยไม่เพิ่มขั้นตอนสแกนเกินจำเป็น
ใช้มือถือแทน Barcode Scanner ได้หรือไม่
ใช้ได้ในบาง workflow แต่ต้องทดสอบระยะอ่าน แสง ความเร็ว ความทนทาน การจัดการอุปกรณ์ และประสบการณ์ของผู้ใช้กับป้ายจริง งานที่สแกนถี่หรือสภาพแวดล้อมหนักอาจเหมาะกับอุปกรณ์เฉพาะทางมากกว่า ไม่มีคำตอบเดียวสำหรับทุกไลน์
ระบบต้องเชื่อม ERP ทันทีหรือไม่
ขึ้นกับว่า ERP เป็น source of truth ของคำสั่งผลิตและยอดคงเหลือหรือไม่ หลายโครงการเริ่มด้วย integration ของสถานะหรือ event สำคัญ แล้วกำหนด queue และการกระทบยอดให้ชัดเจนก่อนขยาย ไม่ควรให้สองระบบแก้สถานะเดียวกันโดยไม่มีกติกา
ทำอย่างไรเมื่อสแกนซ้ำเพราะเน็ตหลุด
แอปควรเก็บ event_id เดิมไว้ใน queue แล้วส่งซ้ำด้วยรหัสเดิมหลังเชื่อมต่อได้ Backend ต้องตอบผลลัพธ์เดิมหรือบอกว่า event ถูกประมวลผลแล้ว แทนการสร้าง transaction ใหม่ทุกครั้งที่ได้รับคำขอ
เริ่ม pilot กี่สถานีดี
เริ่มจากเส้นทางงานที่มีปัญหาชัดเจนและมีผู้ใช้ร่วมทดสอบจริง อาจเป็นหนึ่ง work order และสองถึงสามสถานีที่มีจุดส่งต่อสำคัญ เป้าหมายคือพิสูจน์ event, exception และ integration ไม่ใช่เร่งให้จำนวนอุปกรณ์มากที่สุด
สรุปและแนวทางต่อไป
Production Tracking ด้วย Barcode จะให้ประโยชน์เมื่อบาร์โค้ดถูกผูกกับคำถามการผลิตที่ต้องตอบ และทุก event เชื่อมต่อกับกติกาข้อมูลที่ตรวจสอบได้ เริ่มจากหน่วยติดตามที่เหมาะสม กำหนด event สำคัญ ใช้ scanner และป้ายที่ผ่านการทดสอบหน้างาน แล้วทำ pilot ที่ครอบคลุม offline กับ exception ก่อนขยาย
หากโรงงานกำลังวางระบบติดตามการผลิตด้วย Barcode, Arc Tech สามารถช่วยไล่ requirement ของจุดสแกน ป้าย อุปกรณ์ และ workflow การเชื่อมข้อมูล เพื่อกำหนด pilot และ acceptance criteria ที่เหมาะกับระบบเดิมขององค์กรได้ โดยเริ่มจาก กลุ่มสินค้า Barcode Scanner และการสำรวจขั้นตอนหน้างานร่วมกัน